为什么说现代工业装配工艺是制造的最后一块隐形门槛
过去几十年,国内制造业一直重加工、轻装配。大家拼设备、拼加工精度,觉得能把零件做出来就完事了。实话讲,做中低端产品这么玩没问题,零件公差大,装的时候敲敲打打凑合用,不影响用。
现在不一样了。做半导体设备、新能源三电、高端医疗器械,零件加工精度已经拉到极限了,最后能不能出合格产品,全看装配。
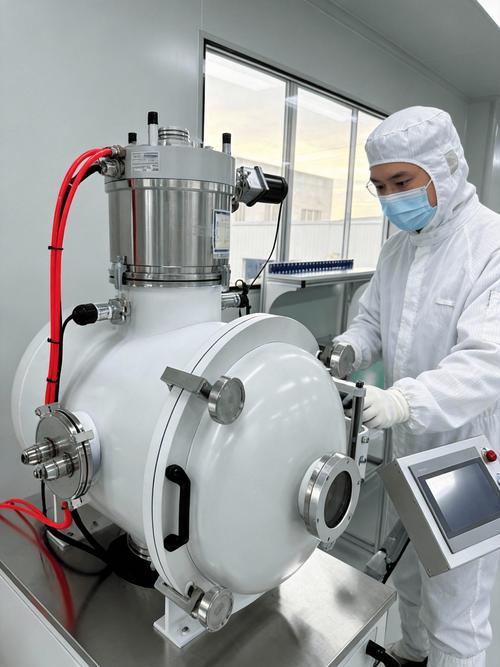
我上个月去江苏一家做半导体检测设备的工厂调研,他们加工零件的精度已经能做到0.001mm,可成品合格率一直卡在60%上不去。最后查出来什么?就是真空腔的装配顺序错了,密封件受力不均,漏率达不到要求。一套腔室零件成本十几万,废了十几套,老板心疼得直拍大腿。
问:为什么现在反而装配比加工更能卡脖子?
答:加工精度靠设备就能堆出来,进口机床到位,公差就能做到零点几微米。装配不行,装配要讲工艺设计、讲经验积累,还要适配你自己的产品,没人能把现成的工艺直接卖给你。就说新能源汽车的电池包,密封间隙要求控制在0.1mm以内,差一点雨季就是批量进水,召回一次就是上亿的损失,这个锅谁背?
现阶段主流工业装配工艺的选型逻辑
说实话,我接触过太多工厂老板,一提到升级就喊着要上全自动化装配线。全自动化好是好,但真不是谁都能用。选错了,几百万砸进去,最后只能放着落灰。
我给大家捋捋最实用的选型思路:✅ 中小批量定制产品:优先柔性手工装配加智能辅助工装。
比如一年产几十台定制工业机器人、几百台光伏设备,一套全自动化装配线大几百万,十年都赚不回成本。给工人配带扭矩记录的电动螺丝刀、三维定位辅助工装,熟手的装配准确率能到99.9%,成本才不到自动化的十分之一。
❗ 我亲眼见过浙江一家光伏设备厂商,老板听了集成商的忽悠,硬上了千万级的全自动化线,结果换个产品型号就要改程序改夹具,改一次几十万,不到两年,线就停了,现在那片厂房堆满了原材料,可惜。
✅ 大批量稳定产品:直接上全自动化装配线。
比如年产能十万台以上的汽车零部件、消费电子核心件,产品两三年不会大改,自动化不仅省人工,装配一致性比人工好太多,合格率能提好几个点,摊下来成本很低。
问:那介于两者之间的产品选什么?
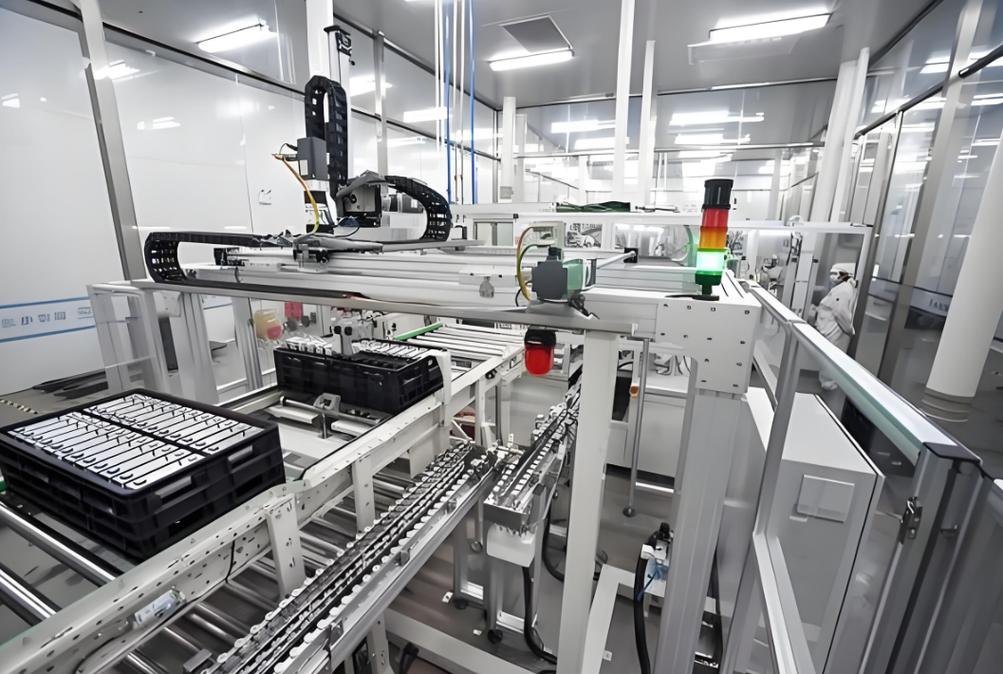
答:大多是半自动化柔性装配啊。现在大部分消费电子、新能源汽车零部件,都是换款比较勤,一年一小改两年一大改,全自动化改不动,全人工一致性差。那就把重复的、标准化的工序比如拧螺丝、打胶、检测交给机器,把需要调整、适配的工序交给工人,两头兼顾,性价比最高。
做好工业装配工艺的三个容易被忽略的细节
说了这么多,给大家说三个我总结出来的,绝大多数新手工艺员都会错的细节,都是真金白银堆出来的经验。
第一个,装配顺序一定要做不可逆排查。很多新人排工艺,先把大零件外框装完,再装内部的小零件,结果装完发现里面漏装了一个密封垫或者定位销,拆都拆不开,只能把整个零件锯开,几万块直接打水漂。正确的做法是,把需要检查、容易漏装的零件放在装配流程的前面,每装一步就能查一步,错了马上改,不影响后面的工序。
第二个,大扭矩螺栓一定要分步拧紧。很多工厂为了省时间,一把螺丝刀直接拧到额定扭矩,尤其是铝合金、复合材料的连接位置,一次拧到位很容易造成应力不均,用不了半年就会出现密封失效、螺栓松动。分三到四次逐步拧紧,每次给不同的螺栓分步加力,应力均匀度能提升40%,密封寿命至少翻一倍。
第三个,清洁一定要前置到装配前。绝大多数工厂把清洁放在装配完之后,其实根本没用。装配之前,每个零件尤其是轴承、密封件、液压件,必须做二次清洁,一个微米级的铁屑留在轴承里,就能让整个设备的寿命减少一半。这个步骤多花不了几个钱,却能省掉后面大把的售后麻烦。
说实话,现在国内制造业往高端走,大家都在抢机床、抢材料、抢人才,很多人偏偏忘了,工业装配工艺才是最后一公里的临门一脚。把这块做扎实了,合格率提上去,成本降下来,产品竞争力自然就出来了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:搞定复杂精密产品:现代工业装配工艺的核心逻辑与落地经验 https://www.dachanpin.com/a/tg/70696.html