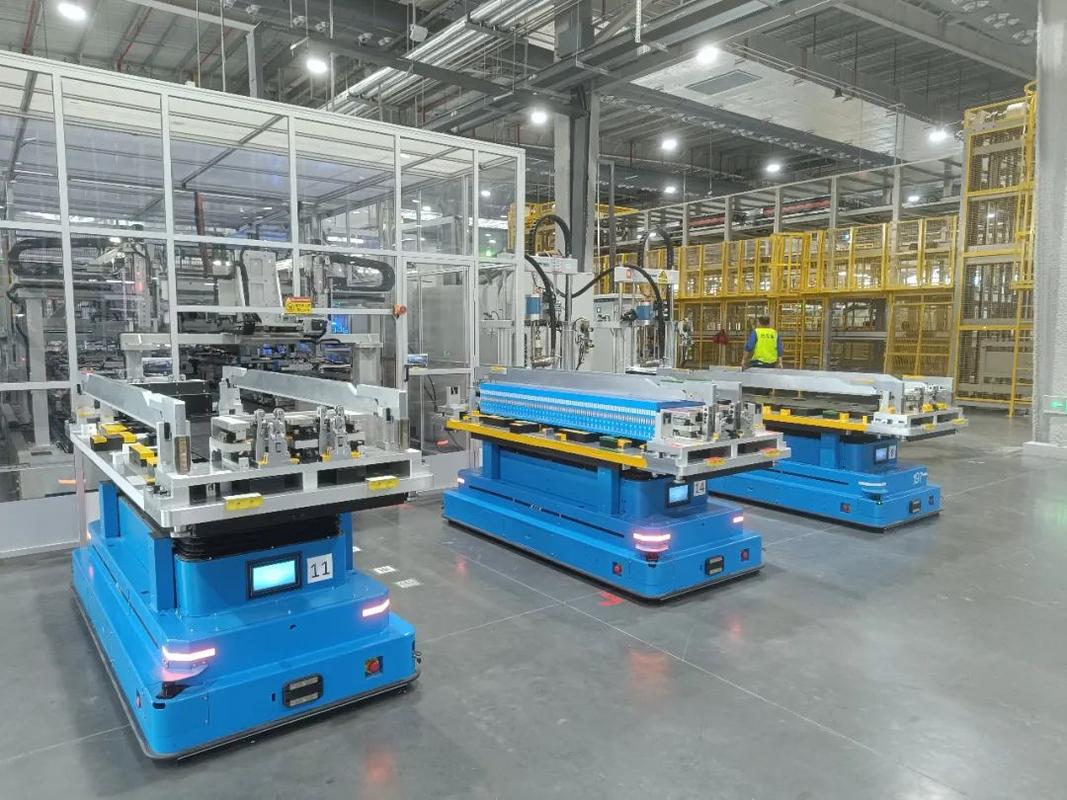
你有没有钻进过老式汽车焊装车间的桥架层?抬头看,Profinet的线、EtherCAT的线,捆得跟腊肠似的,交换机就那么几个口,锁在电控柜里。想加一台在线视觉检测相机?先别急着谈算法,拉线、改端口、停机——一整套流程走下来,三天。产线经理脸都绿了。
我头一回听到“工业软件定义网络”这个概念,说实话,第一反应是抵触的。工业现场最忌讳“花活儿”,越简单越可靠,这是刻在骨子里的信条。后来在一条新能源电池模组线上看到它真跑起来了,才明白这东西不是在玩虚的。
传统工业网络的僵硬,是被逼出来的
这事得从工业以太网的本质说起。PROFINET、EtherCAT、EtherNet/IP,这些协议在设计之初,压根就没打算让你随意改动。
为什么?因为确定性。
一条焊装线,机器人控制器和伺服驱动器之间的周期通信,抖动得压在微秒级。任何一次多余的路由跳转,都可能让焊点偏移半毫米。所以传统做法就是把拓扑锁死——谁跟谁通信,走哪条路,提前写进配置,跑起来之后谁也别动。
这套逻辑在稳态生产下没毛病,真的。但现代工厂正在变得……嗯,多变。柔性制造、小批量多品种、高频换型,都在逼着网络跟着工艺走,而不是让工艺迁就网络。
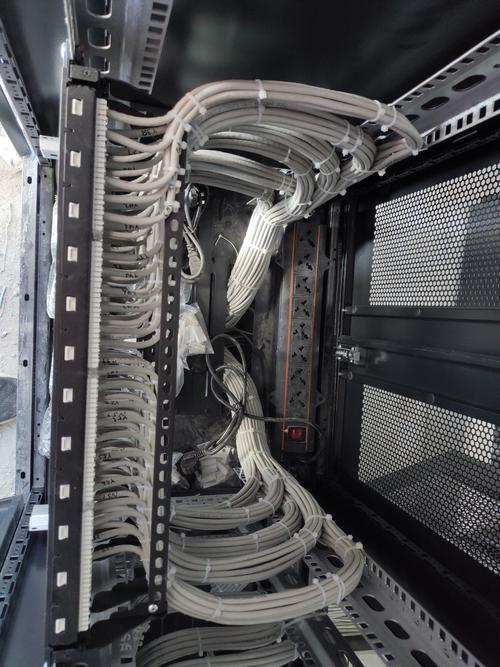
软件定义网络进车间,改的到底是什么
不绕弯子。工业软件定义网络的核心动作,就是把控制平面从交换设备里抽出来。
传统交换机自己决策——收到包,查表,转发。SDN里,交换机变成执行者,真正的大脑是一个集中控制器。想给某台设备单独开一条低延迟通道?控制器上点几下,策略下发,网络自动重构。
关键收益有三条:
- 灵活编排:产线换型,网络配置跟着工艺流程变,不用人工改线。
- 统一策略:IT和OT两张皮终于能共用一套管理逻辑,安全策略一起下发。
- 可观测性:每条流的时延、丢包都看得见。以前这简直就是黑箱。
不过话说回来,理想很丰满。工业现场最怕的就是那个“控制器”——它要是挂了,整条线的通信全瘫。这是所有搞工控的人心里都清楚的坎儿。
两个工程师最常问的问题
问:工业现场用SDN,控制器单点故障怎么破?
答:这是绕不开的核心问题。目前主流做法是控制器集群加分布式决策——自治接入点模式下,边缘交换机在失去控制器连接时能按预置策略独立运行,等控制器恢复再同步。也有厂商用双控制器热备,主备切换做到毫秒级。但注意,切换期间网络是短暂“无脑”状态,对硬实时的运动控制来说,这个窗口期必须逐台设备谨慎评估。我的建议是别一上来就全厂铺开,先从非实时的MES层、视觉检测环节切进去。
问:老设备不支持OpenFlow,是不是就没法玩?
答:不必一刀切,渐进式改造更现实。核心汇聚层换成支持SDN的交换机,边缘保留原有工业协议设备,靠网关做协议转换和流量镜像。这样老PLC、老伺服照样跑,新业务走SDN通道。整体党不要幻想,混合模式才是现阶段车间里的常态。

TSN是另一只靴子
光有SDN还不够。你想想,网络能动态重构了,但重构之后,确定性谁来保证?这时候就轮到时间敏感网络(TSN)登场了。
TSN的IEEE 802.1Qbv时间感知整形器,本质上是给每条流量排班——几点几分哪条流可以发,其他时间必须让路。这和SDN的集中调度正好互补。❗一个负责“谁能走”,另一个负责“什么时候走”,缺一不可。
我见过某国产新能源车企公开的测试数据,把TSN叠加进去之后,运动控制环路的抖动从原来的几十微秒压到5微秒以内。听着不多?对高速贴片和激光焊来说,这就是良率。
💡 提醒一句:TSN对交换芯片的硬件特性有硬性要求,不是软件升级就能解锁的。采购时盯着IEEE 802.1AS、Qbv这几个标准号去问,别被销售话术带跑。
账怎么算,先小步走
最后说钱。改造一条中等规模产线的网络,硬件投入大概几十万到上百万,具体看点位密度和冗余要求。
值不值?我的判断是,别只算网络本身。✅ 要看它为你省下多少换型时间、多少故障排查工时。一家做3C精密结构件的朋友算过账:每次换型重新配置网络要4小时,一年换型80次,就是320个工时。上了SDN之后,换型配置压到15分钟。这笔账,做生产的人自己会算。
当然,别指望一步到位。工业网络这东西,稳定永远是第一位的,新功能只能排第二。找个非关键工序先试水,跑通半年,复盘数据,再往主工艺推。这才是正路。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业软件定义网络:让产线网络从“焊死”走向“可编排” https://www.dachanpin.com/a/tg/72944.html