
凌晨两点,焊装车间的PLC还在报警。机械臂停在半空,气路干涉,夹具没夹紧。现场工程师盯着屏幕,改一行逻辑,下载,等机器人重启。这种日子,干过产线调试的人都懂——真不好受。
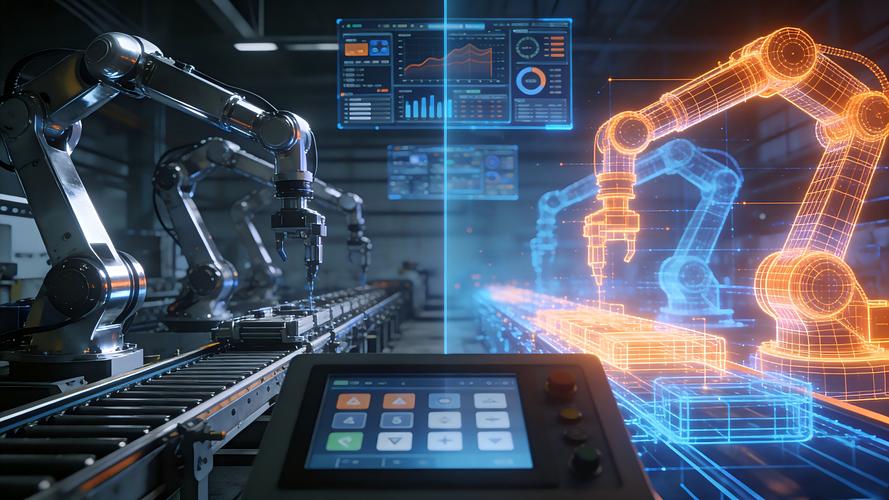
虚拟调试技术,说白了,就是把这一套“试错”提前搬进电脑。机械模型先动起来,PLC代码先跑起来,机器人轨迹先算出来。现场还没进场,逻辑已经崩过几轮,节拍已经压过几版。到了客户那里,少熬夜,少挨骂,少烧钱。

虚拟调试不是三维动画,信号流才是命门

很多人第一次看虚拟调试,觉得就是高级动画。机器人挥来挥去,输送线转来转去,挺好看。但真正值钱的东西,藏在信号流里。
一台设备什么时候“允许启动”?安全门锁没锁?气缸到位没有?视觉结果OK不OK?这些布尔量、整数、浮点数,在虚拟环境和真实PLC之间来回跑。虚拟调试的核心,是把机械行为映射成电气信号,再把电气信号映射回机械动作。模型再漂亮,信号对不上,都是白搭。
常见的玩法分三层:
- ✅ SIL,软件在环:PLC程序在仿真环境里跑,虚拟设备给反馈。适合验证逻辑、互锁、报警。
- ✅ HIL,硬件在环:真实PLC、真实变频器、真实机器人控制器接进来,虚拟机械当被控对象。这一层最接近现场。
- ✅ MIL,模型在环:控制算法和机械模型一起仿,常见于复杂运动控制、伺服调参。
说实话,能把SIL跑通,已经能筛掉一大半低级错误。别小看“低级”两个字——现场因为一个互锁漏写,停线半天,太常见了。
从SIL到HIL:先让逻辑跑起来,再让电机转
顺序不能乱。先做SIL,把PLC逻辑、HMI画面、报警文本、配方管理全部过一遍。然后上HIL,接入真实控制器,验证通信周期、扫描时间、IO映射。最后才是现场联调。
有人问,为什么不直接现场干?现场多刺激啊。可现场的时间窗口往往只有几天,设备、电气、机器人、工艺、甲方,全挤在一起。问题暴露得越晚,代价越大。虚拟调试就是把“暴露问题”的时间点,往前挪,挪到办公室,挪到夜里没人催的时候。
现在2025、2026年,不少项目已经把OPC UA和TSN放进虚拟调试链路。以前用SIMIT、PLCSIM Advanced、KEPServerEX搭通信,现在更强调统一信息模型。好处?虚拟调试的模型,后面可以直接给运维做数字孪生底座。一次建模,多次使用。省钱。
产线节拍怎么提前验证?机器人离线编程+虚拟PLC联调
节拍是老板最关心的。机器人能不能在58秒内完成焊接、搬运、涂胶?输送线会不会堵?缓存区够不够?这些在Excel里算,误差大得吓人。在虚拟环境里跑,至少能看出趋势。
做法不复杂:机器人用离线编程软件,比如Process Simulate、RoboGuide、RobotStudio,做轨迹。PLC用仿真PLC跑逻辑。两者通过虚拟信号交互。机器人说“我到位了”,PLC说“夹具可以夹了”,输送线说“我走了”。一圈一圈跑,节拍就出来了。
但有个坑:机器人离线轨迹和真机往往有偏差。TCP标定、减速比、工具重量、工件公差,都会影响。虚拟调试能验证逻辑和可达性,不能替代真机精度标定。别指望仿真里不碰撞,现场就一定不碰撞。不过话说回来,仿真里碰撞了,现场大概率也会撞——提前改,总比撞了再改好。
踩过的坑:模型不准,比没模型更糟

❗ 虚拟调试最大的敌人,不是软件贵,也不是电脑慢。是模型不准。
有的项目为了赶进度,机械模型随便简化。气缸行程少20毫米,夹具打开角度差5度。仿真里看着没问题,现场直接干涉。更麻烦的是,PLC逻辑按错误模型写好了,现场一改,逻辑全乱。返工量翻倍。
所以,模型精度要分级。做逻辑验证,几何可以粗一点,信号必须准。做节拍验证,运动学必须准,质量惯量可以近似。做碰撞检测,几何精度必须够,尤其是安全距离。别一刀切。
另外,版本管理是隐形杀手。机械模型改了一版,电气信号表没更新。PLC变量名变了,仿真配置没同步。最后谁也不知道哪个版本是对的。建议一开始就上PDM/PLM,或者至少用Git管信号表。土办法也行,但得有人负责。
QA:现场工程师最关心的几个问题
问:虚拟调试能完全替代现场调试吗?
答:不能。它能替代大量逻辑验证、节拍预演、碰撞检查,但替代不了真机精度、气密测试、负载测试、安全验收。比较现实的目标是:把现场调试时间压缩30%到50%,把低级错误消灭在办公室。剩下的,还得靠现场。
问:预算有限的中小集成商,从哪切入最划算?
答:别一上来就搞整线数字孪生。先选一台最复杂、最容易出问题的单机设备。用PLC仿真软件加一个简化的机械模型,把逻辑跑通。投入不大,见效快。等团队熟悉了,再扩展到产线。软件可以先用现有资源,比如西门子PLCSIM Advanced、TIA Portal、NX MCD,或者Visual Components、Emulate3D。关键是先跑起来,别停在PPT上。
问:虚拟调试模型以后还有用吗?
答:有用,而且越来越有用。2026年的趋势是,虚拟调试模型不再是一次性消耗品。它会被交给运维团队,做故障复现、人员培训、工艺优化。前提是模型和现场保持一致。如果现场改了,模型不更新,那它就是废模型。所以,虚拟调试的终点不是“调试完成”,而是“模型持续可用”。
最后说点实在的
虚拟调试技术不是万能药。它很烦,要建模型,要对信号,要处理版本冲突。有时候比现场调试还磨人。但它的价值在于:把不确定性问题提前变成确定性问题。现场的时间太贵了,停线一分钟,可能几千几万块。花几周在办公室里把逻辑跑通,值。
💡 如果你正准备上第一条虚拟调试产线,建议先定一个小目标:把PLC逻辑和机器人信号跑通。别追求大而全。跑通一个站,再复制到下一个站。经验是攒出来的,不是买出来的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:虚拟调试技术:把产线试错搬进电脑,现场调试不再靠熬夜? https://www.dachanpin.com/a/tg/72939.html


