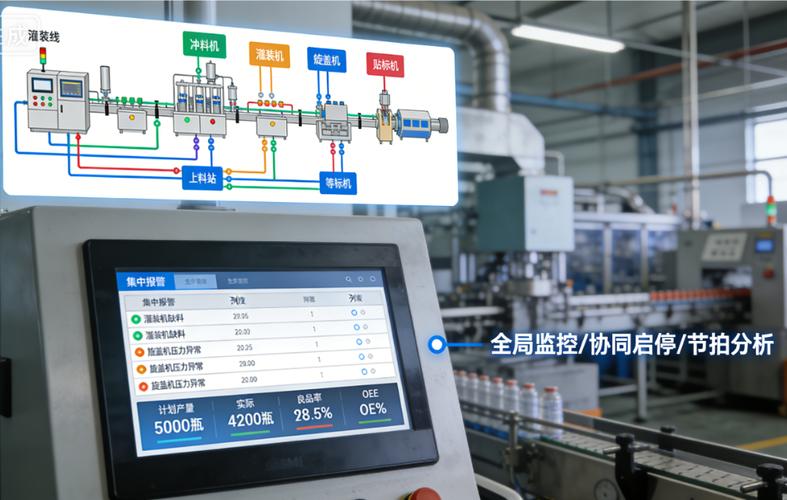
去年在珠三角跑工厂,见过一条用了12年的老汽配生产线。原来一直是三个工位各开各的,工人要盯着节拍,稍不留神就堵料或者断料,废品率一直降不下来。
老板咬咬牙改了工业联动控制,没换设备,只加了模块和控制程序。
半个月改完,效率直接涨了37%,省了两个半操作工的工位,废品率砍了八成。
很多中小工厂老板一听到“联动控制”四个字,第一反应就是:这是百亿大厂玩的东西,我这小厂子投不起,也用不上。
说实话,这错得离谱。
早十年可能是这样,那时候做联动要重新拉总线,换所有设备的控制系统,动不动几十万上百万,小工厂确实玩不起。
现在不一样了。模块化的通讯网关,通用的协议转换,哪怕是十年前的老设备,只要能输出信号,就能连起来做工业联动控制。
问:中小工厂改工业联动控制,最少要投入多少钱?
答:我见过最少的案例,一条两工位的塑料挤出生产线,只花了不到一万二——就是把原来各自独立的温控、送料、收卷加了个联动模块,解决了人工送料不同步出废料的问题,不到三个月就回本了。
哪有那么多高大上的门槛?先改瓶颈工位,先赚第一笔钱,再慢慢扩,就行。
我见了快几十个改造项目,踩坑的真不少,总结下来就三个:
❗ 坑一:上来就要全工厂联动
不少集成商为了多签单,上来就忽悠老板做全厂区联动,把所有设备都连进去,一下子投几十万,结果大部分联动功能根本用不上,钱打了水漂。
正确的做法是,哪块瓶颈最疼,先改哪块,比如冲压和焊接不同步,就先改这两个工位,拿到结果再扩,稳得很。
❗ 坑二:忽略信号延迟的影响
不同品牌的设备,通讯速度不一样,差个几十毫秒很正常。普通生产线可能无所谓,做精密电子零件的话,这几十毫秒就是一整批废件。
💡 这里给个提醒,做改造之前一定要先测延迟,提前做补偿,别等改完了才发现问题,再改又是一笔钱。
❗ 坑三:不预留扩展接口
今年改了两个工位,明年要加一个工位,结果发现原来的控制模块没有多余的接口,整个系统要重新拆了重来,白花好几万。
问:不同品牌的旧设备真的能做工业联动控制吗?会不会兼容性很差?
答:完全不用怕这个问题。现在成熟的协议转换网关已经把大部分常用的PLC、伺服协议都做好了,哪怕是十年前的日系老PLC,配新的国产伺服,也能稳定连上。只要提前算好信号延迟,做对补偿,运行稳定性和全新线没差。成本还比换整线低太多了。
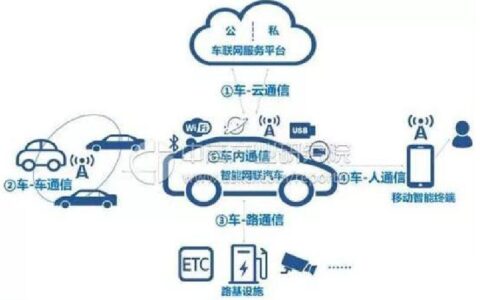
现在的工业联动控制,早就不是只连生产设备了。最新的实践,是把设备数据和上层的排产、质检甚至供应链做联动。
我上个月在宁波的一家注塑厂,见过他们把视觉质检的结果和注塑机参数直接做联动:质检摄像头拍到毛边超标,系统自动把数据传给注塑机的联动控制器,当场就调整注塑压力和保压时间,不用等技术员过来调,不良率直接降了11.8个点。
还有更灵的,某条工位出了故障停机,上游自动降速堆料,下游自动切换备用工位,同时MES系统自动调整当天的生产排程,把这个工位的订单插到别的空闲线,根本不用调度员打电话到处喊。
说实话,现在制造业的利润薄得像张纸,能省的就是赚的。工业联动控制不是什么用来吹牛皮的概念,就是帮你抠利润的工具。你不用追求最先进的,只要能解决你自己的问题,就是好的改造。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业联动控制:离散制造业降本提效的隐形骨架 https://www.dachanpin.com/a/tg/70751.html