你有没有见过工厂里的运维老师傅,攥着一把螺丝刀往机壳上一抵,耳朵贴上去闷半天,然后抬头说“这轴承,撑不过半个月了”?
这本事,传了几十年。现在,能交给机器做了。靠的就是
早年声纹技术全用在安防身份识别上,谁能想到往工厂里塞?说实话,工业场景的声音,和人声差了十万八千里。车间里天旋地转,电机转、齿轮咬、传送带跑,各种声音混在一起,信噪比低到发指,早年的算法根本分辨不出来哪段是目标设备的异响。
这两年不一样了。大模型的算力成本掉了大半,边缘端推理十几块的芯片就能跑,工业声纹识别才从实验室走出来,进了车间。
我跑过大大小小几十家工厂,从西北的风电场到珠三角的汽配厂,运维的痛点全是一样的:在线核心设备不能随便停,拆检费时间又误生产,定期维护要么修早了浪费零件,要么修晚了出宕机事故。工业声纹识别是
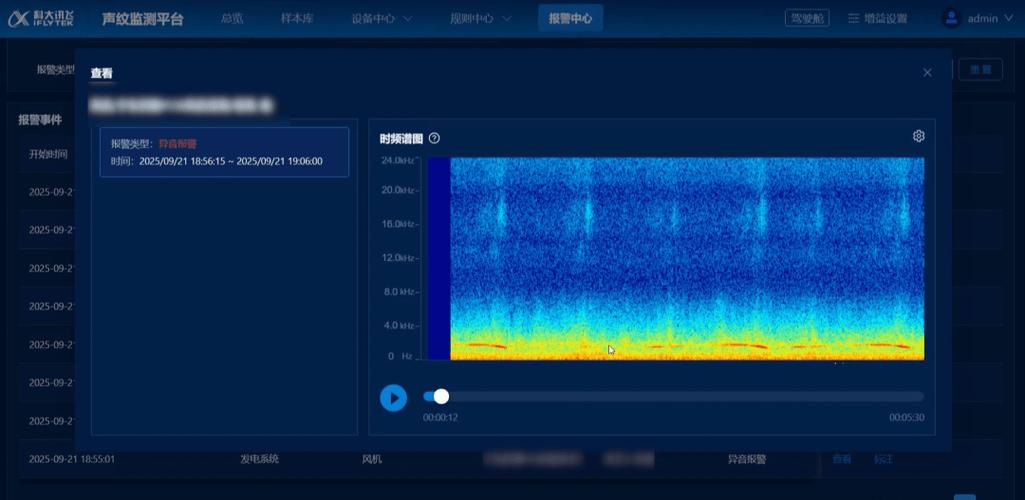
,不用拆机,不用停线,挂个拾音麦就能24小时采数据,你说香不香?
问:工业声纹识别和常用的振动监测比,优势到底在哪?
答:这个问题问到点子上了,九成刚接触的人都会混淆。传统振动监测得给设备贴传感器,一个传感器大几十上百块,大型设备几十个测点,成本一下就上去了。碰到高温、高压、易燃易爆的场景,布线装传感器更是麻烦,搞不好还得停工改造。工业声纹识别用的拾音麦,离目标设备几米甚至十几米都能采,不用碰设备,改造成本能降到振动监测的十分以内。当然也不是完美的,开放式大车间的强干扰场景,还得配合定向麦和声分离算法,不是什么情况都能搞定。
✅ 坑一:缺故障数据就瞎训练
很多工厂上来就拍板要上线,攒了三五天正常运行的声纹数据,没几个故障样本,训练出来的模型准确率不到50%,等于废的。说实话,工业设备哪来那么多故障?大部分核心设备三五年才出一次大问题,攒样本哪攒得过来?现在成熟的玩法,要么用GAN生成异常声纹补数据集,要么用已经预训练好的工业声纹大模型做小样本微调,哪怕只有一两个故障样本,也能做得准。
❗ 坑二:忽略环境干扰
去年我接触过一个轧钢车间的项目,拾音麦装得离行车轨道不到五米,行车一过,全是轰隆声,模型直接傻了,啥都识别不出来。解决办法其实不难:要么换定向拾音麦,只收目标设备的声纹,要么做多源声纹分离,把背景里的干扰声去掉就行。
💡 坑三:错把模型放云端
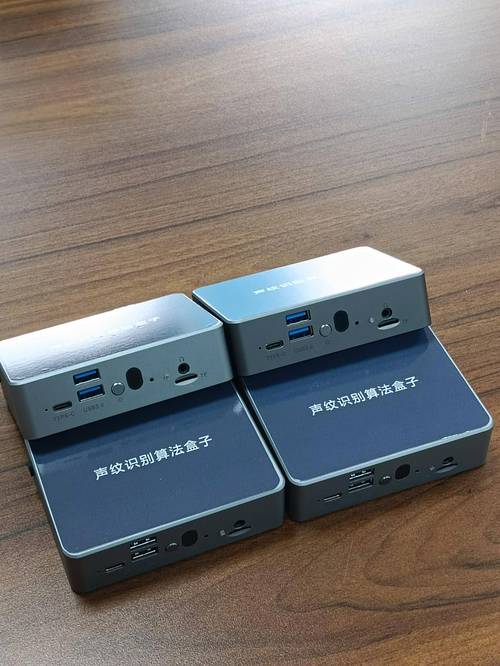
不少刚做这个的团队,图开发方便把模型放云端,一来推理延迟高,出了故障不能及时报警,二来工厂网络动不动断网,断网就直接瞎了。现在靠谱的落地方案,都是
问:是不是所有工业设备都能用工业声纹识别做监测?
答:真不是。我见过有人要给反应釜做压力故障的声纹识别,这不是扯吗?本身故障不发声,声纹没变化,怎么可能准。目前落地效果最好的,全是旋转类设备:轴承、电机、齿轮箱、风机、压缩机这些,故障发生的时候,摩擦、结构损伤的变化会直接体现在声纹特征上,准确率能做到95%以上,很多时候比老师傅的经验还准。静态设备或者故障只体现在温度、压力变化的设备,就没必要凑这个热闹了。
上个月刚去佛山的一家陶瓷厂做调研,他们厂辊道窑的循环风机,原来一年少说坏两三次,每次停窑抢修,一天的产能损失就是几十万,还得倒贴废品成本。后来他们装了六套工业声纹识别监测系统,才花了不到18万。上线第三个月,就提前17天测出了风机轴承的早期点蚀故障,刚好赶在月度计划检修的时候更换,连生产都没耽误。算下来,这一年光是避免停产损失,就省了快240万,投入产出比快1比15了。
还有内蒙的一家风电场,我去年冬天去的,风机在山顶,上塔做一次维护成本就四万多,原来装的振动传感器,测点少,很多齿轮箱的早期裂纹发现不了,等发现的时候已经磨坏了,换一个齿轮箱几十万。现在他们给三十台风机装了工业声纹识别,一个拾音麦就能覆盖整个齿轮箱,已经提前测出三起早期故障,省了大几十万的更换成本。
不过话说回来,现在这个赛道鱼龙混杂,很多公司拿消费级的声纹算法改一改就敢出来接单,PPT吹得天花乱坠,一到现场就拉胯。选型的时候别的不用看,就让对方拿同行业的落地案例,拉去现场测试半个月,准不准直接出结果,别被概念忽悠。
对了,最后补一句,拾音麦一定要选工业级的,防尘防水防腐蚀,别贪便宜用普通消费麦,用不了三个月就坏,白扔钱。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业声纹识别:给工业设备听诊的预测性维护新方案 https://www.dachanpin.com/a/tg/70292.html