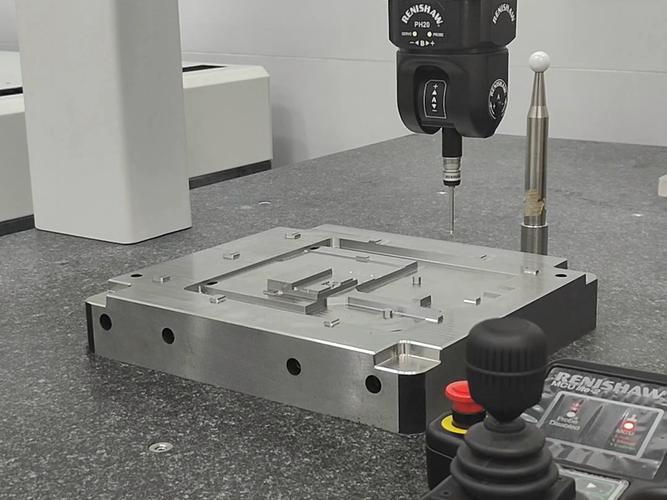
很多机械加工厂老板,愿意花几十万上百万进新加工中心,却舍不得拿几万块升级一套合适的工装夹具。
这事儿说起来真的挺讽刺的。
现在加工单卷的厉害,拼到最后就是拼单件工时。同样的机床,同样的工人,工装不一样,产能能差出一倍都不稀奇。
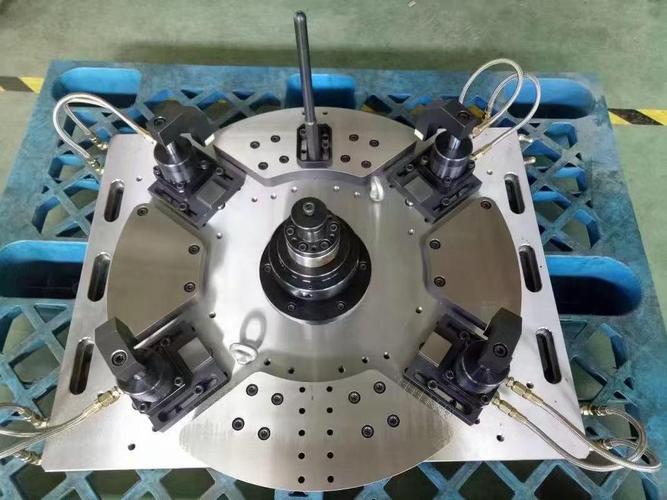
你人工找正调工件,一次十分钟,一天八小时能换几次活?人家用定制快换工装夹具,换一次不到一分钟,省出来的时间全用来干活,一天多做小一半的量,利润直接拉开。
我去年在东莞见一个做铝电机壳的老板,原来四台立式加工中心,一天出不了300件活,废品率还一直降不下去,后来咬咬牙换了定制的多工位工装夹具,现在一天稳定出520多件,废品率掉到0.2%以下,工人不用天天蹲在机床上拧螺丝调尺寸,还能多开两台机,人工成本直接降了一截。
问:标准工装夹具和定制工装夹具到底该怎么选?
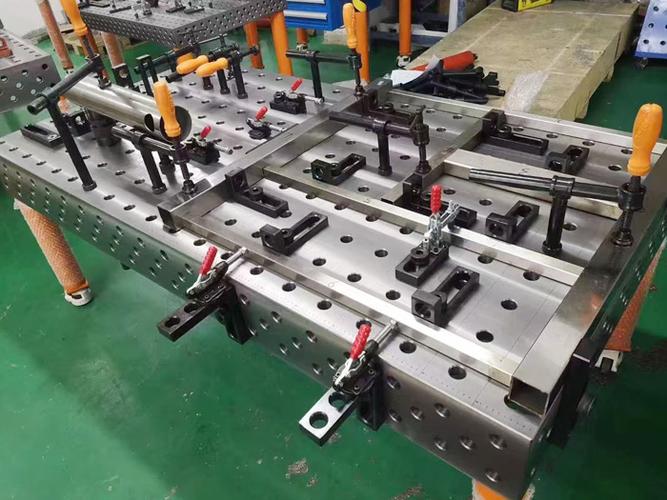
答:别听销售瞎忽悠,核心看你的订单结构。如果单批订单量过千,还长期做同款产品,直接上定制,省下来的工时,一般三个月就能收回夹具成本,剩下的全是赚的。如果是多品种小批量订单,就选模块化组合工装夹具,换型快,适配性强,总比你每款产品重新做一套夹具划算太多。
问:工装夹具的精度要做到多少才够用?
答:核心原则是,工装的定位精度,一定要比产品最终要求的精度高至少一个量级。比如产品要求公差是±0.1mm,工装的定位精度就得做到±0.01mm以内,不然加工误差、定位误差累积起来,出来的废品多到你心疼,那点省下来的夹具钱,还不够赔废品的。
现在制造业都在转柔性生产,工装夹具早就不是十几年前那块钻了几个孔的铁板了。
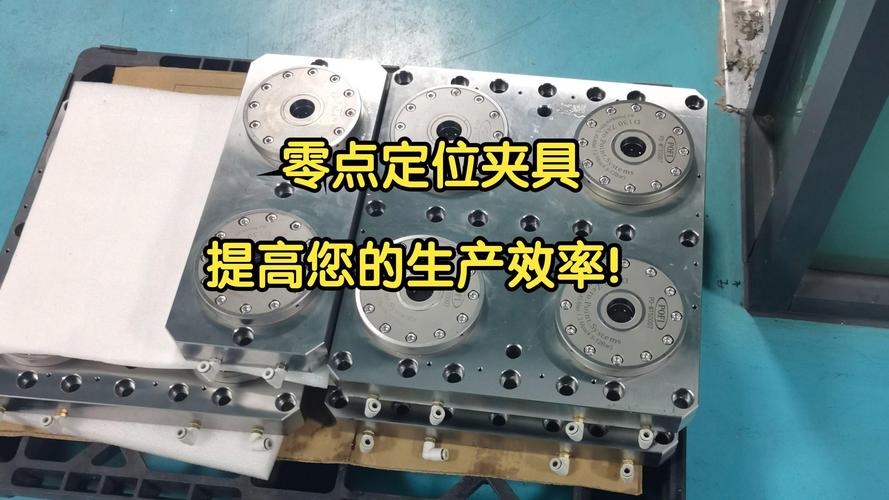
零点定位系统已经普及到中小工厂了,自适应夹紧工装也越来越便宜,原来只有大厂用得起的快换系统,现在几万块就能装一套。加工薄壁件再也不用怕夹紧变形了,自适应夹具会自动控制夹紧力,均匀受力,成品率涨一大截。
说实话上个月去昆山看一个做新能源电池结构件的工厂,人家一条线三个工人管八台加工中心,全靠快换工装撑着,换做以前,没有八个人根本转不开。
哦对了,最近一两年3D打印工装也火起来了,一些非受力的定位夹、检测工装,用高强度树脂打印,一天就能出成品,成本比机加工做低一半还多,特别适合新产品打样阶段用,小批量试错成本一下子就降下来了。
招人难现在是所有工厂的通病,你工装做的好,对工人的技术要求就低,新手过来半天就能上手,不用熬个三五年当老师傅才能调机,这不就解决大问题了?
我接触过不下几十家踩坑的工厂,总结出来三个最常见的坑,给你们提个醒。
❗ 第一个坑:只看报价不看材质。很多小厂做夹具,拿普通A3钢就给你交货,用不了三个月,定位面就磨偏了,精度掉的飞快,用不了大半年就得重做,算下来比一次做好贵多了。正经的好夹具,定位块至少用Cr12MoV淬火处理,好点的用高速钢,虽然贵两三千,能用五六年,平均下来成本低太多。
✅ 第二个坑:夹紧设计不合理,夹完工件变形。尤其是做薄壁件、铝合金、镁合金这类软材质零件,千万别用普通虎钳硬夹,夹完量尺寸合格,一松开回弹变形,整批报废,哭都没地方哭。一定要选多点均匀受力的夹紧设计,该用气动液压就别省那点钱。
💡 第三个坑:忽略排屑设计。很多夹具做完,全是积屑的死角,加工下来铁屑铝屑全堵在定位面缝隙里,装工件之前得抠半天,一不小心没抠干净,定位直接偏了,做出来就是废品。好的工装夹具,一定会做斜面排屑,甚至预留吹气口,自动吹屑,省了好多麻烦。
不过话说回来,现在很多工厂上自动化改造,花了大几百万,结果效率上不去,找来找去最后发现,问题出在工装夹具没跟上。机器人换件都换完了,工装定位不准,还是出废品,几十万的设备白瞎了。
开加工厂,赚的就是抠细节的钱,别光盯着买大机床,抽点预算升级工装夹具,不出半年,你就能看到变化。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具:被中小加工厂低估的产能放大器 https://www.dachanpin.com/a/tg/70901.html