上周去一家模具厂,老板拍着那台用了八年的立式加工中心,一脸无奈:“明明半年前刚调过,现在加工出来的曲面,又莫名其妙多出两丝。” 我凑近一看,主轴箱上油渍混着切削屑,冷却液喷得到处都是——热变形,老伙计了。
说实话,数控机床的精度,从来不是单一指标。你拿激光干涉仪打一遍,静态精度漂亮得很,可一跑起来呢? 全变了。 切削力引起的让刀、主轴的热伸长、甚至地基的振动……它们像商量好似的,合起伙来拖后腿。
热!热!热!看不见的精度杀手
第一次见识热变形的威力,是在一家叶片厂。 那会儿刚装好一台五轴联动加工中心,空运行了半小时,然后用大理石方尺打垂直度——从Y轴0°到90°的转换过程中,误差曲线像股市K线图,剧烈跳动。
原因? 丝杠发热伸长,但光栅尺只反馈相对位置,控制系统却还以为螺母在原地。 闭环?半闭环?说起来都是泪。 后来厂家加了冷却液恒温、甚至用上了主轴热伸长实时补偿,才勉强把跳动压到5μm以内。 注意,是“勉强”。 因为环境温度一昼夜差十度,补偿模型就得推倒重来。
💡 这里插一句:别迷信厂家给的精度参数。 18℃恒温车间里的指标,到了你那个夏天没空调、冬天靠哈气的厂房,打对折算你走运。
所以后来我自己养成了个习惯:任何新机床验收,必须做连续八小时热态精度检测。 让机床先跑高速切削,每隔20分钟拿被测件测量一次关键尺寸。 那变化曲线,才是它真实的“体温性格”。 有台国产机,冷态精度碾压进口,一热起来,Z轴缩了0.03mm,直接废掉一批轴承孔。
聊聊“调机”的坑——你以为打表就好了?
问: 我刚学数控,师傅教我先用寻边器分中,再打表校正平口钳,这样就能保证精度了吧?
答: 哎,too young。 寻边器分中,只能消掉你转动前的工件坐标系偏移,但假设你的主轴轴线跟Z轴导轨不垂直呢? 那一刀下去,铣出来的面是斜的。 打表更头疼,百分表本身有回程误差,表座一抖,0.01mm就愉快地溜走了。 更别说装夹变形——平口钳夹太紧,薄壁件直接弹性形变,松开后回弹,孔位全飘。 我见过最好笑的做法:有人用铜锤敲工件试图“敲正”,结果敲一次偏三丝……
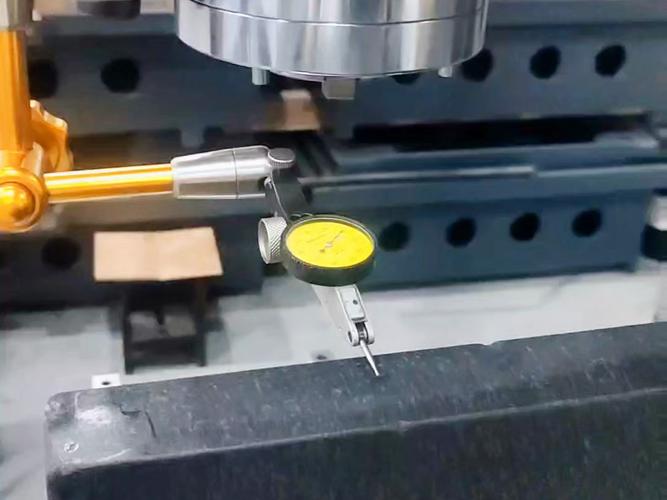
真想做好,要学会用机床本身去“对话”。 例如用千分表架在主轴上,沿着X轴来回拉,看全行程的直线度;再装个精密球头,跑圆度轨迹,从圆度误差图反推反向间隙和伺服滞后。 这些才是藏在面板背后的真相。

动态精度,才是真正的战场
问: 静态精度合格,为什么加工出来的轮廓还是超差?
答: 因为加工时,所有轴都在动。 加减速时的丢步、伺服电机的跟随误差、插补时的算法截断——这些动态因素叠加起来,能碾碎你所有努力。 记得有一次加工一个手机后壳的石墨模具,曲面光洁度要求Ra0.2,但始终有道道振纹。 静态测量,主轴跳动不到1μm;后来挂了加速度传感器,才发现快速转角时,由于加速度突变,进给轴出现了持续0.1秒的剧烈振动。 解决办法? 调整了CNC系统里的加加速度参数,并把粗精加工路径分开,让精加工保持恒定线速度。 振纹消失了,像变魔术。
所以啊,别再只盯着定位精度那三个微米。 动态性能:反向间隙补偿、摩擦前馈、拐角减速——这些才是决定你工件能否一次合格的关键。 有时候换把锋利点的刀,甚至换一款切削液,都比调参数管用。对吧?
不过话说回来,现在的数控系统越来越智能。 像有的高端系统自带“性能诊断”功能,能自动生成频率响应曲线,告诉你主轴在哪个转速段可能发生颤振。 上次帮朋友调试一台加工中心,用了这功能,发现主轴在8400转附近有个共振峰,避开后刀具寿命延长了40%……惊喜!
维护?别等报警了再后悔

干了二十年,最大感受:精度是靠维护“养”出来的。 一台机床,如果油水分离器堵了半年没人清、导轨防护罩破了还继续干、甚至液压油黏度用错——再好的五轴机,不出两年,几何精度报废一半。
我见过最离谱的:有家厂买了台瑞士高精度镗铣加工中心,一直干得很欢,忽然某天镗孔圆度超过0.02mm。 急得车间主任直蹦高,以为是主轴轴承挂了。 拉开防护罩一看,X轴线性滑轨的滚珠保持架,锈得不成样子,原因是操作工一直用气枪吹铁屑,把冷却液吹进了密封条…… 换个滑轨花了小十万,教训够深刻吧?
❗ 我的日常点检清单,或许对你有用:
– 每天开机前,用无纺布蘸酒精擦拭光栅尺面罩,别让油雾形成薄膜;
– 每周检查一次液压站压力表和油位,听一听主轴空转有无异响;
– 每月用扭力扳手复紧一次地脚螺栓——别笑,真有震撼松动的;
– 每季度做一次激光干涉仪定位精度复测,把补偿表存档对,趋势管理比绝对值重要得多。
好了,絮叨这么多。 数控机床的精度,就像人身体的健康值,得时刻关注、预判、干预。 别等到零件报废了,才翻手册找报警代码。 到那时,晚啦。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床的精度到底卡在哪?一个老工程师的碎碎念 https://www.dachanpin.com/a/tg/66609.html