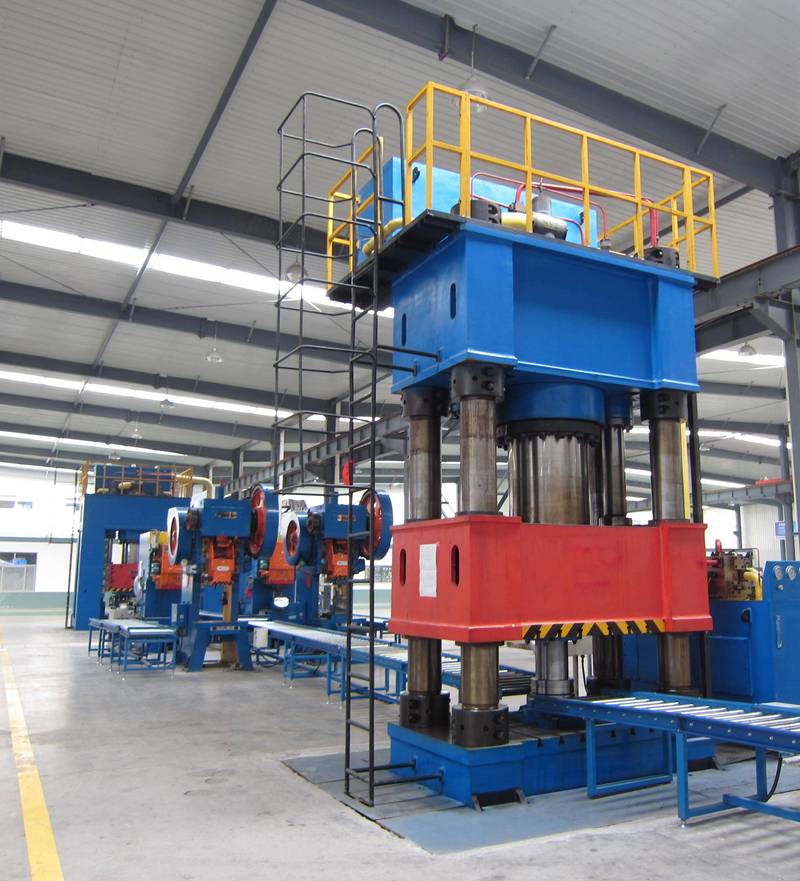
很多人对冲压工艺的认知还停留在十年前
别以为冲压就是拿个大铁块砸钢板,早就不是这么回事了。从小到手机的SIM卡托,大到飞机的整体蒙皮,从汽车的覆盖件到洗衣机的外壳,全是冲压工艺做出来的。
说白了,就是靠模具和压力,让薄板按照设计要求发生塑性变形,切掉多余部分,得到想要的形状。现在技术细分早就做透了,分手动冲压、半自动冲压、全自动冲压,还有热冲压、冷冲压、软模冲压,细分方向多了去。
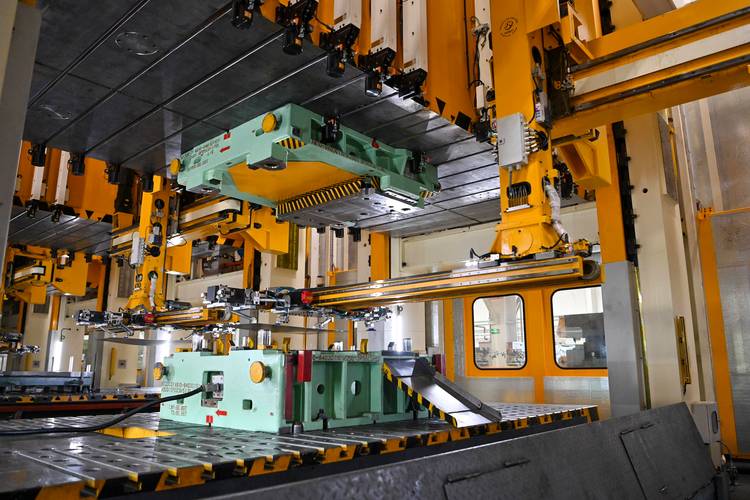
现在冲压工艺的新玩法,早就更新了
我刚入行那会,调模全靠老钳工手感,一个复杂的拉深模,调个三五天太正常,试模费堆得比人还高。现在不一样了。
💡 第一个变化:伺服冲压线全面普及了。传统的机械冲压线速度是定死的,拉深的时候速度太快容易开裂,现在伺服压力机可以随便调滑块速度,拉深走慢,回程快走,不仅成品率上去了,还省了至少三分之一的时间,能耗也降了。
💡 第二个变化:热冲压技术已经普及到普通车型了。以前热冲压只有高端车才用,现在1500MPa以上的高强度钢,冷冲压容易裂,直接加热到九百多度再冲压,一次成型,强度够,还能做很复杂的形状,现在车身的A柱B柱全用这个工艺。
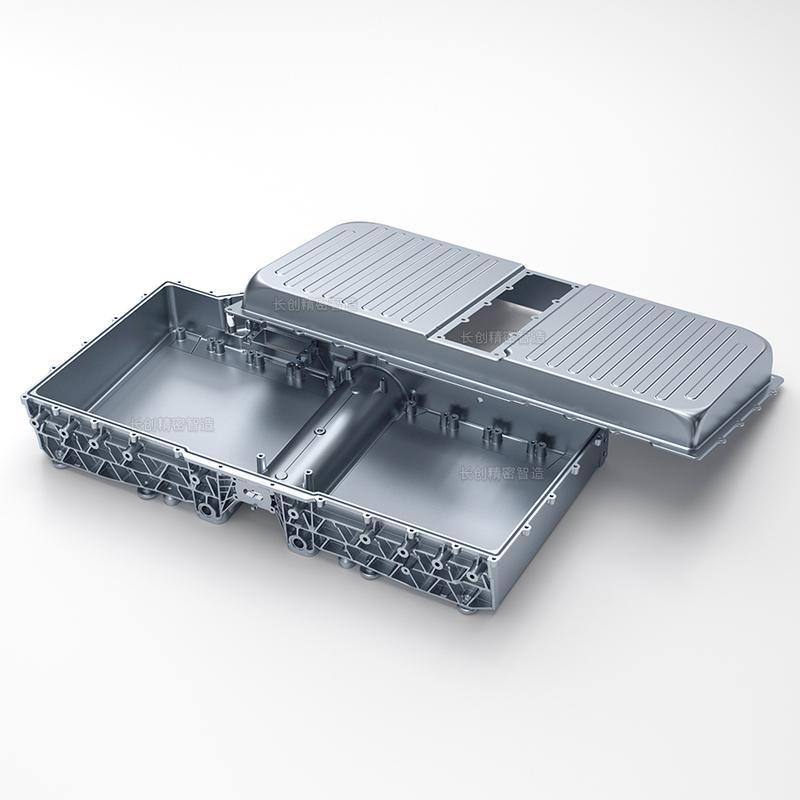
干冲压,这几个坑千万不要踩
做了这么多年项目,见过太多踩坑翻船的事,说几个最常见的。
- ❗ 材料选不对,全批次报废。同样叫冷轧钢板,不同牌号的延伸率能差十几个点,拉深件用了延伸率低的料,一冲就裂。我亲眼见过供应商发错料,几万件零件全废,老板脸都黑了,亏了小一百万。
- ❗ 不舍得花CAE仿真的钱。以前做冲压全靠试模,改一次模几万块,现在提前用CAE仿真算一遍回弹、开裂、起皱的风险,提前改模具型面,试模次数能少一半,省下来的钱比仿真费多十几倍。
- ❗ 模具散热没做好。高速连续冲压,冲不了几千件,模具温度就上去了,热胀冷缩,尺寸直接偏出公差,最后全得返工。现在好的模具设计都会加冷却水路,别嫌麻烦,能省好多事后的事。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺入门:为什么说它是汽车制造业的隐形基石 https://www.dachanpin.com/a/tg/70905.html