焊接工艺:制造业车间里被低估的核心竞争力

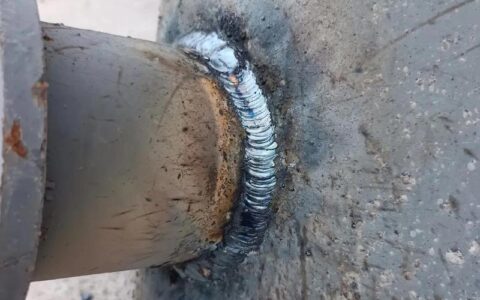
很多人提起制造,总盯着机床、冲压、注塑这些大工序,没人把焊接工艺当回事。说白了,不就是把两块金属焊一起?能连起来不就行了? 大错特错。一块钢板焊接接头的疲劳强度,能直接决定整台设备的使用寿命。风电塔筒的焊缝裂了,整台风机都得停,修一次几十万起步。你说这工艺重不重要?

为什么现在老焊工都在追新的焊接工艺

放在十年前,车间里最多的就是手工焊条电弧焊、二氧化碳气体保护焊,能搞定大部分活儿。现在不一样了。新能源汽车要做轻量化,铝合金、碳纤维复合材料用得越来越多,异种材料焊接的需求爆发;风电光伏要往大了做,几十米长的叶片法兰,百毫米厚的钢板,老工艺焊一道得大半天,变形还控制不住。
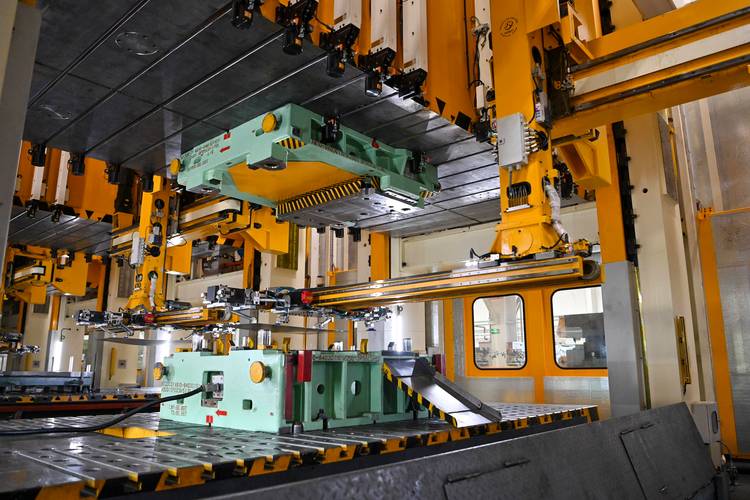
新能源汽车电池托盘激光焊接车间实景
新能源汽车电池托盘激光焊接车间实景
问:中小加工厂没有预算升级高端设备,原有的焊接工艺就没法活下去了吗? 答:当然不是。要是你做的是普通结构件,要求不高,老工艺好好调参数,一样能赚钱。但如果你想接高端订单,比如给新能源厂做配套,给航空航天做配套,人家的焊缝要求就是零气孔、零裂纹,疲劳强度要达到母材的90%以上,老工艺真做不到。我见过一个浙江的小厂,本来做普通农机配件,去年转做光伏支架的配件,咬咬牙换了两台半自动二氧化碳气体保护焊配焊接机器人,废品率直接降了六个点,不到两年就把设备钱赚回来了。不过话说回来,别盲目跟风上高端设备,先看你手里的订单需求,对吧?

不同场景下焊接工艺的选型避坑指南

干了十几年焊接,我见过最多的错,就是不管什么活儿都用同一种工艺。这里给大家整理几个常见场景的选型,都是踩过坑攒出来的经验: ✅ 薄板异种材料(铝+钢):选复合激光钎焊,热输入小,不容易裂,焊缝成型漂亮。 ✅ 厚板大结构(风电塔筒、压力容器):选窄间隙埋弧焊,坡口小,填充少,效率比传统埋弧焊高30%以上,变形还小。 ✅ 新能源铝电池托盘:选搅拌摩擦焊,不需要填丝,没有烟尘,焊缝强度接近母材,批量生产废品率极低。 ❗ 别踩坑:铝焊接别用普通碳钢焊条,也别用普通的二氧化碳保护气,必须用氩气,焊前还要清氧化膜,不然百分百出气孔。
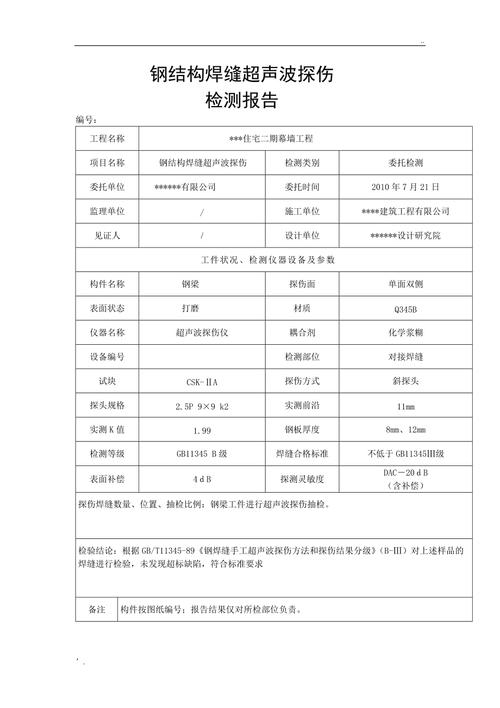
异种铝钢焊接焊缝探伤检测合格样本
异种铝钢焊接焊缝探伤检测合格样本
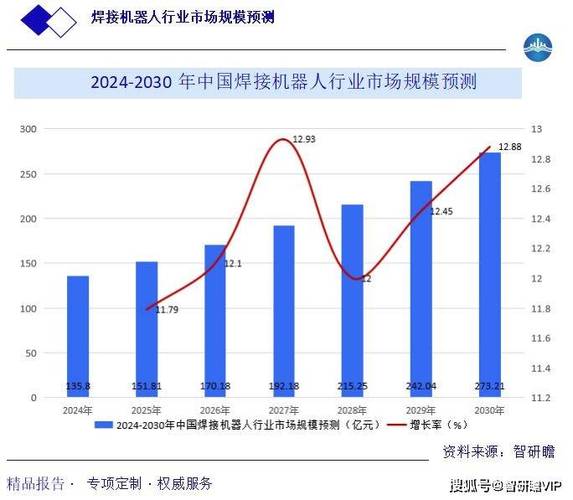
问:现在都说焊接机器人取代人工,是不是焊接工艺就不需要人调了? 答:扯。机器人是执行机构,工艺参数还得人来调。哪怕现在有AI辅助参数推荐,最后试焊调整,还是得有经验的焊工来。我见过很多厂,花大价钱买了焊接机器人,结果找了个只会按启动键的工人调参数,焊出来的废品堆得比山高,最后说机器人不好使。真的,核心还是工艺,设备只是工具。

2024年焊接工艺的几个落地新趋势

2024年焊接工艺的几个落地新趋势
2024年焊接工艺的几个落地新趋势
说点最新的,不是那种空中楼阁的黑科技,是已经在国内车间大规模用起来的新变化。 第一个,AI辅助工艺参数匹配,你把母材材质、厚度、焊缝要求输进去,系统直接给你推荐初始参数,原来老焊工试三五次才能定下来的参数,现在一次就能差不多,省不少试料的成本。 第二个,绿色低烟尘焊接工艺,现在环保查得严,原来普通焊条焊的时候烟尘大,对工人身体也不好,现在新的低尘焊条,还有局部真空排风焊接,烟尘排放量降了90%,既符合环保要求,又保护工人健康,一举两得。 第三个,离线焊接工艺仿真,焊之前先在软件里模拟焊接变形,提前预留反变形量,焊完之后精度直接达标,不用再后续校形,省好多工序和成本。 说实话,上个月去东莞一个汽配厂参观,人家整条焊接线都是自动化,只有两个老焊工在边上巡检调参数,原来二十个人的工序,现在三个人搞定,废品率不到0.5%,真的挺震撼。工艺升级不是换设备就行,是得把人的经验和新的技术结合起来,才能真的出效益。 焊接这个活儿,看着粗,实则细到骨子里。差5个电流,差1毫米的焊缝间隙,出来的质量就是天差地别。制造业拼到最后,拼的就是这些看不见的工艺细节。你把焊接工艺摸透了,活儿就比别人好,价格就比别人稳,订单自然就来找你。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺:制造业车间里被低估的核心竞争力 https://www.dachanpin.com/a/tg/70906.html

赞 (0)
冲压工艺入门:为什么说它是汽车制造业的隐形基石
上一篇 4小时前
钣金加工降本:从边角料里抠出百万利润的实操逻辑
下一篇 3小时前

相关推荐

  • 制造企业落地绿色供应链:从成本中心到利润增长的真实路径

    上个月去东莞参加制造行业年会,碰着一个做汽配的老板,拍着桌子吐槽。花了小两百万换设备、做认证,忙活大半年搞出来的体系,结果对接的主机厂不认,说碳追踪的颗粒度不够,直接把他从核心供应商名单里移出去了。不少老板现在都有这个错觉,绿色供应链就是花钱买证,应付一下检查就行。真不是这么回事。 别拿概念骗自己,绿色供应链不是只搞上游环评 大部分制造企业对绿色供应链的理解…

    投稿 2026-09-23
  • 工业现场的神经中枢:监督控制与数据采集(SCADA)落地避坑指南

    很多工厂搞数字化,第一步就栽在了SCADA上。花大几十万上了系统,最后只变成了门口展厅的一块会动的大屏,平时连看都没人看。这不怪你。市面上大部分讲监督控制与数据采集(SCADA)的内容,要么是满页的专业术语忽悠外行,要么就是厂商的软广,全是优点不说半句坑。 别把SCADA当成大屏看板:选型从根上就错了 很多人对SCADA的认知还停留在十年前:不就是把现场设备…

    投稿 2026-08-21
  • 失效模式与影响分析(FMEA):别再拿它填表格应付审核了

    跑过几十家制造工厂,我见过最浪费时间的无用功,当属应付审核的失效模式与影响分析(FMEA)。锁在文件柜里的PDF,改个版本号,换个页眉,就能用三年。从来没人拿它指导生产,出了问题也没人翻它。 大多数工厂的失效模式与影响分析(FMEA),从根上就错了 很多团队做FMEA的第一步,就是找个网上下载的模板,往里面套空话。什么“焊接强度不足”“尺寸存在偏差”“产品性…

    投稿 2026-09-27
  • 焊接工艺,别让飞溅毁了你的产品——实战避坑指南

    上周去一个做钣金柜体的客户那里,老板当着我的面把刚下线的柜门摔在地上。 “你看看这焊缝两边!全是芝麻点!” 我蹲下去一瞧——密密麻麻的飞溅颗粒,有些甚至已经嵌进母材了。打磨?根本打磨不掉,除非再补一层腻子。可柜体是要做静电喷涂的,腻子一烘烤就起泡。这就是焊接飞溅最恶心的地方:它不是影响强度,而是直接把外观等级拉到零。 说实话,做了十几年焊接工艺支持,飞溅问题…

    2026-06-13
  • 消失模铸造工艺:现代铸造工艺的突破与陷阱

    消失模铸造——听着像某种魔术,对吧?实际上,它确实是。八十年代我头回接触这玩意时,车间老师傅直摇头:“泡沫一烧,铁水乱跑,能成?” 但现在呢?✅ 这工艺已经让复杂铸件变得像打印照片一样精准。前提是,你得摸透它的脾气。说实话,它既聪明又脆弱,稍不留神就给你一炉废品。 消失模的核心:泡沫模型的“献祭” 整个工艺的灵魂就是个泡沫模型,聚苯乙烯泡沫(EPS)或共聚物…

    2026-06-10

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息