干制造业的,谁没在钣金加工上吃过成本的亏?对吧。
前阵子跟东莞一个做机柜的老板喝酒,他拍着大腿说,去年光钣金边角废料就扔了快八十万,听得我直抽冷气。
现在行情就这样,订单单价压得越来越低,降本不是砍工人工资、停新设备投入,是从工艺缝隙里挤出来真金白银。
为什么你的钣金加工废料率总比别人高3个点?
很多人一说到废料率高,第一反应就是下料工手潮,技术不行。
真的不是。
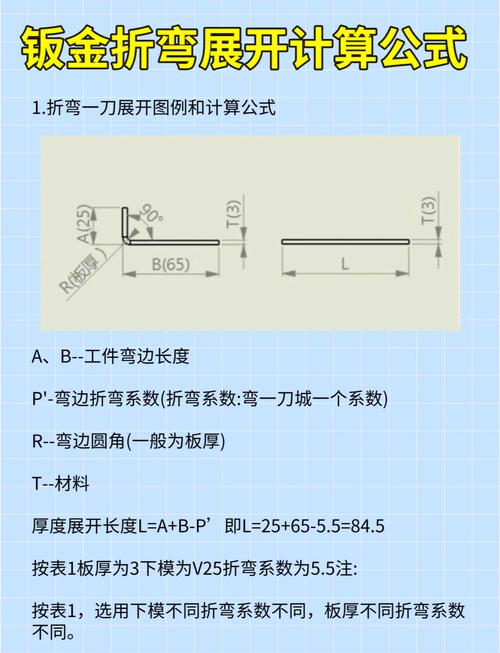
说实话,八成以上的浪费,都和人没关系,是流程和方法错了。很多小厂到现在还在用老工人凭经验排版下料,一块标准2500*1250的冷轧板,排完剩下个百八十毫米宽的长条形边,直接当废料扔。还有更坑的,为了赶急单,根本不做套料,大材小用,一块整板切俩小零件,剩下的全卖了废铁。
问:我们厂已经上了自动套料软件了,为什么废料率还是比行业平均高不少?
答:这个问题我碰见过不下十次,太普遍了。自动套料软件本身没问题,但大部分厂只给软件导入了新板材的参数,切完剩下的余料,从来不会统一录入系统。余料随便堆在车间角落,落满灰,下次找的时候找不到,工人图省事还是直接开新板,这不就浪费了?还有,很多厂为了追求排版密度,把软件的切割间隙、折弯余量参数改得太小,结果切出来的零件尺寸不对,折弯的时候拼不上,一废就是一整板,废料率能不高吗?哦对了,还有散单凑排的问题,很多厂接了小批量散单,今天来一个5件的单切一块板,明天来一个3件的单再切一块板,从来不攒个三五天凑单排版,不浪费才怪。
2024年钣金加工降本的3个可落地实操
我整理了最近两三年跑了二十多家钣金厂总结出来的方法,没有什么高大上的黑科技,全是拿来就能用的:
💡 余料分级管理,不是堆起来就完事
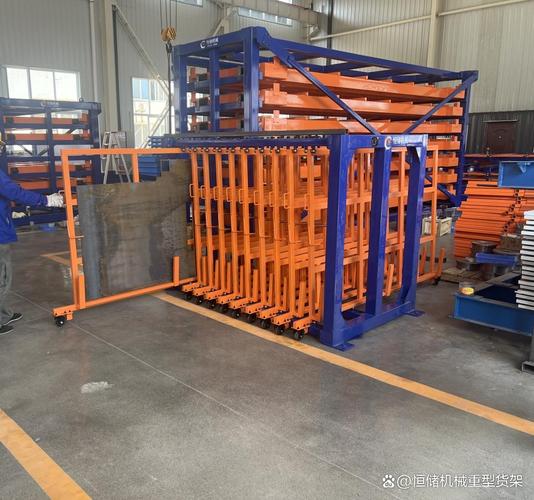
很多厂说余料没用,那是你不会分。按厚度、材质、尺寸分三档:大于500mm边长的余料,单独录入系统,下次接同材质同厚度的小零件直接用;100mm到500mm的,堆在一起做预埋件、连接片或者客户要的小配件;100mm以下的,分好材质卖废料,都比混着卖价格高5个点。浙江有个做机箱的厂,老板花三千块做了个简单的小程序,工人下料前先搜余料库存,合适直接用,一年下来省了110多万的板材成本,你敢信?
✅ 工艺前置改设计,从源头卡尺寸
很多设计岗的工程师,没下过车间,画零件图的时候,动辄就比标准板材宽度多个一两个毫米,工人没办法只能开更大的板,平白浪费好多料。现在头部的钣金加工厂都要求工艺师提前介入设计,把零件尺寸卡到标准板材的模数里,有的就改个1毫米,整板利用率直接涨两个点,一年下来就是几十万的利润。
❗ 合理拼接替代整板下料,降本不降质
碰到超过标准板材尺寸的大零件,很多人第一反应就是开更大的整板,大尺寸定制板材比标准板贵三分之一都不止。其实只要客户没有强制要求必须整板,符合行业标准的拼接完全能满足强度要求,成本直接降三分之一,根本不影响使用。
问:我们就是十来个人的小钣金厂,没预算上系统,这套方法还能用吗?
答:太能用了。哪用得着几万块的MES系统,整个Excel表就够了。找个学徒兼职管,每次切完余料,登记尺寸材质,贴个手写编号,下料前花两分钟搜一搜,找得到就用,找不到再开新板,我去年接触过一个12个人的小厂,老板自己管余料,半年时间废料率从12%降到7%,省下的钱比雇一个学徒的年工资还多,哪来的那么多高门槛啊。
别踩这些坑:很多厂改了半天反而亏了
不过话说回来,降本不是瞎降,碰红线的事绝对不能干。
我见过一个厂,为了省板材,把激光切割的间隙调得特别小,结果切割头磨歪了都没发现,切出来一堆废件,赔客户的违约金比省下来的料钱多了十倍都不止。还有人为了用余料,把客户要求的304不锈钢换成201的余料凑,东窗事发之后,客户全跑了,把厂子玩垮了。
还有一种坑,为了凑套料,硬是把半个月后的订单提前切出来,占了一大堆库存,万一客户改设计,全砸手里,那损失比浪费几块板大多了。还有人随便改公差省料,结果折弯拼不上,返工的人工成本比省的料钱还高,得不偿失。
说白了,钣金加工的降本,挤的是流程里的水分,不是偷工减料的歪路,别搞反了。现在好多厂子喊着不赚钱,其实大把利润都从车间的缝隙里流走了,一块板材多挤3%的利用率,一年千万产值就能多赚几十万,攒起来就是足够熬过冬的底气。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工降本:从边角料里抠出百万利润的实操逻辑 https://www.dachanpin.com/a/tg/70907.html