前几天在某个行业群里,看到有人转发了一篇关于锻造的“科普文”,点开一看,差点没把我送走——什么“总而言之,锻造是一种古老而充满智慧的工艺”,什么“在这个快节奏的时代,我们不妨深入探讨一下”。得,典型的AI八股。看得我尴尬癌都犯了。说实话,锻造这玩意儿,要是真那么“充满智慧”地坐在键盘前敲敲字就能搞明白,那我这二十年下车间踩过的坑、烧坏的模具、挨过的骂岂不是白费了?
锻造,往简单了说,就是抡锤子砸铁。往复杂了说,它是一门让金属在高温下重新做人——不对,重新做“件”的艺术。你没听错,就是艺术。同样的钢锭,扔到不同的锻造工艺线上,出来可能是航天级的神品,也可能是一坨勉强能用的工业废铁。别以为我在夸张。
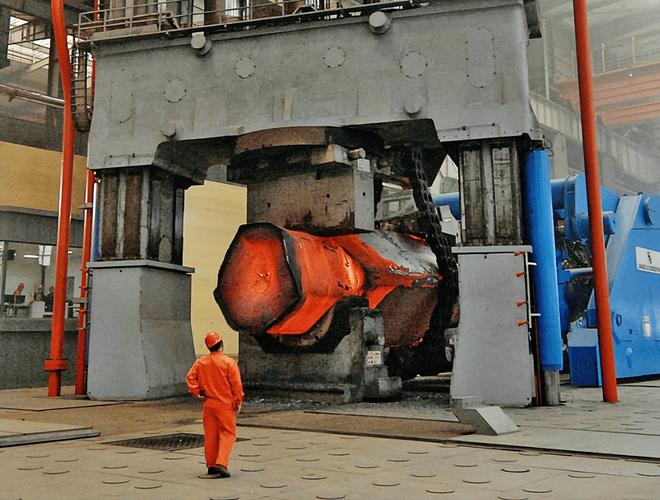
,早就不是那个浪漫的画风了。几十吨的液压机缓缓压下,操控室里的小伙子盯着屏幕,手指拨弄着操纵杆,那架势比开挖掘机还精细。一锤下去,错,那不是锤,是压。万吨压力机作用下,钢锭像面团一样被揉来揉去,内部的
就更讲究了。模具一合,金属在型腔里无路可逃,只能乖乖填满每一个角落。但问题来了——它凭什么听话?温度、变形速度、润滑,哪一点没伺候好,轻则充不满,重则模具报废。去年我们做一批转向节,就因为终锻温度低了十几度,连杆臂位置出现折叠,整批次全部判废。车间主任老张叼着烟,盯着那堆废件足足五分钟,最后只蹦出一个字:“焯!” 没错,现实中的锻造往往就是这么粗粝,没那么优雅。
问:锻造和铸造,到底哪种更结实?我该选哪个?
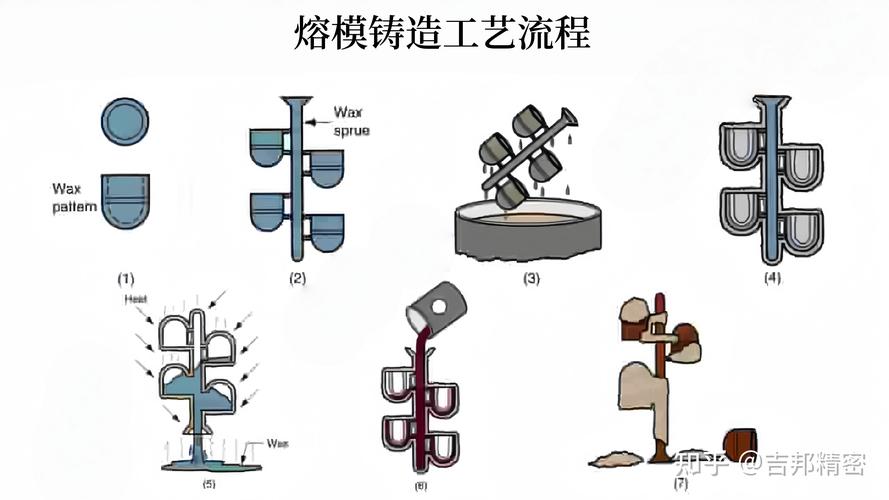
答:这个问题简直就是工业界的“先有鸡还是先有蛋”。简单说,铸造是液态金属浇进模子,凝固成形,里面经常会有缩孔、疏松,内部组织是树枝晶,像一盘散沙。锻造是把固态金属加热后锤打,把那些树枝晶打碎、焊合孔隙,并且让金属流线连续。结果就是——同样材料,锻件韧性、疲劳寿命甩铸件几条街。但铸件可以做很复杂的内腔形状,锻件就难了。所以,没有绝对好坏,看你零件是受大力还是要复杂形状。不过,要是关键安全件,比如汽车转向节、飞机起落架,你不用锻造试试?搞不好明天就上新闻了。
,这个窗口窄得就像早高峰地铁的缝隙——还得侧着身子挤进去。始锻温度太高,晶粒粗大、过烧,直接就废了;终锻温度太低,加工硬化严重,不仅费力,还可能开裂。更坑的是,有些合金钢的锻造温度区间只有一两百度,稍微磨蹭一下,温度就掉到了红线以下。咋办?赶紧回炉!所以锻造车间里常见画面:行车吊着锻件在锻锤和加热炉之间来回奔跑,跟送快递似的。
有一次,我们试制一种高温合金叶片,材料贵得离谱,一炉只出了三件坯。操作师傅老赵握着测温枪,手都有点抖——其实机器测温很准了,他就是不放心,非要自己再打一下。这种时候,什么“智能装备”“数字化车间”都是后话,老师傅那双眼,有时候比传感器还毒。他看一眼火色,就知道能不能上锤。橘黄色?还有点早。亮黄色?赶紧的,开干!
问:为什么有些锻件要反复加热好几次?不能一次锻完吗?
答:原因很多,核心是温度窗口太窄。比如某些高合金钢,始锻温度1200℃,终锻温度950℃,可你一锤下去,变形热量其实很少,而散热很快,锻件和模具接触瞬间就能降温几十度。如果你锻件很大,需要多次变形才能成形,中间肯定得重新加热——这叫“多火次锻造”。另外,有些工艺需要交替进行变形和热处理,让内部组织动态再结晶,细化晶粒。说白了,就是不能急,金属有自己的作息,你得顺着来。
满天飞。我承认,进步巨大。以前设计模具靠老师傅拍脑袋,试模试个几十次,现在用Deform、Simufact这些软件一仿真,金属怎么流、应力怎么分布,一目了然。还能提前发现折叠、充不满的缺陷,
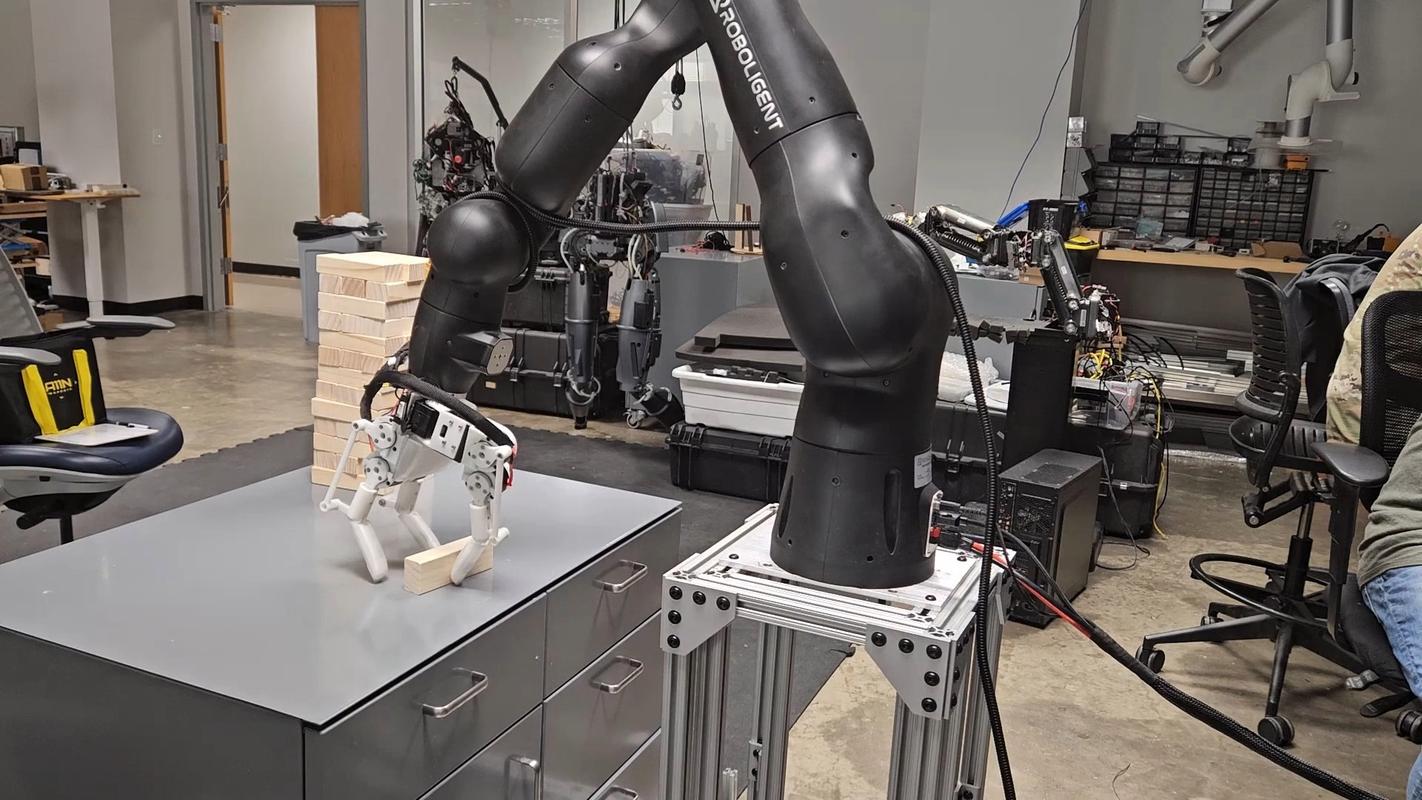
去年引进了两台六轴机器人,用来给压力机上下料,效率确实高,夜班不用人盯着了。可有一天半夜,报警响了:机器人夹爪因为模具冷却润滑不到位,沾了氧化皮,打滑了,锻件差点飞出来。你看,再高端的装备,也敌不过细节的死亡。这就是我为什么反感那些“AI将彻底颠覆锻造”的论调。锻造是跟物理世界死磕的活儿,汗味、噪音、震动,还有你永远无法100%预测的金属流动性。经验,在这种环境下就是第一生产力。
话说回来,
技术倒是真给力。以前锻完的毛坯,肥头大耳,后续机械加工累死人;现在越来越多精密模锻件,出来就接近成品形状,材料利用率从40%飙到80%以上。这对成本控制简直是救命——尤其钛合金、高温合金,一公斤好几百块,省下肉就是纯利润。但这对模具设计和制造的要求也近乎变态。
我时常想起当年学徒时,师傅说的一句话:“机器是死的,人是活的。锻造这行,手一搭上摇把,就得跟料说话。”当时觉得玄乎,现在越品越有道理。无论液压机还是机器人,本质都是执行端,而“智慧”仍然藏在工艺人员的脑子里。什么时候下压,压多快,压量多少,这之间的分寸感,就像炒菜的火候——菜谱上写“盐少许”,可这“少许”究竟是多少,你得亲手烧糊过十次才懂。
这几年,行业里年轻人确实少了,但留下的人更精了。我认识几个90后的锻造工程师,白天在车间跟产,晚上自学有限元分析,折腾出不少实用的参数包。他们用模拟软件优化工艺,然后在现场验证,再反馈回去迭代。这才是智能锻造该走的路:人机结合,而不是把人踢开。
所以,别再听那些“锻造是夕阳产业”的鬼话。只要工业还需要强韧的金属零件,锻造就不会死。它只会进化,从挥汗如雨的体力活,进化成需要脑力与手感并重的精密工程。而那些真正懂锻造的,永远珍视那一锤一火之间,金属被驯服又被赋予新生的过程——这可比敲键盘瞎编文章带劲多了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺:一锤子买卖?醒醒,这可是金属的颜值与内涵重塑 https://www.dachanpin.com/a/tg/65743.html