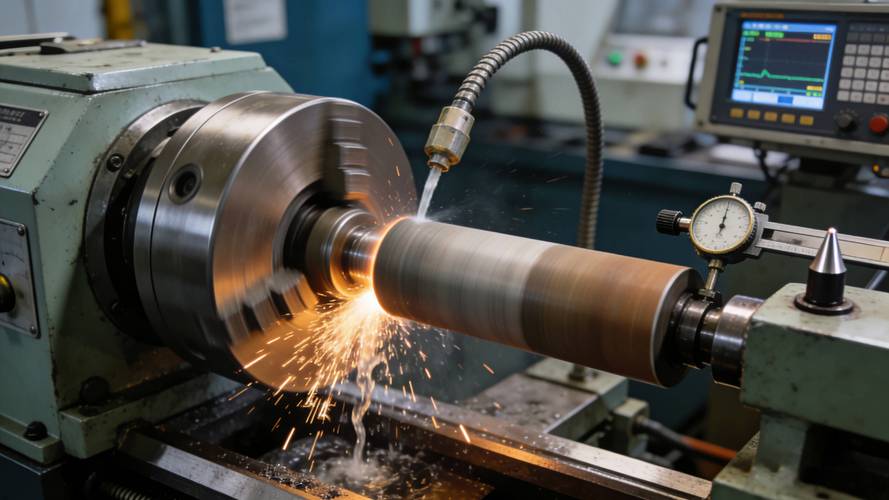
干了二十多年机加工,最怕碰到什么?振纹。
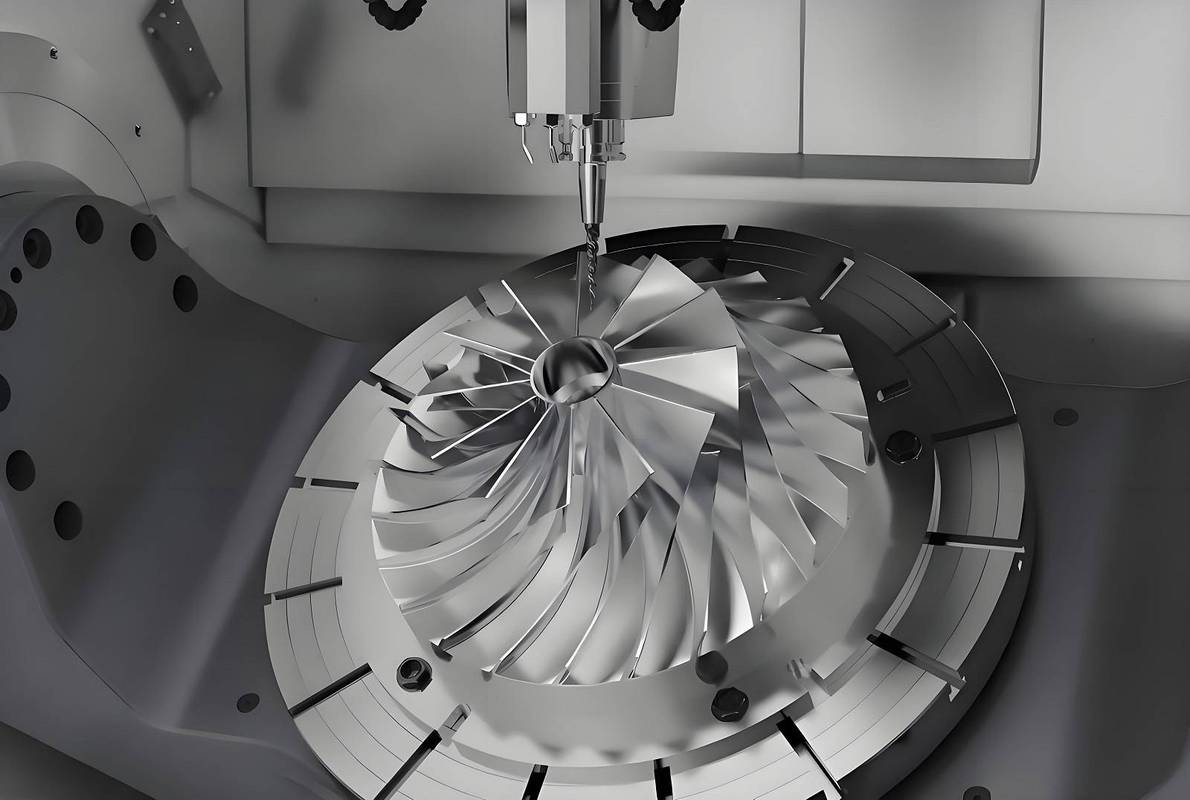
一刀下去好好的工件出了密密麻麻的震纹,直接废了。几十万的工件说没就没,再好的刀具说不定也直接崩刃。
很多新入行的年轻人,上来就盯着工艺卡上的进给量、转速背,对着切削手册套公式,根本没搞懂一个最基本的道理:实际切削过程中,没有完全恒定不变的状态。
机床主轴有间隙,刀柄受力会变形,悬伸太长的刀具会晃,薄壁工件本身刚性就差,随便一点扰动就能把振幅放大好几倍。
你看这种废件,就是去年我隔壁车间一个刚上手半年的小伙子调机时,刀具多伸了两毫米,批量做了二十多件才发现,十几万的原材料打了水漂,哭都没地方哭。
问:是不是只有大切削量开粗才会出现切削振动?
答:真不是这么回事。精加工的时候振动才更坑。开粗振了你还能留余量后续磨掉,精加工一刀到位,振纹出来直接废,哪怕只有几个丝的振幅,摸上去都刮手,表面粗糙度Ra直接从0.8蹦到3.2,根本达不到要求。还有很多人做小直径深孔铣削,哪怕进给量开得再小,该振还是振,出问题从来不是切削量大小的事,核心是整个加工系统的刚度够不够。
现在很多厂买大几百万的五轴加工中心,吹自己设备刚性天下第一,碰到异形的长轴工件、薄壁航空结构件,该出振纹还是出,没有例外。
不过话说回来,现在的加工要求越来越高,新能源、航空这些领域,公差动不动就收在几个丝以内,容不得半点差池,控不稳切削,根本接不了高端单。
💡 第一点:先换对夹持,再调参数
很多工厂图省钱,十把刀有八把用普通ER筒夹,说实话,高速切削或者长悬伸加工的时候,热缩刀柄或者液压刀柄的稳定性,比普通ER好不止一个档次。
❗ 我见过太多让人哭笑不得的操作:买得起几百万的五轴,舍不得换两千块一把的合格热缩刀柄,最后做出来的东西合格率上不去,批量报废一次亏的钱,能买几十把刀柄。
💡 第二点:避开共振区比一味降参数有用
很多人碰到振动第一反应就是降转速降进给,其实很多时候你刚好把参数开到了共振区间里,降一点没用,往上调个几百转反而就稳了。现在主流的CAM软件都带
问:市场上卖的阻尼刀具是不是智商税?
答:真不是。尤其针对长悬伸加工,比如铣深腔、镗深孔,带内置阻尼结构的刀具,比普通刀具的振动能降70%以上。去年我给一家做汽车模具的厂子做技术支持,他们加工10倍径的深腔,原来振得根本没法下刀,做完全是麻点,还要后续电火花修,换了阻尼铣刀之后,直接干到Ra1.6,省了一整套后续工序,不到三个月就赚回了买刀的钱。当然了,如果你加工的都是短刀具,悬伸不到3倍径,确实没必要花那个冤枉钱,适合自己的才对。
这两年跑厂跑得多,明显感觉到变化,原来都是靠老技师手调,靠经验听声音判断振不振,现在很多厂已经开始玩新的了。
不少做高端订单的厂,已经在机床上加装了小型的
,加工过程中实时测振幅,一旦接近阈值就自动调整转速,不用等你把工件拆下来量完才发现出问题,直接把不良掐在加工过程中。上个月去东莞一家做新能源电池结构件的厂参观,他们上了这套之后,不良率从原来的2.1%降到了0.3%不到,一年省下来的废品和返工钱,快赶上设备投入的一半了。
当然,不是只有大厂子才能玩,小厂子也有小厂子的偷懒方法。你把平时做不同活、碰到振动后调好的参数都记下来,整理成自己的小工艺本,下次碰到类似的工件、类似的刀具,直接拿过来用,比新人上来瞎试强一百倍。
干机械这行,从来不是拼谁背的公式多,是拼谁踩的坑少,谁能少出废品少浪费时间。能把机械加工(切削)的稳定性控住,你出去找工作,工资都能比同水平的人高出一大截。
下次你调机出了振纹,别上来就磨刀具、骂设备,先看看刀具悬伸是不是太长了,刀柄有没有拉紧,再换个转速区间试试,试过这几步,十有六七能解决问题。
哦对了,别忘记定期清理主轴锥孔的铁屑,沾了铁屑的刀柄装进去,本身就歪了,能不出振吗…
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削):老技师都在说的切削稳定性,到底怎么控? https://www.dachanpin.com/a/tg/70913.html