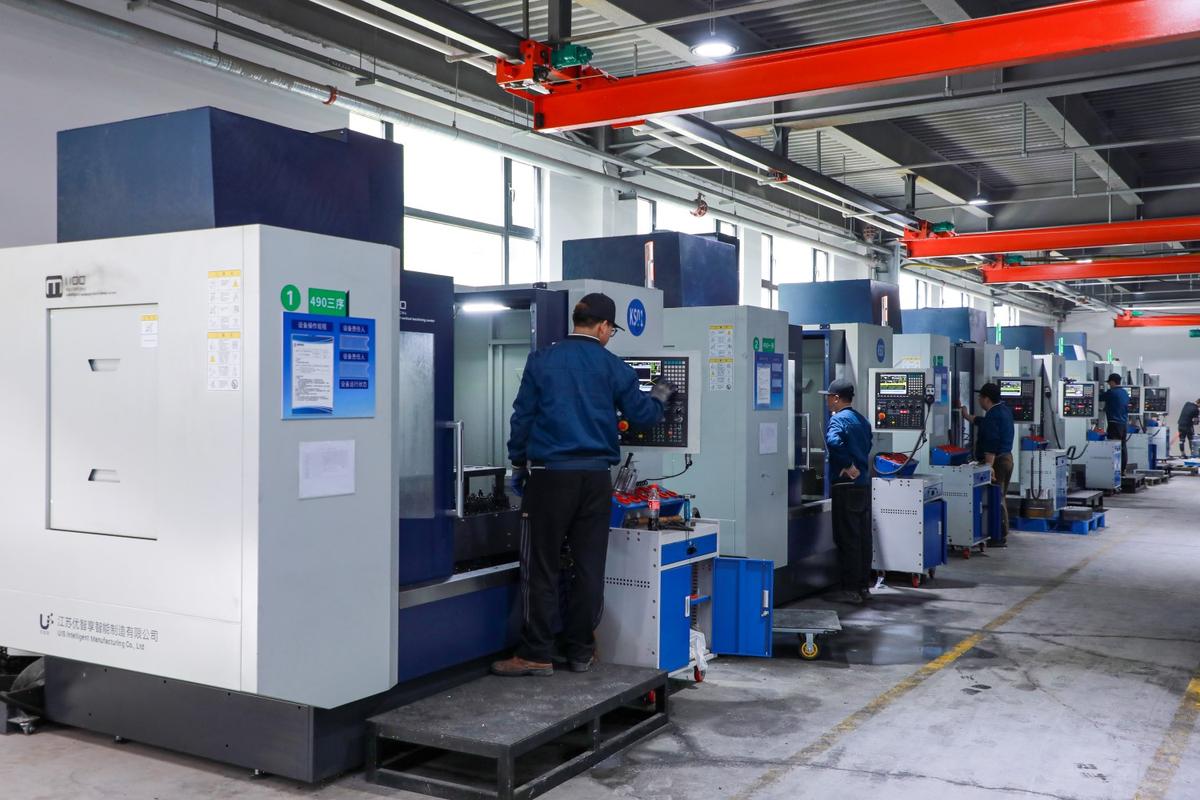
干机加工快三十年,碰到最多的需求就是:复杂型腔,精度两丝以内,批量做不崩刀,成本还不能高。
多半得靠铣削加工啃下来。
问:刚入行的新人常搞混,铣削和车削核心区别到底在哪?
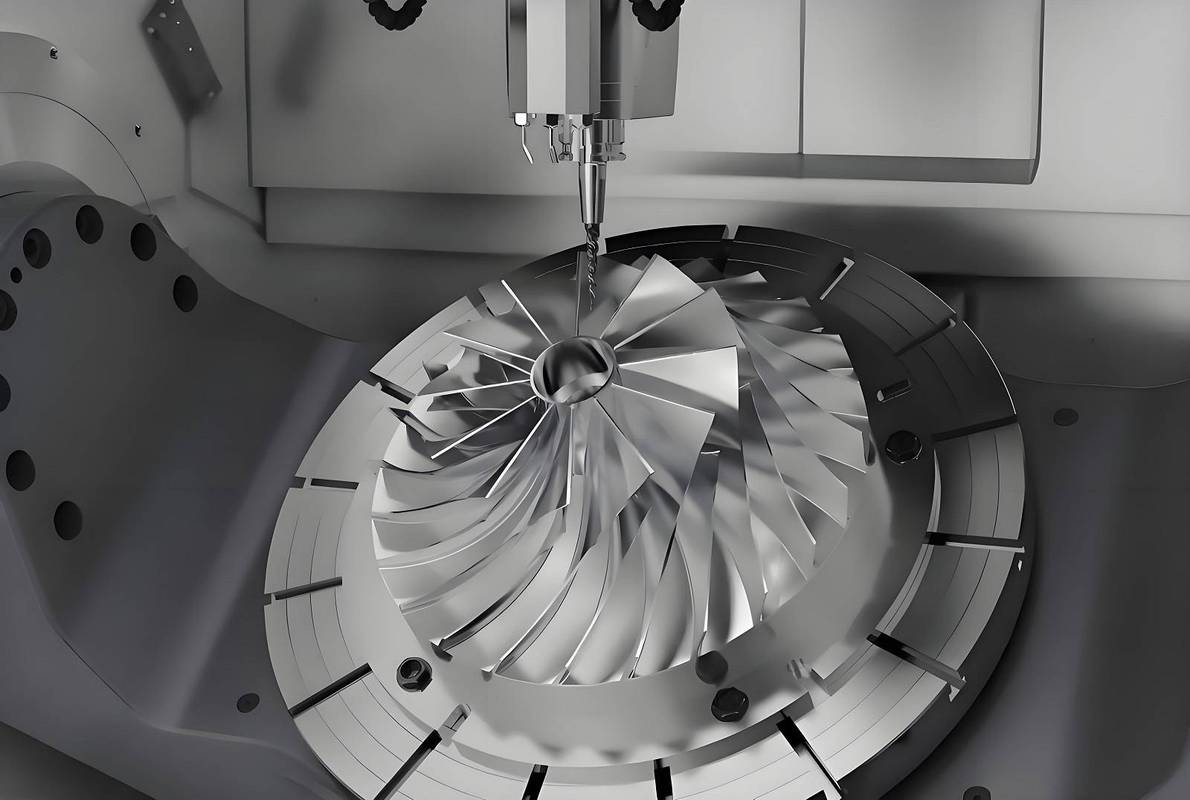
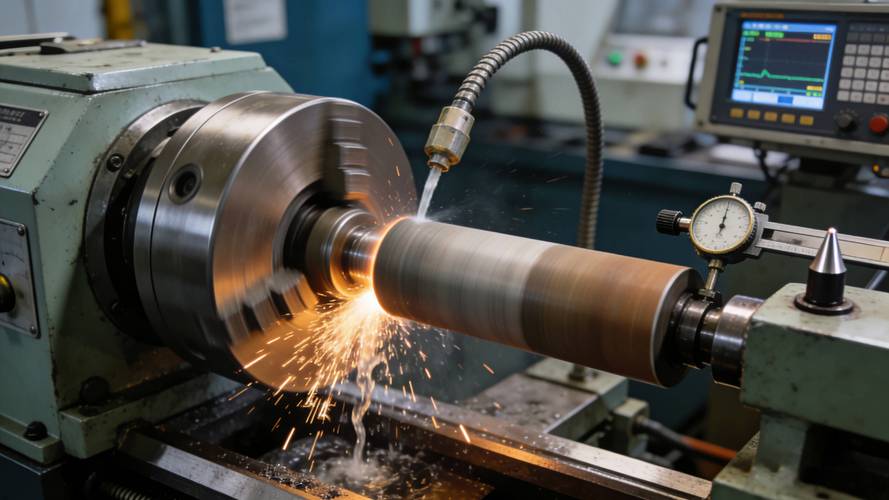
答:车削是工件转,刀具走,干的都是轴类盘类这类回转件;铣削是刀具转,工件动,平面、型腔、齿槽、曲面这些奇形怪状的复杂结构,全得靠铣削加工搞定。说白了,车削是工件转着找刀,铣削是刀转着找工件,这个逻辑错不了。
现在铣削的细分方向早就多了去了,高速铣削削薄件不变形,微细铣削能做毫米级的微型齿轮,还有硬铣削直接干淬火钢,不用再开粗淬火之后二次磨,省了一半工序。
💡 别小看这省下来的工序,现在人工这么贵,省一道工序就是省一成成本。
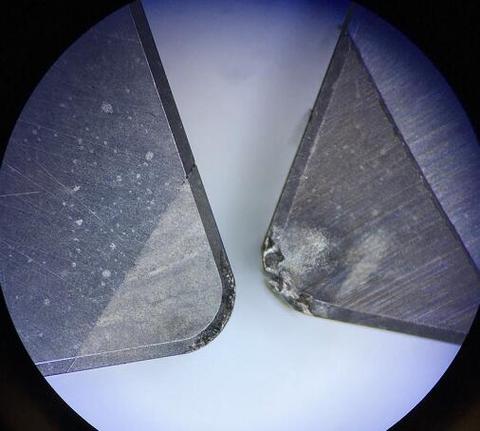
干铣削这么多年,见过的坑能绕车间三圈。最常见的三个问题:刀具崩刃、精度漂移、表面粗糙度不合格。
上个月还碰到一个年轻师傅,干钛合金结构件,为了赶进度把进给量开超了一倍,一把三千多的整体合金刀,十分钟就碎成了渣。心疼得他蹲在机床边抽了半包烟。
❗ 钛合金、高温合金这类难加工材料,切削热散不出去,进给量绝对不能贪快,慢个十分之一,寿命能翻三倍。
问:批量做铣削加工的时候,怎么才能稳定控制精度不飘?
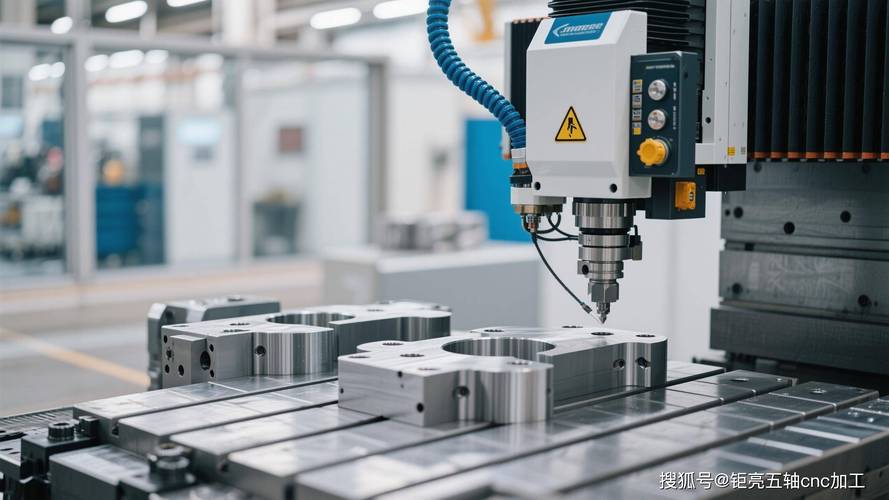
答:核心就两点,说破了很简单,做到的工厂没一半。第一是夹紧力控制,薄壁件你夹紧力太大直接压变形,松了又晃,现在靠谱点的批量线都用
,开粗之后别着急精铣,留0.1到0.2毫米的余量,放个十几二十分钟,让工件因为切削产生的内应力释放完,再走最后一刀,精度稳得离谱,放个三四天尺寸都不会动。
不过话说回来,就算都做到,刀具磨损你也得盯,每干十件抽一件测尺寸,刀尖磨了及时补补偿,别等整批干完才发现歪了,那时候哭都来不及。
别觉得铣削是老工艺就没新东西,这两年新技术落地的速度,快得我都跟不上。
我上半年去宁波一家做新能源汽车结构件的工厂参观,他们用数字孪生模拟铣削刀路,加工之前先在数字模型里跑一遍,哪里会撞刀,哪里过切,哪里刀具受力太大,直接提前改好,不用再靠老师傅试切,试切的废料钱一年省了快两百万。
还有超声辅助铣削,加工碳化硅、陶瓷这类硬脆材料,以前铣完表面全是微裂纹,合格率不到三成,现在给主轴加个超声振动,刀具边转边高频微振,切削力直接降三分之一,表面裂纹基本消失,合格率能拉到九成以上。说实话,我当时看到他们做的碳化硅反射镜,精度做到0.5微米以内,惊得我半天合不上嘴!
💡 现在国产五轴铣削机床的精度已经完全能打,很多小厂以前迷信进口,现在换国产的,成本降一半,精度不差多少,用着还顺手。
很多小老板总说,新技术贵,舍不得投。说实话,算一算废品率降的钱,换刀省的钱,赶订单多出来的产能,不出一年就能回本,哪有那么亏。对吧?
干铣削这行,本质就是啃硬骨头,别人干不了的你能干,干得准,干得便宜,你就赢了。老工艺长新骨头,才能接得住新领域的新订单。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:老工艺长出的新骨头,解决复杂零件精度痛点 https://www.dachanpin.com/a/tg/70914.html