粉末涂层:被制造企业低估的工业表面处理升级方案

很多找我咨询工业表面处理方案的老板,上来先问镀锌、电泳,一提粉末涂层就摇头:那不就是早年的喷塑吗?两年就掉皮,没法用。 偏见这东西,真的害死人。

现在的粉末涂层,早就不是十年前的喷塑了

早年国内做粉末的小厂多,用的都是最便宜的回收料做的户内粉末,成本压得极低,质量当然烂。风吹日晒一年就发黄粉化,掉得一块一块的,所以整个行业都留下了坏名声。
工业户外钢结构使用十年后粉末涂层对比实拍
现在不一样了。国内粉末涂料的配方工艺早更新了三四轮,从热塑性到热固性,从普通环氧到氟碳、聚氨酯、低温固化,什么性能的都有。就拿户外用的氟碳粉末来说,保光保色10年以上,一点儿问题都没有。高铁的护栏、城市的路灯杆、甚至公共区域的大型钢结构,用的都是粉末涂层。 更关键的是环保。现在全国查VOC查得这么严,传统溶剂喷漆动辄几十万的环保改造费,还不一定过。粉末涂层根本没这个问题,95%以上的多余粉末可以回收再用,利用率最高能到98%,VOC排放几乎为零,过环评轻轻松松。 问:粉末涂层比传统喷漆,成本到底差多少? 答:单算原材料价格,粉末确实比普通溶剂漆贵10%到20%,但你得算总账。回收利用率省了材料,一次喷涂就能做到50到100微米的厚度,喷漆要喷两到三遍,人工时间省了,环保处理的成本更是省了一大块。算下来,最终总成本反而比喷漆低10%到15%,废品率还低一半都不止。

做粉末涂层,这几个坑千万别踩

我见过太多工厂,好东西用错了方法,最后得出结论”粉末涂层不行”,冤不冤? 💡 第一个坑:前处理偷工减料。要想粉末涂层附着力好,基材的锈、油、氧化皮必须除干净,该磷化磷化,该喷砂喷砂。很多小厂为了省几块钱的前处理成本,随便冲两下就喷,喷完半年就整块掉皮,最后怪粉末不好,这锅粉末涂层不背。 ❗ 第二个坑:选错粉末类型。户内粉末别往户外用,普通环氧别往海边扔。想要耐候就选聚氨酯或者氟碳,想要重防腐就选富锌环氧,想要低温固化就找专门的低温粉,贪便宜买错料,出问题哭都来不及。
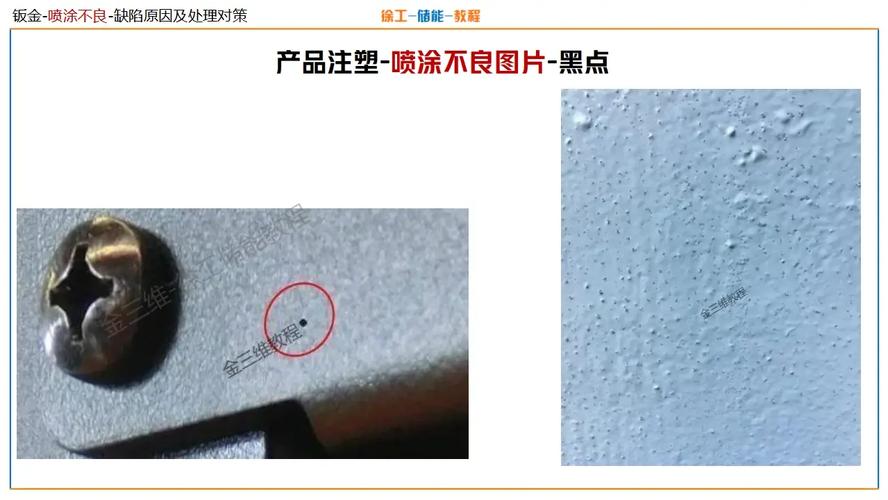
前处理不合格导致粉末涂层脱落工件实拍
前处理不合格导致粉末涂层脱落工件实拍
问:我做的是1mm以下的薄板零件,能做粉末涂层吗?高温固化会不会把板烤变形? 答:换十年前确实容易出这个问题,那时候固化温度普遍要180-200℃,薄板进去走一圈,出来就翘成波浪了。现在早就有成熟的低温固化粉末涂层,110-140℃就能完全固化,只要挂点设计合理,变形率完全能控制在千分之三以内,符合大多数行业的精度要求,现在很多家电的薄板外壳、电梯装饰面板全在用,完全不用担心。

2024年工业领域粉末涂层的新应用

2024年工业领域粉末涂层的新应用
2024年工业领域粉末涂层的新应用
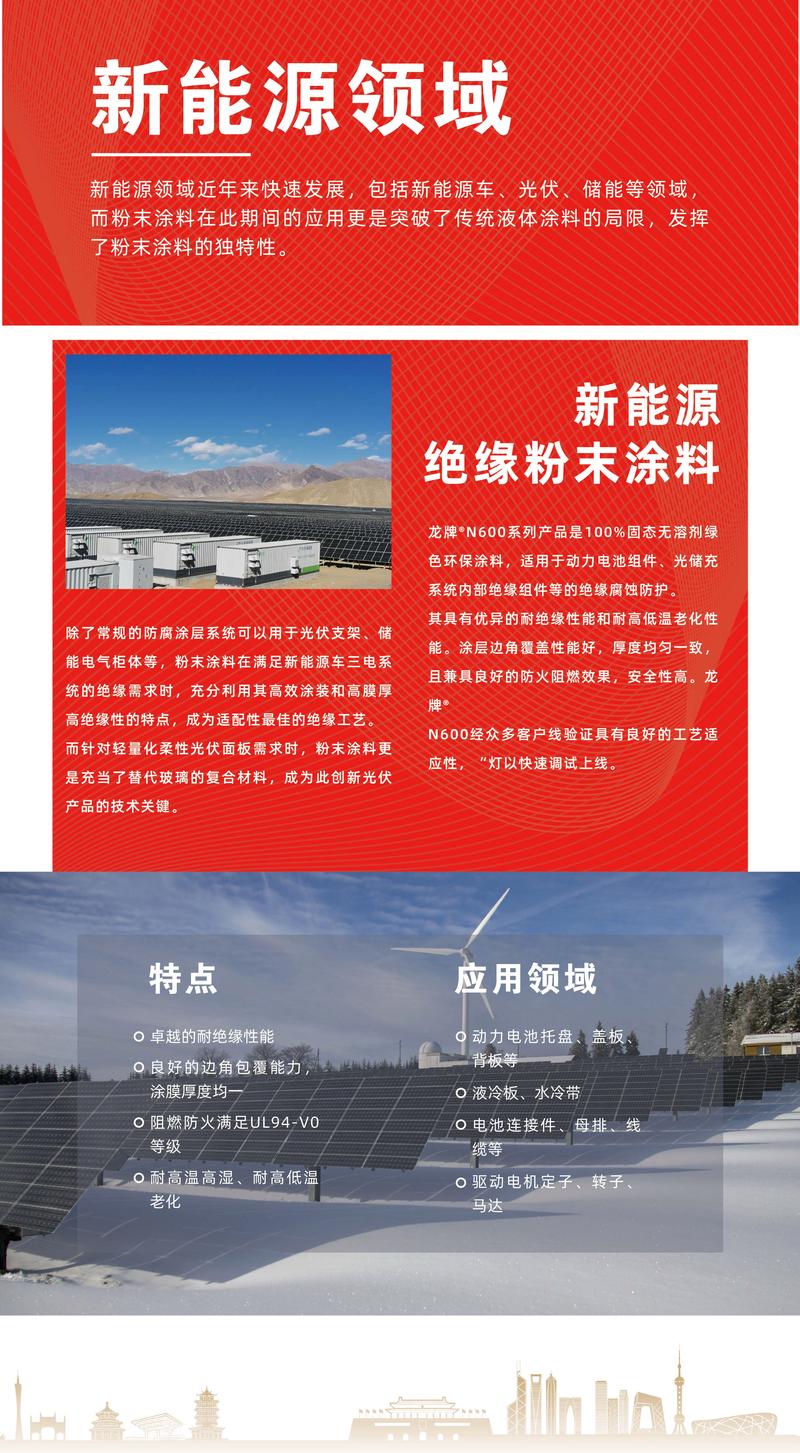
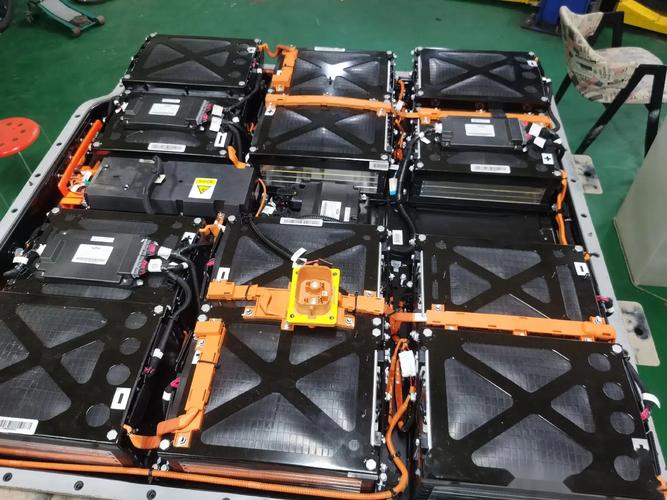
这两年新能源行业爆火,直接把粉末涂层的用量拉上去了。原来光伏支架主流都是热镀锌,现在头部厂商都改成了锌铝镁基材+粉末涂层的组合,防腐寿命直接从20年提升到35年,比单纯热镀锌的耐候性好太多,整体成本还降了8%左右。 还有储能电站的户外柜体,要求防盐雾、防紫外线、防腐蚀,粉末涂层一次成型,防护性能比传统喷漆高两倍,还更平整好看。 说实话,上个月我去江苏常州一个工程机械厂区参观,他们把用了十几年的喷漆线全拆了,换成全自动粉末涂层生产线,老板说原来一年环保罚款加处理费就要小一百万,现在不仅没罚款,产品质保期从1年延长到3年,报价比原来高5%客户都抢着要。 真的香。 不过话说回来,粉末涂层也不是万能的。那种结构特别复杂,内腔死角特别多的工件,静电喷涂喷不到死角,还是得用喷漆。还有那种好几米长的超大型工件,普通固化炉塞不下,也没法做。 但话说回来,90%以上的工业结构件、户外五金件、汽车零配件,都能完美适配。你要是最近正愁表面处理过不了环评,或是产品防腐寿命达不到客户要求,真的找个靠谱的加工厂打个样试试,花不了几个钱,说不定能给你打开新世界。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:粉末涂层:被制造企业低估的工业表面处理升级方案 https://www.dachanpin.com/a/tg/70912.html

赞 (0)
阳极氧化:铝加工行业最被低估的核心表面处理工艺
上一篇 2小时前
机械加工(切削):老技师都在说的切削稳定性,到底怎么控?
下一篇 1小时前

相关推荐

  • 数控机床的智能运维:预防性维护正在改变游戏规则

    上周三,凌晨两点,一条产线突然停了。 就那一台数控机床。主轴抱死。 事后查原因——轴承润滑不足,磨损微粒早就超标了,可没人知道。说实话,这种事我见过太多了。工厂里的老师傅凭经验听声音,但五轴联动的高速切削,噪音盖过了一切。等发现的时候,已经晚了。停机四小时,直接损失就是小二十万,还不算交期延误的罚款。 那一刻我突然意识到:数控机床的维护,不能再靠“坏了再修”…

    2026-06-24
  • 匠心织梦:职业教育里的星辰与芳华

    晨光漫过实训楼的玻璃窗,落在少年指尖翻飞的焊枪上,熔化成银亮的弧光,像把星星的碎片缀进钢铁的脉络里。这不是传统课堂里安静的笔墨书香,却是职业教育最生动的注脚 —— 在这里,每一次机器的运转都在诉说成长,每一道工艺的打磨都在酝酿未来,那些被精心培育的技能,正像春天里破土的藤蔓,悄悄缠绕起无数人关于理想的憧憬。 职业教育从来不是 “退而求其次” 的选择,而是一片…

    2025-09-10
  • 现代铸造工艺:高端制造业离不开的隐形基石

    很多人聊起现在的制造业,张嘴就是3D打印、五轴CNC、智能制造,很少有人提铸造工艺。好像这是个该进博物馆的老手艺,又脏又累又落后。真的是这样吗?我跑过不下三十家大大小小的铸造厂,最直观的感受就是——这个行业早就变天了。 别拿老眼光看今天的铸造工艺 三十年前我刚入行的时候,铸造厂就是漫天灰,工人一身黑,浇包一开热浪能扑出好几米。现在呢? 前两年去山东潍坊一家做…

    投稿 6天前
  • 制造企业降本增效破局:全面质量管理(TQM)为什么越做越走样?

    我接触过不下30家中小制造企业,推全面质量管理(TQM)。十个有七个,最后做着做着就变了味。墙上贴满了“质量第一”的标语,文件夹堆了半柜子,一算账,不合格率没降多少,人力成本涨了一截。没用。 为什么你的全面质量管理(TQM)变成了“全员填表”? 很多老板刚听完行业大佬的分享,回来就拍板上TQM,要求每个工位每天填质量记录表,每周开一小时质量分析会,月底还要做…

    投稿 2026-09-04
  • 焊接工艺缺陷的那些坑:一次说透裂纹、气孔、未熔合的根治方法

    刚焊完就裂?这种糟心事你肯定遇到过 焊接这活儿,干久了什么妖蛾子都碰得上。上个月,我们车间一条厚壁管道焊缝,水压试验时“啪”一声脆响,一道裂纹从焊缝中间直直拉开——整条管报废,工期延误,甲方拍桌子。检查发现,氢致延迟裂纹。焊接工艺里最让人头疼的,就是裂纹。它不像气孔、夹渣那样肉眼可见,潜伏期长,突发性强。 说实话,焊接裂纹的成因复杂得让人想骂娘。母材淬硬倾向…

    2026-06-25

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息