搞精密加工的,没人绕得开EDM。
最近几年圈子里总说,五轴铣削精度越来越高,EDM要被淘汰了。
放屁。
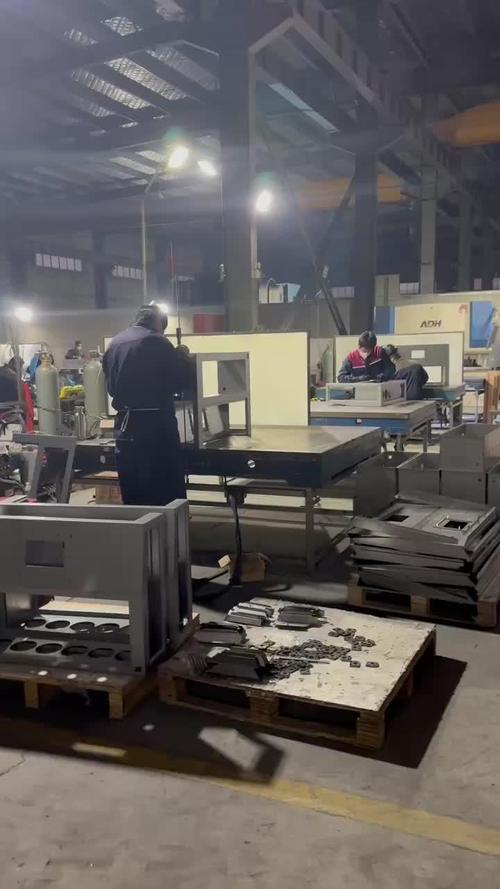
去年跑长三角十几家做高端模具、航天零部件的工厂,一半以上都在新增电火花加工(EDM)的工位。真要淘汰了,谁会砸钱扩产能?
的淬火钢、硬质合金,铣刀刀头走不了几刀,刀口就烧崩了。换进口刀头?一刀下去大几百,成本直接比EDM高十倍。
还有那种窄到离谱的深槽、曲率复杂的盲腔,铣刀的杆径比槽还宽,根本伸不进去。
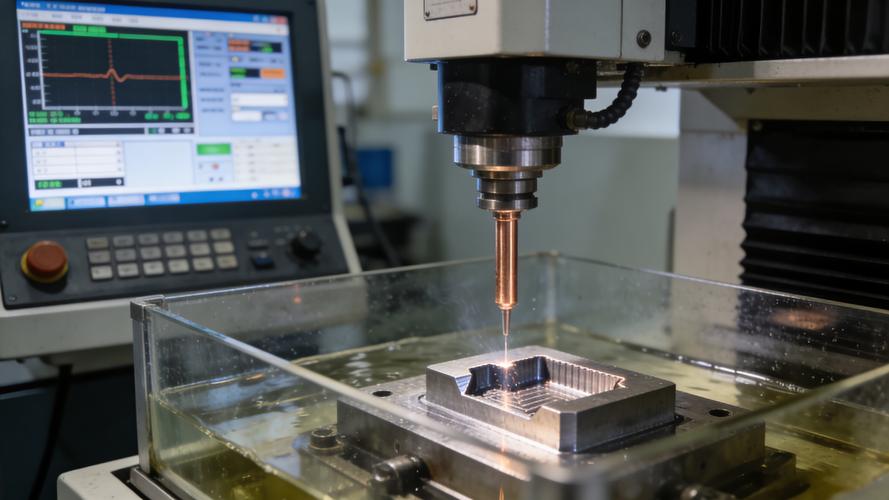
电火花加工(EDM)厉害就厉害在,它根本不用刀具接触工件。靠电极和工件之间的脉冲放电蚀除材料,不管你硬度多高,形状多刁钻,只要电极能做出来,就能加工到位。
问:现在快走丝线切割不也是EDM的一种吗?为什么做模具还要专门买成型EDM?
答:线切割只能切割贯通的二维结构,型腔、盲槽、立体浮雕这类复杂三维结构,线切割根本切不出来。而且现在最新的微细电火花加工,能做到
很多人对EDM的印象还停留在”老慢脏”,精度靠老师傅手调,效率低还需要后续抛光。
那都是十年前的老黄历了。现在新一代EDM早就换了玩法。
最实用的就是自适应脉冲控制,自带传感器实时检测放电状态,碰到不同材料、不同加工深度自动调整脉宽和电流,积碳少了,加工效率能提30%以上,电极损耗还能降一半。
另一个颠覆的玩法就是混粉电火花加工。往工作液里混入一定比例的硅粉或者铝粉,放电间隙变大,加工出来的表面粗糙度能做到Ra0.1μm以下,很多原来需要后续手工抛光的型腔,加工完直接能用,省出一大半人工。
问:我之前听人说EDM加工会在工件表面留下残余应力,做高载荷的精密零件容易断,是真的吗?
答:说实话,早期EDM用大脉冲加工,确实会在工件表层留下几微米到十几微米的热影响层,搞不好会有残余拉应力和微裂纹,对承受高载荷的零件确实有影响。但现在用的短脉冲精微加工技术,
💡 第一个坑:只看精度参数,忽略过滤系统。
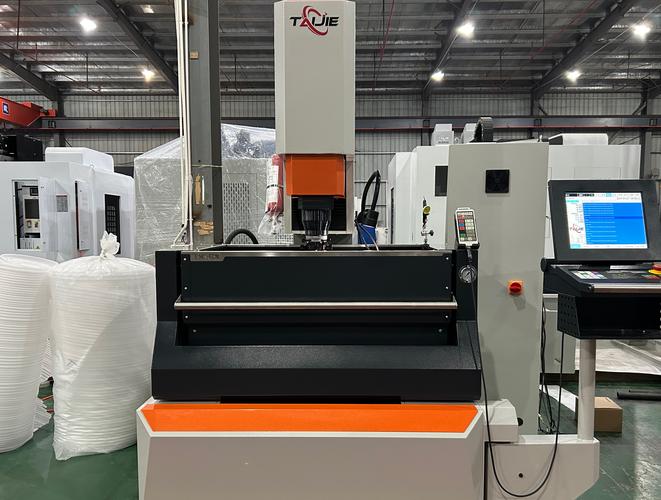
很多厂家选设备,盯着定位精度看,觉得参数够了就行,结果回去用才发现,工作液没几天就脏了,堵了管路,加工出来表面全是麻点,换一次滤芯停大半天,耽误产能。好的EDM基本都配旋流分离+精密滤芯二级过滤,工作液能连续用大半年不换,效率差的不是一点半点。
❗ 第二个坑:不看自动电极损耗补偿功能。
加工深腔的时候,电极本身也会被放电蚀除,加工到深处,电极短了几个丝,要是设备不能自动补偿损耗,最后做出来的型腔深度直接差几丝,整批模具直接报废,这个亏我见过太多人吃了。
不过话说回来,现在国产EDM的进步真的挺大,核心功能都齐,价格只有进口的一半,售后响应还快,很多做出口模具的厂现在都换国产了,用着挺稳定,没必要盲目砸钱买进口牌子。
上个月碰上个做新能源电池模具的老板,图便宜买了两台翻新的老EDM,结果第一批活就废了三成,亏的钱够买一台半新设备了,说起来还懊恼。
新能源汽车的电池极片冲孔模具、航天发动机涡轮叶片的冷却微孔、医疗器械植入件的微型型腔,现在哪一样离得开电火花加工(EDM)?它不是什么将要被淘汰的老工艺,是高端制造手里,一张从来不露在外头的底牌。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):为什么它仍是高端制造躲不开的核心工艺? https://www.dachanpin.com/a/tg/70917.html