为什么现在90%的新钣金厂都选激光切割?
现在制造业的订单趋势是什么?多品种、小批量、改款快。传统工艺完全跟不上节奏。
冲床要开模,一套模少则几千多则几万,客户只需要五件产品,光模具钱就比产品报价还高,这活你接不接?
线切割精度够,但速度上不去,批量出单根本赶不上交期。等离子切割速度快,精度差,切完还要人工磨半天边,浪费人工不说,公差还经常不合格。
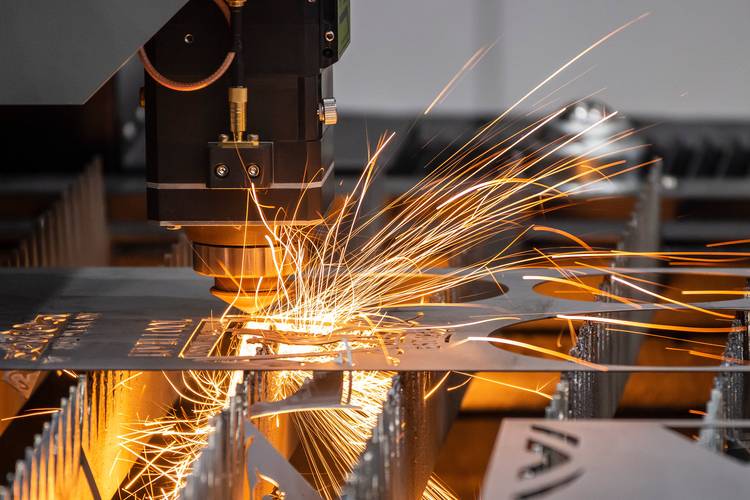
激光切割呢?导好CAD图纸,调好参数,开机就能出活。不管你做1件还是100件,单位成本差不了多少。公差能稳定控制在0.1mm以内,大部分产品切完就能直接用,不用二次加工。
选激光切割设备容易踩的三个坑
不少工厂老板换设备的时候,要么跟风买,要么只看单价,踩坑的真不少。我见过买了几百万设备放着落灰的,也见过买了便宜货用半年精度差得没法用的。给大家整理三个最常见的坑:
- 💡 盲目追求高功率:很多老板一开口就要12000W以上的大功率,说功率大什么都能切。可你90%的订单都是切3mm以下的碳钢,高功率设备比3000W的贵几十万,电费每小时多好几块,回本不知道要等到哪年。
- ❗ 忽略辅助气体成本:很多人只算设备的分期钱,完全不算氧气、氮气的消耗。切不锈钢要用高压氮气,一罐气大几百,批量切10mm以上的不锈钢,一个月的气费就能顶小设备的月供,算下来根本赚不到钱。
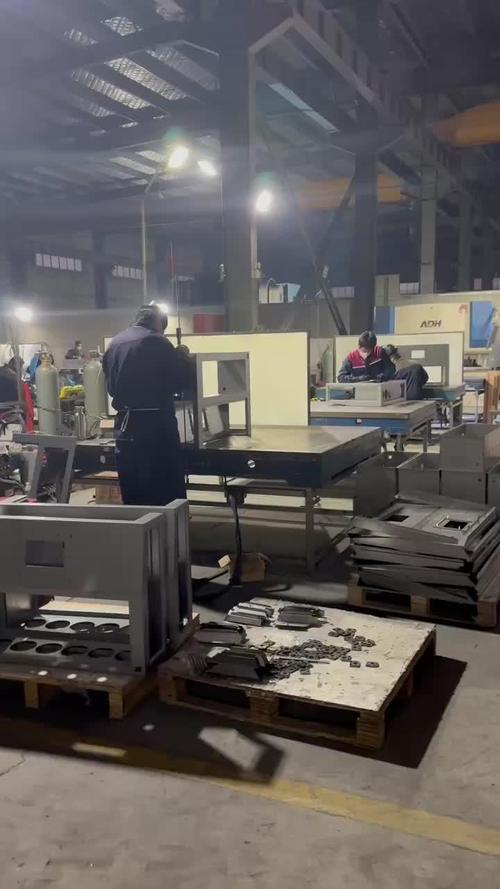
- ✅ 不看重床身精度:很多小厂家为了压成本,用拼接床身代替整体铸钢床身,刚买的时候用着还行,用个两三年床身就变形,切出来的孔公差能偏出1mm,客户退货退到你怀疑人生。
2024年激光切割的新玩法你跟上了吗?
这两年激光切割技术更新真的快,很多新玩法已经在中小厂普及了,不是只有大厂才玩得起。
比如激光切割焊接一体化工作站,切完钣金直接在同一个机台上完成焊接定位,不用转工序,不用重新打定位孔,至少省三分之一的人工和时间。
还有三维五轴激光切割,原来加工异形管材、冲压成型后的零件修边,全靠人工磨,精度全靠师傅手感,现在一次切割成型,公差稳定在0.1mm以内,什么汽车保险杠、自行车架的异形件,切出来直接能用。
带AI跟随的切割头现在也不贵了,切那种原材料有点变形的卷板,也能自动调整高度,不会切偏也不会切不透,省了很多调机的时间。
不过话说回来,新技术再好,也得匹配自己的订单量。别看到别人上三维五轴你就跟着上,一年接不了十单这种活,买回去放在车间落灰,纯纯占地方亏钱。
干工业这行,从来没有什么万能神器。适合自己订单结构的,才是能帮你赚钱的。激光切割把原来很多不可能的小批量活变成了能赚钱的生意,选对了,就是你抢订单的核武器。选不对,就是一堆占地方的废铁。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割:钣金加工里被低估的精度革命 https://www.dachanpin.com/a/tg/70918.html