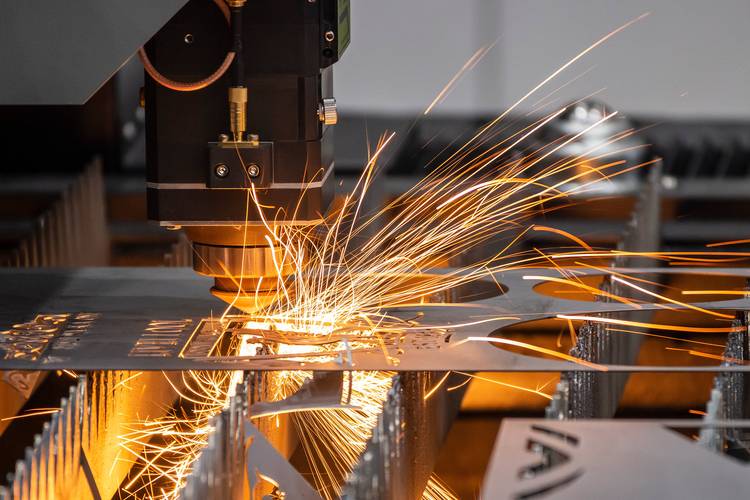
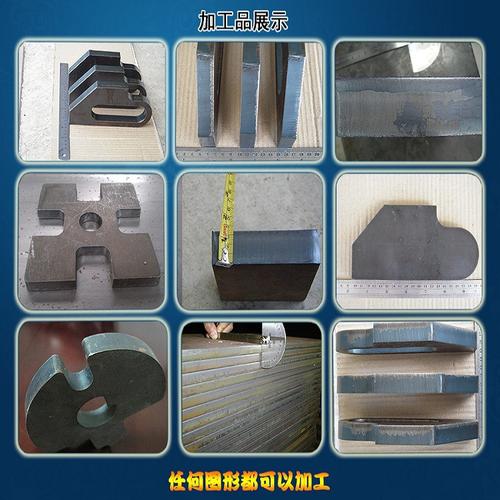
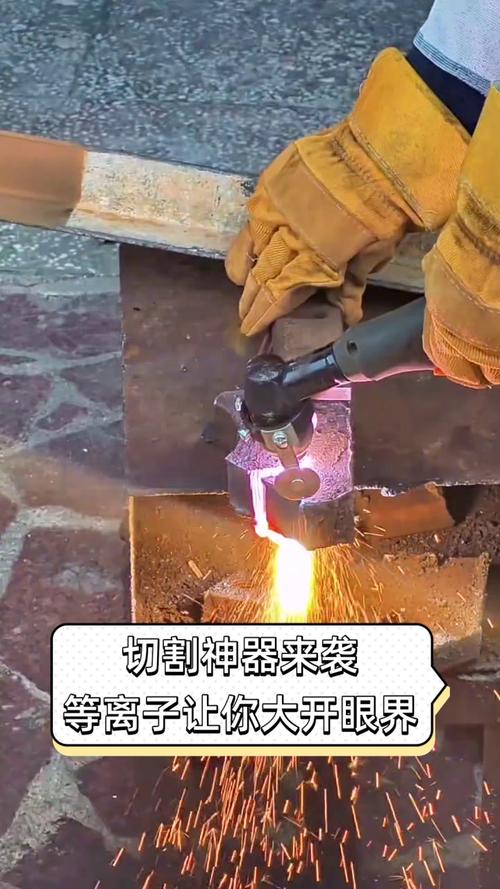
干了快二十年钣金下料,见过太多工厂走歪路。一提到下料工序,张嘴就是激光,完全不管自己接的什么单、有多少预算。
十几年前,等离子切割确实糙。切出来毛刺大,斜边歪,也就用来切废钢拆旧。现在不一样了。
逆变技术更新了好几轮,精细等离子的精度早就够绝大多数工业加工场景用了。
实话讲,中小厂活不了,大多是死在设备成本上。投进去大几百万,三五年回不了本,资金链说断就断。
等离子切割刚好卡中了这个痛点。
问:等离子切割和激光切割比,成本差真的有那么大吗?
答:算个实打实的账你就清楚了。一台万瓦级光纤激光切割机,全新机最少七八十万,二线品牌也要五六十。哪怕是八成新二手机,也要三十万往上走。一套带精细电源的国产数控等离子切割机,全套下来也就十万到二十万,差出去好几倍。
再说耗材。激光的保护镜片、铜嘴,好一点的一片就要上百,用个三五天就得换。等离子的喷嘴电极,一套才十几块,切个一两千毫米碳钢才需要换,摊到每米加工费上,成本不到激光的三分之一。
接钢结构加工、广告牌、普通五金壳体这类单,要求不是顶格高,用等离子切割,利润直接多出来一截。
我见过太多新手老板栽在这里。贪几万块的便宜,买了杂牌子改装机,用不到半年弧压飘得没边,切出来的活全废,最后只能当废铁卖。
❗ 核心避坑点整理给你:
1.
,不要买商家自己攒的杂牌电源。国内选华远、佳士,进口要海宝,稳得一批,三年不出大问题。杂牌子电源用半年电流就不稳,切什么都歪。
2. 功率要匹配你的常用板厚。别信商家说“80A能切20mm碳钢”,那是极限穿孔,不是正常切割。常年切16mm以上的厚板,最少配120A的电源,不然切出来斜边大到没法用。
3. 一定要带自动弧压调高。别省这几千块,钢板稍微有点翘,没调高功能直接断弧,半天出不了活。
问:空气等离子和水等离子到底怎么选?我要不要加钱上水等离子?
答:90%的工厂选空气等离子就够用了。水等离子切割出来确实更光滑,热影响区更小,但是成本要高出去一大截,还要配套纯水循环系统,维护麻烦一大堆。除非你常年切8mm以上的铝合金、不锈钢,客户要求严格到变态,不然真没必要花那个冤枉钱。
用在钢结构预制上了,直接切带坡口的料,以前人工磨坡口,一天出不了三吨,现在机器人一次成型,切完直接拉去焊接,效率翻了四倍还多。
还有现在的新系统带自动小孔补偿,以前等离子切小圆孔容易出喇叭口,现在系统根据孔径自动调电流和走刀速度,切出来的孔圆度够,公差小,5mm不锈钢切出来的孔直接攻丝都没问题,根本不用二次加工。
上个月去佛山一个开钣金厂的老朋友那里,他刚把用了五年的旧激光换成了新的精细等离子,为什么?他接的大部分都是户外广告牌、停车场设施的单,要求不高,原来激光每个月耗材加折旧要两万多,换成等离子之后,每个月才五千不到,一年省下来二十万,赚的都是纯利润。
不过话说回来,等离子也不是万能的。你要是常年做高精度的医疗钣金、电子外壳,要求公差0.1mm以内,那还是得用激光。但话说回来,国内百分之七八十的中小加工单,要求真没那么高,等离子切割完全能hold住,性价比不知道高到哪里去。
干工业这行,从来就没有最好的设备,只有最适合你的。与其背着巨额贷款买高价设备撑门面,不如选个趁手的家伙先赚钱活下去,对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割:中小制造企业下料工序的性价比首选 https://www.dachanpin.com/a/tg/70919.html