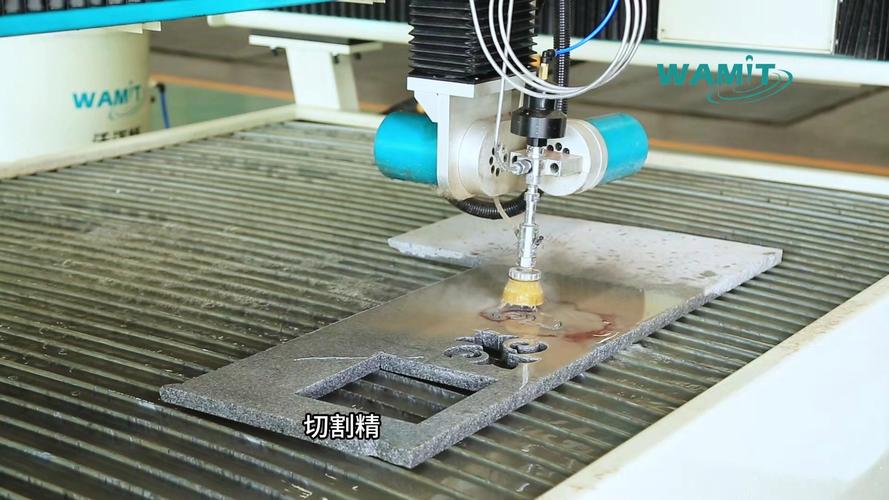
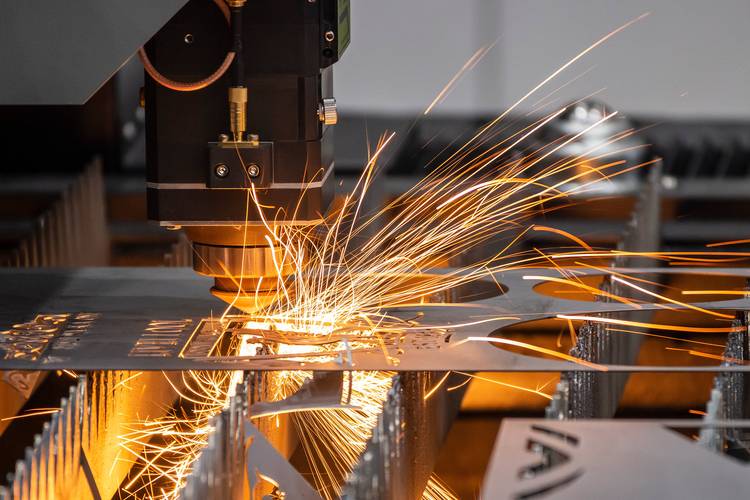
很多人聊工业切割,第一反应都是激光、等离子、线切割,没几个人会先想到水刀切割。
说实话,这几年我跑工厂见了太多冤大头,放着水刀能解决的问题,硬往激光上凑,最后花了更多钱返工。
水刀切割的核心,其实就是超高压水射流加磨料切割——把水加压到300MPa以上,从孔径不到1mm的宝石喷嘴喷出来,再混合石榴石这类磨料,冲击力能撕开几乎所有你能想到的材料。
就能干掉一半的切割痛点。
问:水刀切割真的能切所有材料吗?有没有它搞不定的?
答:除了钢化玻璃这种本身内部应力不稳定的,一切就碎,其他真的没什么不能切的。100mm厚的钛合金钢板能切,几毫米厚的食品级硅胶能切,航空用的防弹陶瓷、手机屏幕用的蓝宝石玻璃、新能源用的碳纤维复合材料,都能切。就连易燃易爆的硝化棉板材,水刀切都不会出安全问题,这是任何热切割都做不到的。
很多做复合材料的老板,之前吃够了热切割的亏,切完边缘碳化、变形,性能直接废了一半,换了水刀之后,这类问题直接消失。
除了无热变形这个最大的优点,还有两个隐形好处,90%的采购新人都不知道。
✅ 复杂轮廓一次成型,不用二次开模
只要你能画出CAD图,不管是多奇葩的内轮廓、异形孔,水刀都能直接切出来,不用开模具,打样成本直接砍到原来的十分之一。
✅ 切割面光洁度高,后续加工少
正常切割出来的工件,光洁度能到Ra1.6,很多时候连打磨、倒角都省了,直接就能用。
问:水刀切割的精度够不够用?会不会比激光差很多?
答:别拿十年前的老黄历看现在的设备。2024年新出的数控五轴水刀,定位精度能做到±0.02mm,普通三轴工业水刀也能稳定在±0.1mm,绝大多数汽车零部件、五金加工、新能源构件的需求都能覆盖。就算是航空航天的高精度零件,也有对应的高精度水刀能满足要求。
、特殊材料切割,水刀的综合成本反而低太多。
我上个月在东莞见一个做新能源储能柜的老板,他之前找激光厂切30mm厚的不锈钢隔热板,切完变形翘曲,一半的料都废了,后来转找水刀切割,报废率直接降到1%不到,算下来总成本还省了两成。
这几年制造业风向变了,小批量定制、新材料加工越来越多,水刀切割的应用也早就跳出了原来的石材切割、五金切割的圈子,跑到很多新领域了。
第一个就是新能源行业。现在动力电池的复合隔热垫、铜铝复合排,还有储能项目用的防火复合材料,大多都是多种材料压在一起的,热切割容易让不同层分离,水刀切割一次性成型,不会分层,边缘也整齐。
第二个是航空航天和军工领域的碳纤维加工。碳纤维最怕切割的时候起毛、分层,金刚石锯切效率低,激光切容易碳化,水刀切割出来的边缘整齐不起毛,精度还够,现在很多大型碳纤维构件都是用水刀切的。
第三个是文创和家装的高端定制。现在很多民宿、高端商场的背景墙要做天然石材拼花,还有亚克力的异形装置,水刀直接切,图案可以随时换,不用开模,比传统加工快太多。
💡 给找水刀加工服务的朋友提个醒:
❗ 一定要问清楚对方的设备使用年限,超过8年的老设备,增压泵压力掉得厉害,切厚件容易斜,精度也不稳定。
❗ 切20mm以上的厚板,别纠结价格差那几块钱一块,一定要要求用一级石榴石磨料,杂质少,切割面更光滑,不容易堵喷嘴。
说实话,现在很多加工厂为了压成本,用回收的废磨料,切出来的活差得不是一点半点。
很多人说现在制造业不好做,其实就是找对方法,选对加工工艺,就能省出不少利润空间。水刀切割不是什么新技术,但很多人还没尝到它的甜头,遇到难切的材料、难搞的异形件,不妨试试,说不定能给你惊喜。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割:被制造业低估的万能切割方案 https://www.dachanpin.com/a/tg/70920.html