我跑过全国近四十家不同规模的装配工厂,去年深秋在东莞见开装配厂的老陈,他拉着我在厂区门口抽烟,一半都是对工业装配升级的吐槽。
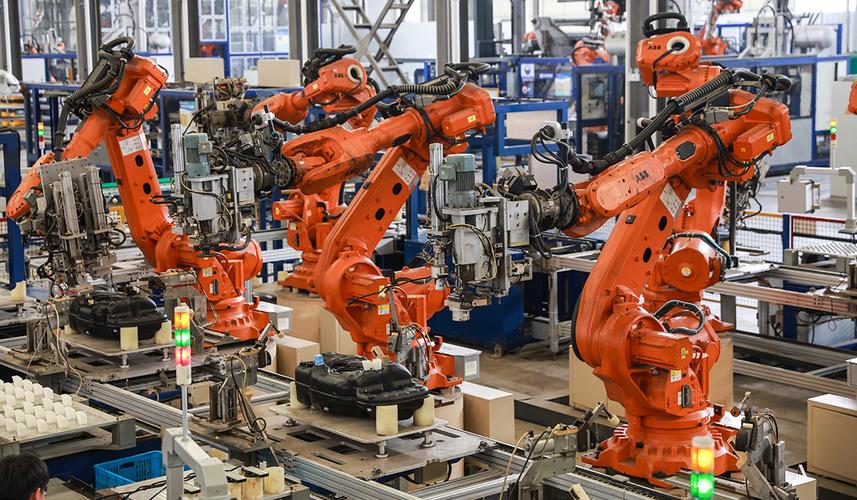
千万身家的老板,说起来眼睛都红——几千万砸进去的全自动装配线,现在一半时间停在那里吃灰,折旧都赚不回来。
老陈的遭遇不是个例。接了新能源车企的内饰装配订单,看到同行都上全自动线,咬着牙贷款跟,结果订单量波动比预期大得多,旺季赶工不够用,淡季整条线停着,银行利息每个月都像一座山压着。
反而隔他三公里的另一家装配厂,做同类型的单,人家只在核心的点胶、检测工序上自动化,剩下的辅装工序用训练好的老工人搭配定制工装,综合成本比老陈低整整18个点。
。我见过不少年营收三五个亿的装配厂,核心卡精度的工序用自动化,辅装、调试环节全靠经验工人搭配小型工装,综合成本比全自动化低10%到20%太正常了。什么时候上全自动化?等你订单稳定到未来三年单量波动不超过10%,你再砸钱也不迟。
说实话,工业装配的本质从来比的不是谁的设备更贵,是你能不能在要求的交期内,稳定出符合精度的产品,同时少占压资金。很多人把顺序搞反了,为了先进而先进,最后把厂子拖死。
我去年春天去宁波调研,碰到一家做液压阀块装配的民营企业,老板姓王,说他们之前一直被密封件装配的不良率卡脖子。工人手工敲装,受力不均匀,坏件率一直稳定在3%左右,每个月光报废的成品阀块就十几万,一年下来小几百万就没了。
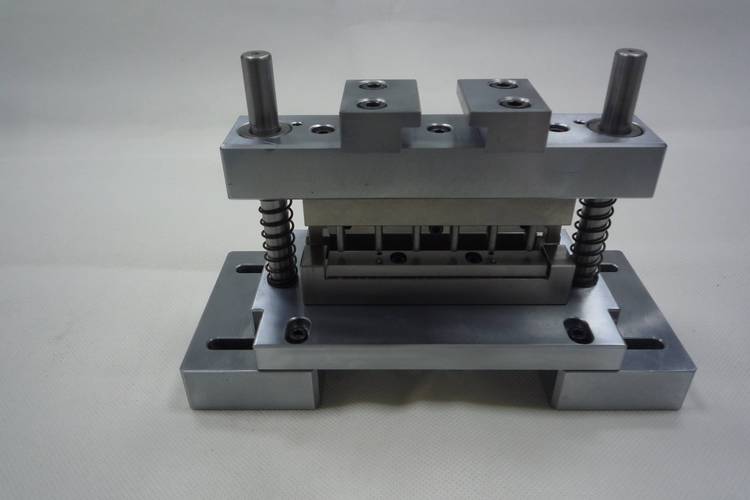
后来他们厂一个返聘的老钳工牵头,改了三套定位压装治具,总共花了不到一万八,你猜怎么着?坏件率直接掉到0.2%以下,一个月省十几万,不到两个月就把投入赚回来了。
的核心,投入小,见效快,说它是隐形的利润护城河一点都不夸张。
💡 第二个常见疑问
问:工业装配用的定制工装治具,投入产出比一般是多少?适合中小厂做吗?
答:太适合了。简单的定位治具几千块就能做,复杂的带检测功能的压装治具也就几万块。我接触过的所有改工装的项目里,最快的半个月回本,最慢的也不会超过半年。良率提上来,废料省的钱就够覆盖投入了,很多厂改完之后,装配效率还能提15%到25%,一个工人原来一天装12台,现在能装15台,人工成本又降一块。这个买卖,不比你贷款买全自动线划算?
最近两年不管是新能源、消费电子还是汽车零部件,产品迭代速度快到离谱,去年卖爆的型号,今年可能就改设计换规格了。你要是一条装配线只能装一种产品,换型就得拆了改半个月,那订单没了,整条线就是一堆废铁。
现在活的特别滋润的装配厂,都在搞
,线体是通用的,换产品只需要换对应的工装治具,几个小时就能搞定,不管是几百台的小批量还是几万台的大批量,都能接。
哦对了,现在不少大厂开始用数字孪生做装配线预调试,新产品上线前先在数字模型里跑一遍装配流程,把干涉、精度误差这些问题都解决了再改实体线,至少能省三分之二的换型时间,确实是好东西。不过话说回来,中小厂没必要一开始就跟风上数字孪生,先把你的线体模块化做了,把工装治具的标准化做了,把基础的良率提上去,比什么花里胡哨的概念都有用。
我干了快二十年制造,最大的感受就是,工业装配这行,从来没有最好的模式,只有最适合你的模式。别被风口吹得晕头转向,把基本功练扎实,把成本控住,才能活的长久,赚到大钱。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业装配:中小制造工厂的降本增效破局思路 https://www.dachanpin.com/a/tg/70922.html