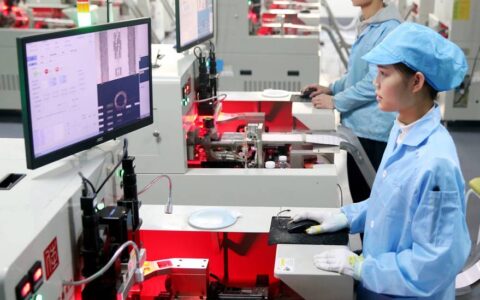
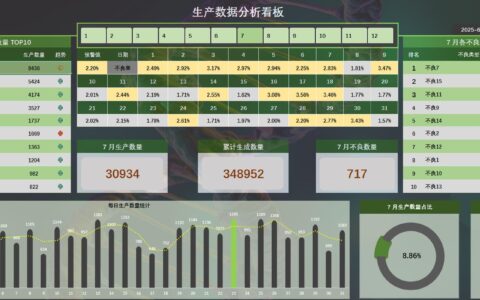
去年在宁波一家汽配厂,车间主任老张拍着堆满半成品的货架跟我说: ‘我们上了ERP,也搞了看板,怎么库存还是降不下来?’ 我扫了一眼生产线—— 注塑机旁边堆着三天的料,后道组装却经常等料。 问题其实特简单:他们所谓的‘拉动’,只是给推动套了张看板的皮。
真的拉动系统,是让下游工序像超市收银台一样,卖掉一个才补一个。 不是生产计划部拍脑袋说‘该做500个了’。 老张恍然大悟:“哦!原来是反的!” 对,精髓就在这个‘反’字上。
什么是拉动系统?它跟推动的区别,一句话就说清楚
推动系统:我做完这批,不管后道要不要,先堆着。预测需求嘛,多做点总没错。 ❗ 大错特错! 仓库越满,问题藏得越深。 拉动系统:后道工序来取件时,前道才触发生产。 需求信号从后往前传,像一条绳子牵着整条线。 举个例子——丰田的经典看板:组装线用完一箱零件,就把空箱和看板卡送回冲压车间,冲压看到卡才启动下一批。 没卡?那就停。 停产比堆库存可怕吗? 其实不停产才可怕,因为你在生产没人要的东西。
不过话说回来,单纯的看板只是工具。 真正的拉动是建立一种“不提前、不多做”的纪律。 我在苏州一家电子厂见过,他们用电子看板,数据漂亮,但工人私下把卡提前扔过去——为什么? 因为考核他们的还是产出量。 所以啊,系统是皮,文化是骨。
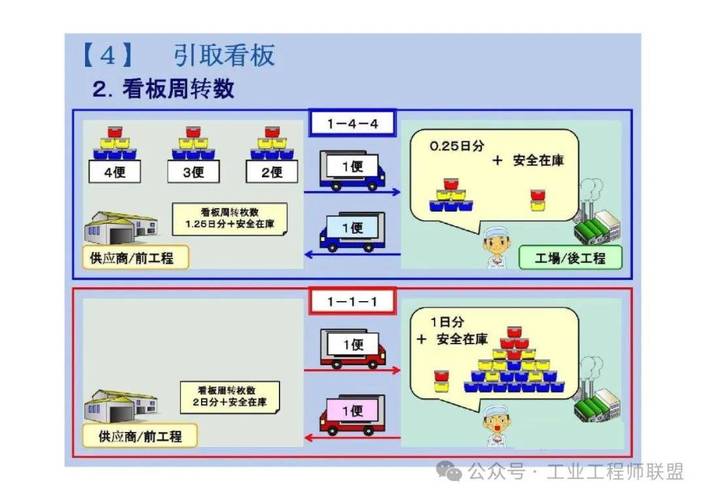
很多老板一听到“拉动”就联想到零库存,觉得不现实。 其实拉动不要求零库存,而是把库存放在对的地方,并且严格限量。 也就是我们常说的“超市库存”。 设定好最大最小量,物料被取走低于下限,上游自动补。 这背后是均衡化生产和快速换模的支撑,否则一停线,整个链条就崩了。
搞拉动系统最容易栽的三个坑——我亲眼见过的教训
💡 第一个坑:什么都想拉。 有个做液压件的朋友,把拉动硬套到订单设计件上,结果一张图纸改三遍,看板全乱套。 拉动最适合重复性高、需求相对稳定的零件。 定制化产品? 那得用“顺序拉动”或者干脆保留一定安全库存。 并不是所有工序都配玩超市。
第二个坑:信息传递装样子。 我去过一家中德合资企业,装配线边上挂着电子屏,显示拉动信号,但物料员还是按周计划用车一趟趟推料。 问急了,组长说:“屏幕那个不准,上次差点停线。” 你看,人对系统没信任,再好的数字工具也是摆设。 后来他们把信号直接跟AGV(自动导引车)联动,需求触发后AGV自己去超市取,切断了人工干预,才真正拉起来。
第三个坑,也是最隐蔽的:把拉动当降库存的工具。 错! 拉动系统的首要目的是暴露问题。 库存水位降低后,设备故障、来料不良、换线时间太长……全都浮出水面。 你不得不去解决它们。 很多厂刚实施时效率反而下降,老板就慌了,赶忙把库存加回去。 其实这就像健身,肌肉酸痛才见效。 忍住,解决问题,效率会报复性反弹。
问:我们厂设备老旧,老是坏,能用拉动系统吗?
答:能,而且应该用。 设备不稳正是库存掩盖的问题。 但你不能一下子把库存砍到零。 明智的做法是:在瓶颈工序前面设立一个略大的缓冲超市,同时启动全员生产维护(TPM)。 随着设备状态改善,逐步降低缓冲。 这过程肯定痛苦,但不捅破这层窗户纸,永远不知道设备烂到什么程度。 我之前辅导一家锻压厂,初始OEE(设备综合效率)只有43%,通过拉动暴露了换模辅助时间过长的问题,大半年后提到了72%。
电子看板、Andon和数字化:工具选对了吗?
现在一说拉动,软件公司就推销“数字孪生拉动系统”。 坦白讲,很多中小企业连基础数据都没搞干净,上系统就是多一块昂贵的屏幕。 物理看板有时比电子的更可靠——除非你工厂跨越多个楼层或园区。 但无论如何,Andon系统(异常呼叫)是拉动的眼睛。 工人发现异常必须有权拉绳停线,这才是尊重拉动逻辑。 我见过一个可笑的事:产线装了Andon,但规定只有领班能按停,结果异常发生时工人用手机在微信群里喊……荒诞不?
如果你已经在用ERP或MES,可以尝试“电子看板+消耗触发PR(采购申请)”的简化模式。 例如,当装配线扫描消耗一颗特殊螺栓,系统自动发送采购提醒,并更新供应商看板。 但前提是你得把BOM和工艺路线维护准确,否则垃圾进垃圾出。 对了,千万别掉进“功能求全”的陷阱,先把一个料号的循环跑通,再推广。
问:实施拉动系统一般要多久?需要停线吗?
答:从试点一个产品族开始,大概3-4个月能看到明显转变。 不需要整体停线。 选一条代表性产线,画价值流图,确定在哪里设超市、如何触发补货、库存参数。 推行时往往利用周末或倒班间隙调整布局。 关键是人——得让班组长和工人理解为什么这么做,而不是死记看板规则。 我自己的习惯是带他们去超市看货架,再让他们自己算max/min,比课堂培训管用十倍。
末了说句扎心的话:拉动系统不是技术问题,是权力结构的问题。 计划部门不再靠预测发号施令,转而为现场服务;车间不再埋头苦干,而是眼睛盯着后道。 这种文化地震,比软件上线难得多。 但一旦迈过去,你会发现库存降了30%只是附属品,更大的收益是制造现场变得透明、敏捷,像活过来了。
所以,别再问“拉动系统有没有用”,今晚就可以做一件事:去车间统计一下,在制品中有多少是后道明天根本不用的。 那个数字,会告诉你答案。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:拉动系统:别再让库存推着走了,你的工厂缺的是这根弦 https://www.dachanpin.com/a/tg/55109.html