我见过太多工厂,说停就停。老板蹲在设备旁抽烟,一口接一口,烧的不是烟,是钱。
说实话,十年前我在热轧车间当运维主管,那时候我也不信这玩意儿。坏了修,到点拆,天经地义。
直到那一次,主轧机的轴承突然崩了,整条线停了整整八天,赔了客户几百万违约金,那年的年终奖直接泡汤。从那之后,我才开始琢磨,怎么才能早点发现问题?
状态监测(CMS)就是那时候进了我的视野。
现在制造业的利润,薄得像一张纸。一条主力生产线停一天,亏几十万都是常态。小厂扛一次直接伤元气,大厂也得肉疼好几个月。
原来的计划检修模式,本质就是猜。到点就拆,不管零件磨损到什么程度,好好的部件拆下来换掉,冤枉钱扔了不知道多少。你说可惜不可惜?
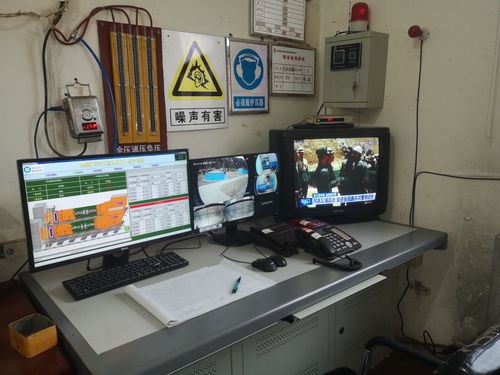
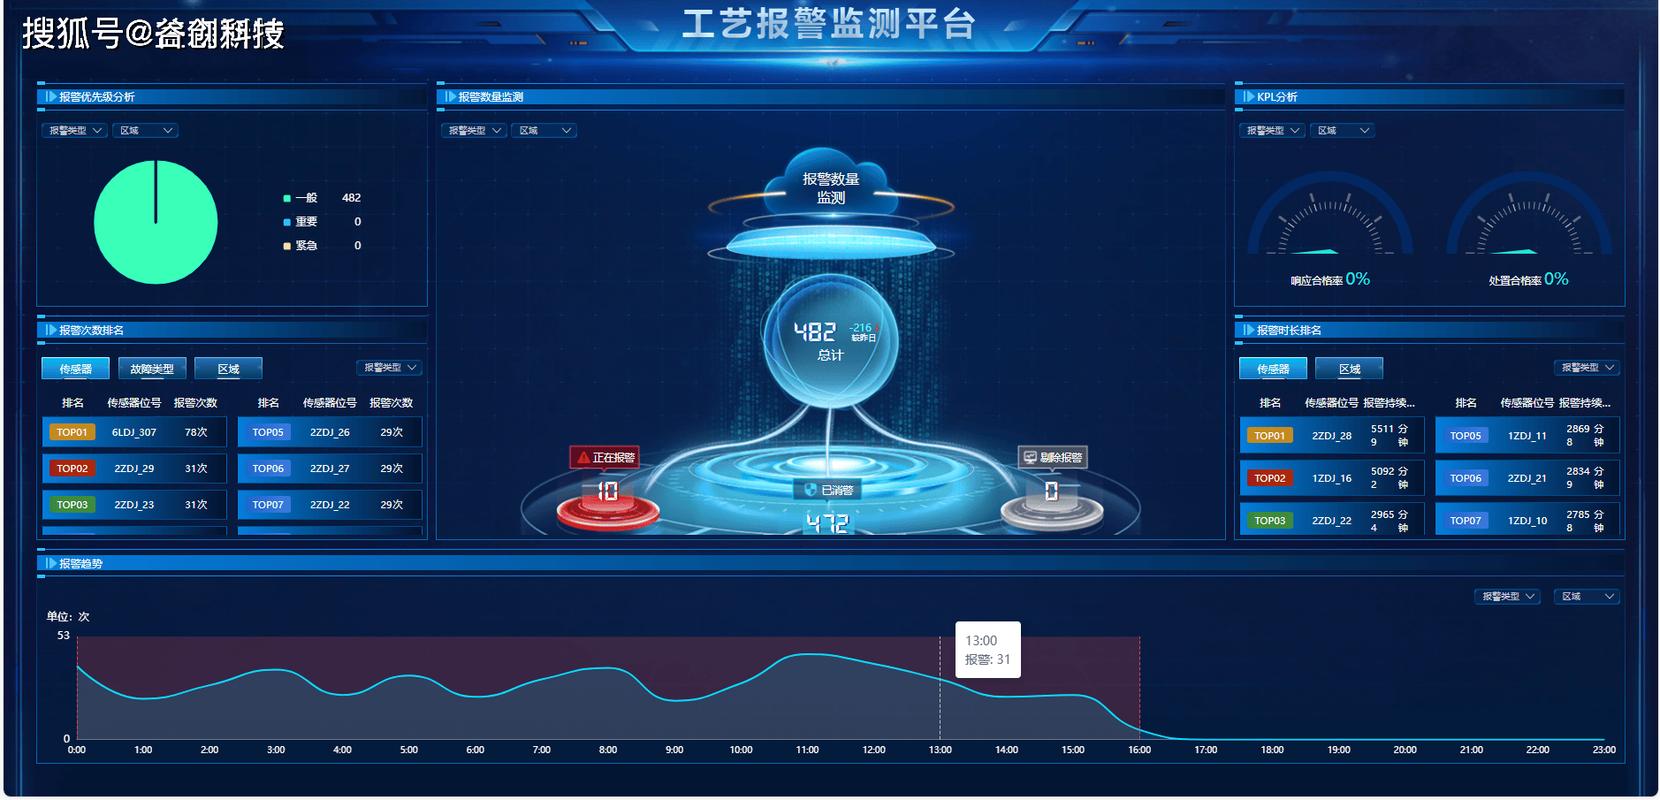
状态监测(CMS)不一样。它就是给每台核心设备装了24小时在线的私人医生,实时采集振动、温度、油液、电流这些核心参数,异常苗头刚出来就能抓得到。把抢修变维保,把停产变预约,钱就这么省下来了。
很多刚接触CMS的工厂负责人都会有疑问,这里直接说透:
问:中小工厂只有三五台核心设备,上状态监测(CMS)成本会不会太高,回本太慢?
答:说实话,放五年前我会劝你再等等。现在完全不一样了。工业级无线传感器的成本已经降到几十块钱一个,一套适配中小工厂的基础CMS系统下来,十万以内就能覆盖所有核心设备。我去年接触东莞一家做注塑的小厂,上CMS不到三个月,就提前发现了主力注塑机的主轴磨损,避免了一次超过十万的停产损失,直接回本。剩下的全是净收益。
不过话说回来,我见过太多工厂,钱花了,传感器装了,最后系统扔在那吃灰,没用起来。坑真的不少,我整理了最常见的三个,给你们提个醒:
❗ 第一个坑:盲目堆参数,贪多求全。很多老板上来就要全参数监测,一个普通的输送电机,连噪声、超声都加上,有用吗?其实对90%的旋转设备来说,只要测准振动和温度两个核心参数,就能抓出80%以上的常见故障。参数堆得越多,数据噪声越大,误报越多,最后运维懒得看,等于白装。
❗ 第二个坑:只买系统,不做落地培训。几十万的系统买回来,扔给干了几十年的老运维,人家看惯了听诊器敲轴承,看不懂电脑上的趋势图,出了预警也不当回事,该怎么修还是怎么修。
✅ 第三个坑:别追求100%准确率。很多工厂刚上线,出一两次误报就说系统不行,直接弃用。哪有技术能做到100%不出错?CMS是帮你缩小故障排查范围,提前预警风险,不是给你算命。只要不漏掉重大故障,偶尔一两次误报,根本不算事儿。
这里再解答一个大家问得最多的问题:
问:怎么避免天天误报,最后运维疲了,真出问题也不当回事?
答:这个问题戳中了很多CMS的痛点。现在成熟的状态监测(CMS)都做了分层预警机制,一般异常发黄色预警,提醒你日常多关注,严重异常才发红色预警,要求停机排查,不会上来就喊狼来了。而且新系统上线前三个月,完全可以跟原来的计划检修对标,不断调整预警阈值,跑三个月之后,误报率基本能降到10%以内,完全可以接受。总比你啥都不知道,突然停机亏几十万强吧?
很多人对CMS的印象还停留在五六年前,本地服务器存数据,只有专业工程师能看,那早就过时了。
现在的状态监测(CMS)基本都做了云化部署,中小工厂不用买专门的服务器,不用专门配工程师,打开手机、电脑就能看所有设备的状态。老板出差在外,掏出手机就能知道全厂设备转得稳不稳,太方便了。
更惊喜的是,今年很多主流CMS都接入了工业大模型,异常数据出来,系统直接给你推可能的故障点,甚至给你出维修方案:哪个位置出问题,需要换什么型号的零件,需要几个工人,大概要花多少时间,给你列得明明白白。原来需要干了二三十年的老工程师才能判断的故障,新来的运维照着做就能搞定,这不就是帮工厂解决了老技工断层的大问题吗?
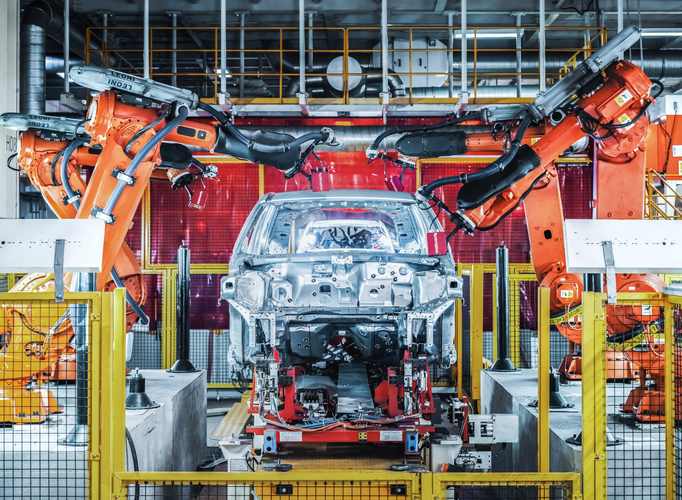
我上个月去苏州一家新能源电池结构件工厂参观,他们整条冲压线都装了CMS,结合工厂的排产系统,哪台设备出了异常苗头,直接把订单挪到备用线,利用夜班停车的两小时窗口期完成维修,连正常生产都不耽误。
这才是状态监测(CMS)真正的价值。不是用来装门面给客户看的,是真真切切帮制造业降本增效,把原来白白浪费的钱,揣进自己兜里。
对了,最近还有不少工厂把CMS跟设备保险绑定,监测数据好看,保费能降十几个点,又是一笔额外的收益。你说,这事儿香不香?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工厂设备状态监测(CMS):从被动抢修到主动防控的转型密码 https://www.dachanpin.com/a/tg/70963.html