我在南方某钢厂待过三个月,亲眼见过一条高线生产线停摆八个小时。
一帮干了二三十年的老技师蹲在轧机旁,耳朵贴遍了每一个轴承座,换了两个备用轴承,开机还是抖得厉害。
停一天,损失上百万。
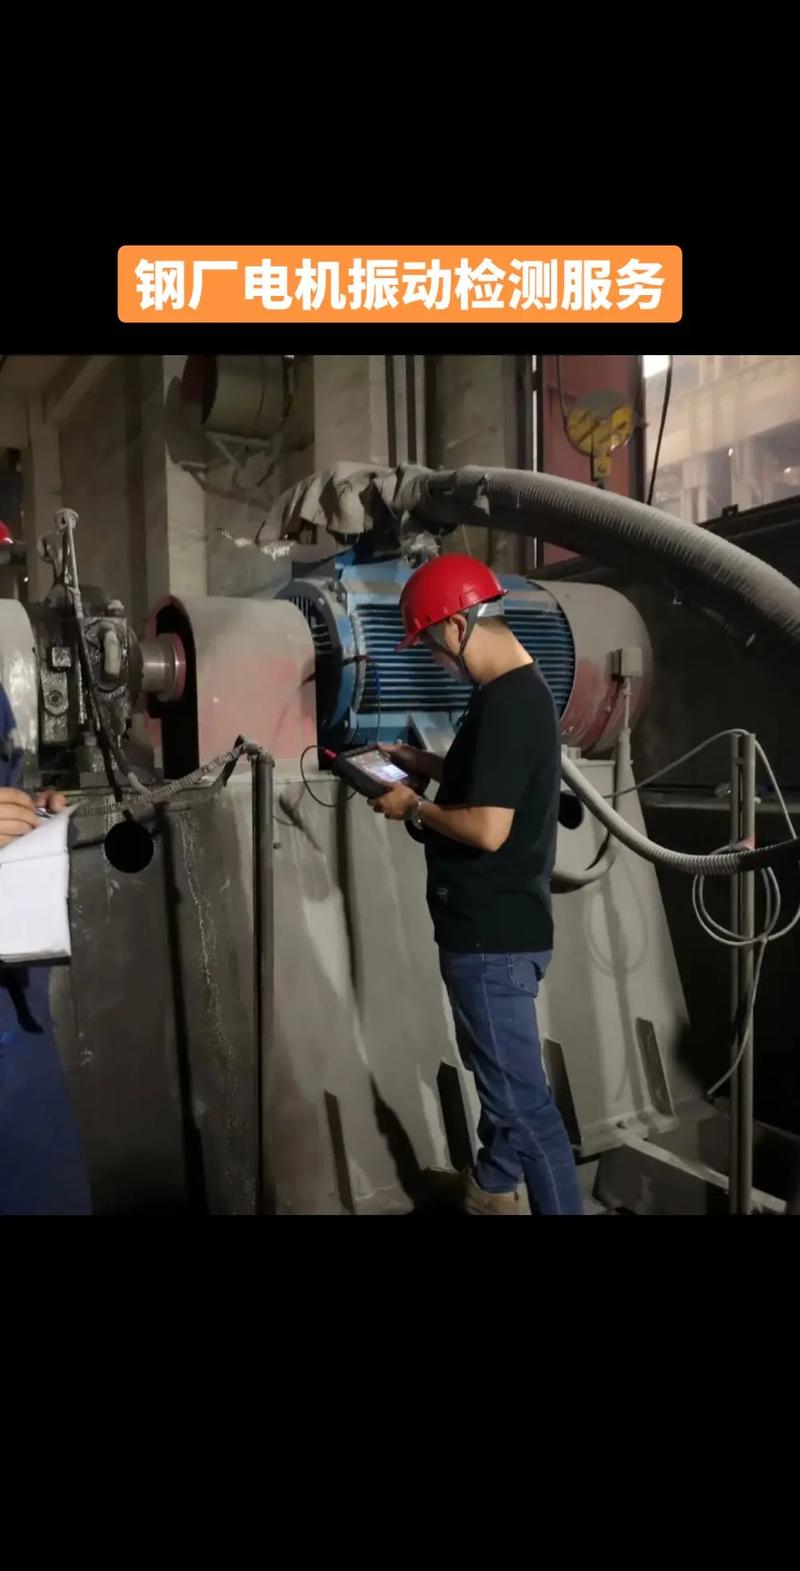
最后新来的小伙子拎着个巴掌大的便携振动分析仪,走一圈测了五个点,二十分钟就说了结论:输出轴联轴器橡胶块开裂,不是轴承的问题。拆开一看,分毫不差。
说实话,那场景我至今印象深刻。
早二十年,工厂设备转速低、负荷稳,出问题大多是慢慢磨出来的,靠老师傅“听、摸、看”就能猜个八九不离十。
现在呢?
连续化生产,转速动辄几千转上万转,设备集成度越来越高,很多部件封在机壳里,你连看都看不到。再说了,现在年轻技工没人愿意蹲那儿练十几年的听声本领,老技师一批批退休,经验断档了。
更要命的是,现在停不起。以前小作坊停两三天没事,现在一条千人工厂的生产线,停一小时十几万的产能就没了,容不得你慢慢试慢慢拆。
很多人第一反应就是,那是不是老经验完全没用了?当然不是。
我见过不少厉害的老技师,能从细微的油温变化里闻出不对,这本事AI都学不来。只是现在光靠经验,真的不够。
问:小厂没预算买智能诊断设备,就做不了规范的故障诊断吗?
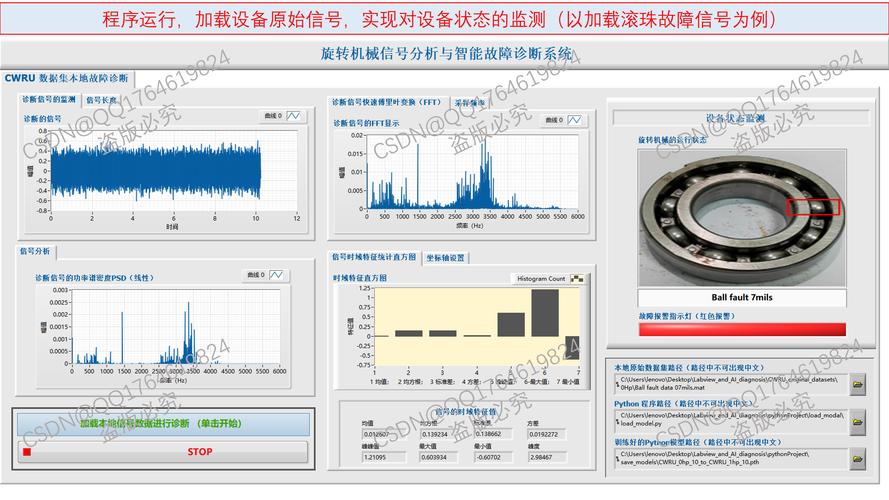
答:当然不是。我见过很多开加工厂的老板,五六台旧车床铣床,舍不得掏几万买设备,教你个土法子:把手机音量打开贴到机壳上,录十秒振动声音,网上有不少免费的频谱分析小工具,导进去拉一下频谱峰值,就能筛掉八成的常见故障,比你瞎拆半天省功夫多了。精度当然比不上工业级设备,应付中小设备日常排查足够用。
问:网上说的温度监测、油液分析都没用吗?
答:怎么会没用。温度是故障的结果,振动是故障的早期信号,油液分析能看磨损颗粒,三个加起来才完整。比如轴承刚开始磨损,振动先出异常,过半个月才会升温,等你温度报警了,其实磨损已经很严重了。多方法结合,准确率才上得去。
:轴承磨损、齿轮断齿、不对中、动平衡差,这些故障的特征很固定,训练数据多,AI识别准确率能到九成以上,比很多半吊子技师准多了。
但是碰到非标设备、从来没出现过的新故障,AI直接抓瞎。它只会认它见过的特征,没见过的它说不出来。
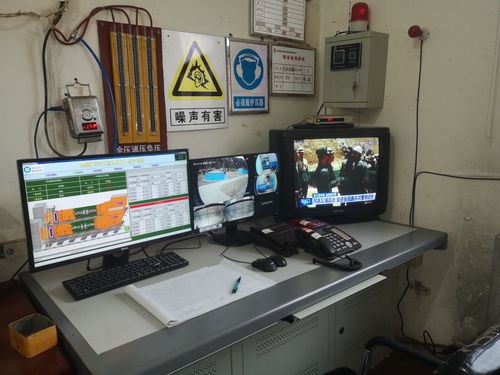
不过话说回来,就算AI不能包治百病,对工厂来说也是真香。以前你得安排工人每天定点巡检,漏测错测太正常了,现在在线监测系统实时传数据,异常了直接给你发报警,省了多少人工。你把设备运行数据攒个两三年,下次出同类问题一对比就出来了,这不比靠老师傅记笔记靠谱?
我干这行快二十年,见过最多的坑,就是过度依赖工具,把人扔了。
上个月刚接了一个客户的案子,砂石场的皮带输送机,在线AI系统报警说一号辊子轴承磨损,让赶紧换。维护工真就换了新轴承,开机还是报警。把我叫过去一看,哦,原来是皮带跑偏磨到了辊子侧边,振动特征刚好和轴承磨损重合,AI认错了。
你看,工具是死的,人得兜底。哪有百分之百准确的诊断?
第二个坑,就是只找故障,不追根源。很多工厂换完轴承,用俩月又坏了,再换再坏,从来不想想为什么坏。我见过最夸张的,一年换了六套轴承,最后才发现是基础沉降,整个机座歪了,找正差了两个毫米,你换多少轴承都没用。
现在最新的实践里,故障诊断早就不是“坏了找问题”这么简单了,都是结合预测性维护,从诊断结果倒推根源,调整维护方案,从根上减少故障发生。
❗ 给所有工厂提个醒:
✅ 核心关键设备,一定要上在线监测加智能故障诊断,早发现早处理,省下的停产损失够买好几套系统。
✅ 中小非核心设备,用便携诊断设备定期巡检就够,没必要铺大系统,不浪费钱。
✅ 不管工具多先进,留个懂原理的老师傅把把关,总没错。
说白了,故障诊断这回事,不管是老经验还是新工具,能找准问题、少花冤枉钱的,就是好方法。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业旋转设备故障诊断:老技师为啥干不过新工具? https://www.dachanpin.com/a/tg/70964.html