上周去苏州园区跑了个新能源电芯卷绕车间的现场,对方设备部张工拉着我吐槽了俩小时——说新买的那台高速卷绕机,换了三次伺服参数,张力波动还是卡不住0.1N的精度要求,良率掉了快12%。
问题出在哪?
不是伺服不好。
是他们从一开始就用线性控制的逻辑套非线性的工况,从根上错了。
为什么线性控制在高速精密场景里越来越“失灵”
搞了这么多年工业控制的人都知道,传统线性PID的所有设计前提,都是假设系统的输入输出呈固定比例关系,不存在时滞、参数漂移、强扰动的影响。说白了,就是你给多大的控制量,系统就出多大的响应,所有环节的特性都是固定不变的。
但真实的工业现场哪有这么理想?高速卷绕机的转动惯量会随着卷径增大呈三次方增长,材料的弹性模量会随着车间温度的上下浮动飘10%以上,液压系统的油液粘度会随着连续运行的温度升高变稀,这些全是教科书里写的非线性特征。
你用一套固定的PID增益,去适配一个一直在动态变化的系统,就像穿着固定码数的鞋走长路——刚开始可能合脚,走久了磨破脚是迟早的事。
讲完基本的逻辑,肯定有人要问自己厂里的情况要不要换,索性把大家问得最多的问题列在这:
问:我们厂里的设备用了快十年的PID控制,一直没出过大问题,现在也需要换工业非线性控制吗?
答:先算个账——如果你的设备运行速度常年低于额定转速的30%,工艺精度要求不超过满量程的5%,那线性PID确实够用,没必要瞎折腾。但但凡你要冲更高的节拍、卡更严的公差,比如3C结构件的高速铣削、氢能阀门的毫秒级响应、光伏硅片的切割张力控制,那线性控制的天花板迟早会撞破。我去年碰到个做光伏的客户,原来用PID切硅片,刀痕导致的碎片率是1.8%,换了非线性的自适应控制算法之后,碎片率直接降到0.3%,算下来一年省的换刀、补片成本快两百万。
工业非线性控制不是实验室花架子,这些场景已经跑通了
说真的,很多人对工业非线性控制的印象还停留在上世纪八九十年代的理论推导,觉得要解复杂的数学方程,要把系统的每个参数都摸得门清才能用——完全是脱离现场实际的刻板印象。
现在落地的工业非线性控制,早就不是那种需要工程师手推公式的研究阶段了,主流的应用场景已经覆盖了三类核心工况:
- 高速运动控制场景:比如刚才提到的电芯卷绕、SCARA机器人的高速拾放,针对惯量实时变化的特征,用带扰动观测的非线性增益算法,实时调整控制输出,把高速下的振动和超调压到最低;
- 流程工业控制场景:比如精细化工的反应釜温控、生物制药的发酵过程,针对反应速率随温度非线性变化的特征,用自适应的非线性控制逻辑,替代原来需要人工反复调参的固定PID;
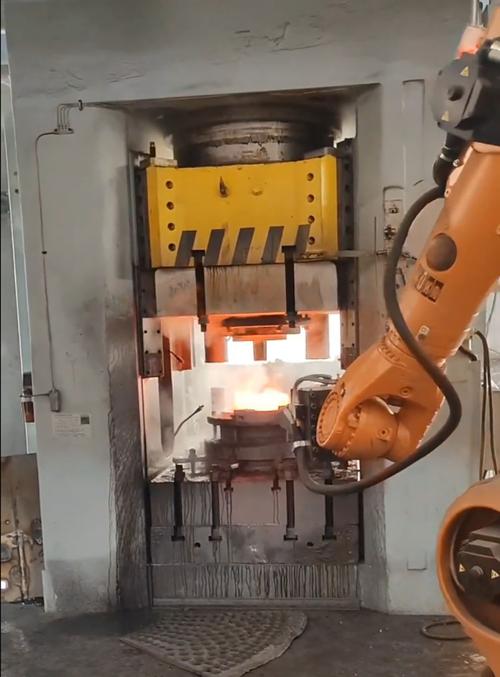
- 液压传动控制场景:比如大型锻压设备的压头定位、盾构机的姿态调整,针对油液粘度随温度变化、阀芯存在死区的非线性特征,提前做补偿,把原来0.2mm的定位精度提到0.02mm级别。
💡 现在落地的工业非线性控制,早就把复杂的计算封装在伺服驱动器、PLC的算法库里了,工程师根本不需要手推公式,只要对着现场的工况做个10分钟的自学习,就能把参数匹配上。
紧接着肯定有人要问成本的问题,这也是大家最关心的:
问:上非线性控制是不是就得把原来的整套伺服、PLC全换掉?成本会不会高到离谱?
答:我见过最夸张的一个供应商,上来就给客户报了两百万的整套控制系统替换方案,纯纯的宰客。实际上现在主流的中高端伺服、运动控制器,早就内置了非线性控制的算法模块,你只要把原来的控制模式从“固定增益PID”切到“自适应非线性增益”,再跑一遍现场自学习,最多花个两三天的调试时间,根本不需要换硬件。甚至很多老设备,只要把控制程序升级到最新版本,就能解锁这个功能。当然,如果你原来的硬件是十几年前的老古董,带宽跟不上,那确实得换——但这跟算法没关系,是硬件本身的性能天花板到了。
落地工业非线性控制最容易踩的3个坑
跑了这么多现场,见过太多人对非线性控制的预期走极端——要么觉得这东西是万能神药,什么问题都能靠它解决;要么觉得这东西是实验室里的摆设,根本落不了地。其实只要避开这三个最常见的坑,落地的难度比你想象的小得多:
第一,上来就追求“完美系统模型”。非要把系统里所有的非线性项都测出来,花了半个月时间建模,结果现场生产计划都耽误了。要知道,实际工业现场根本没有完美模型,只要把影响最大的两三个非线性项(比如惯量变化、死区、时滞)补偿掉,就能拿到90%的收益,剩下的边际收益根本不值得花那个时间。
第二,把自学习出来的参数当成“一劳永逸”的定值。比如换了不同批次的原材料,设备连续运行了几个小时温度上来了,摩擦系数变了,还拿原来的参数跑,结果精度又掉下来了。❗ 现在的非线性控制不是开环的参数固化,是要带实时的扰动观测的,能跟着工况变实时调参数,不然跟原来的固定增益PID没区别。
第三,把非线性控制当成万能解药。比如机械安装有间隙,传动皮带松了,伺服电机的编码器掉漆了,这些机械问题你靠算法是补不上的。
硬件是根。
根上歪了,算法再牛也救不回来。
我前两个月碰到个客户,说换了非线性控制之后还是有振动,上去一看——传动丝杠的预紧力差了0.3mm,调完机械问题,算法一跑,精度直接达标。真的,别神化算法,也别贬低算法,它就是帮你把硬件的性能发挥到极致的工具而已。
现在整个制造业都在卷精度、卷节拍,靠原来那套线性控制的老经验,迟早要被甩在后面。不是说线性控制不好,是它的适用边界就在那——当你的工艺要求跨过了那个边界,换个思路,很多卡了几个月的难题,其实半天就能解决。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再拿线性控制硬扛精密制造:工业非线性控制的落地实操笔记 https://www.dachanpin.com/a/tg/71138.html