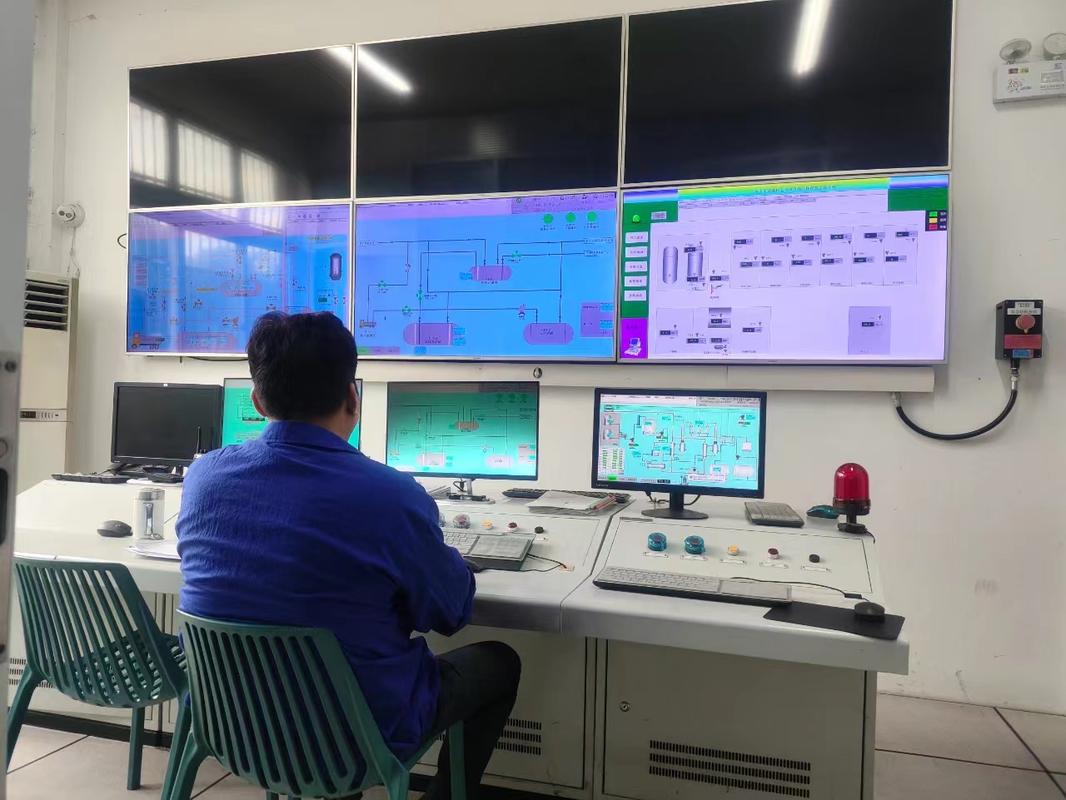
上个月在东莞跑一家做汽车结构件的工厂,厂长拉着我在生产线边站了40分钟,脚都站麻了。就盯着那台焊接机器人反复报警——明明参数显示一切正常,焊出来的件就是偏0.2毫米,整批返工亏了小20万。
很多人一听到工业约束控制,第一反应就是“给设备上枷锁,卡着参数不让动”。错得离谱。真正跑过制造车间的人都知道,产线上真正卡着你赚不到钱的,从来不是那些你天天盯着的核心设备。
你以为的“约束”,根本不是工业约束控制
我见过太多工厂的管理者,上来就把“约束”等同于“设备参数上限”:压力不能超多少,转速不能过多少,温度不能高多少。把所有能设参数的地方全设满了,觉得这就是做了约束控制。
说白了,这只是最基础的设备安全联锁。真正的工业约束控制,是沿着从原料进厂到成品出库的全流程,把所有拖慢节奏、拉高损耗、影响良率的卡点全部找出来,让整个系统的运行效率围着最核心的卡点转,而不是让每个工位各自为政,堆一堆没用的在制品。
问:很多人说这和早年学的TOC约束理论有啥区别?
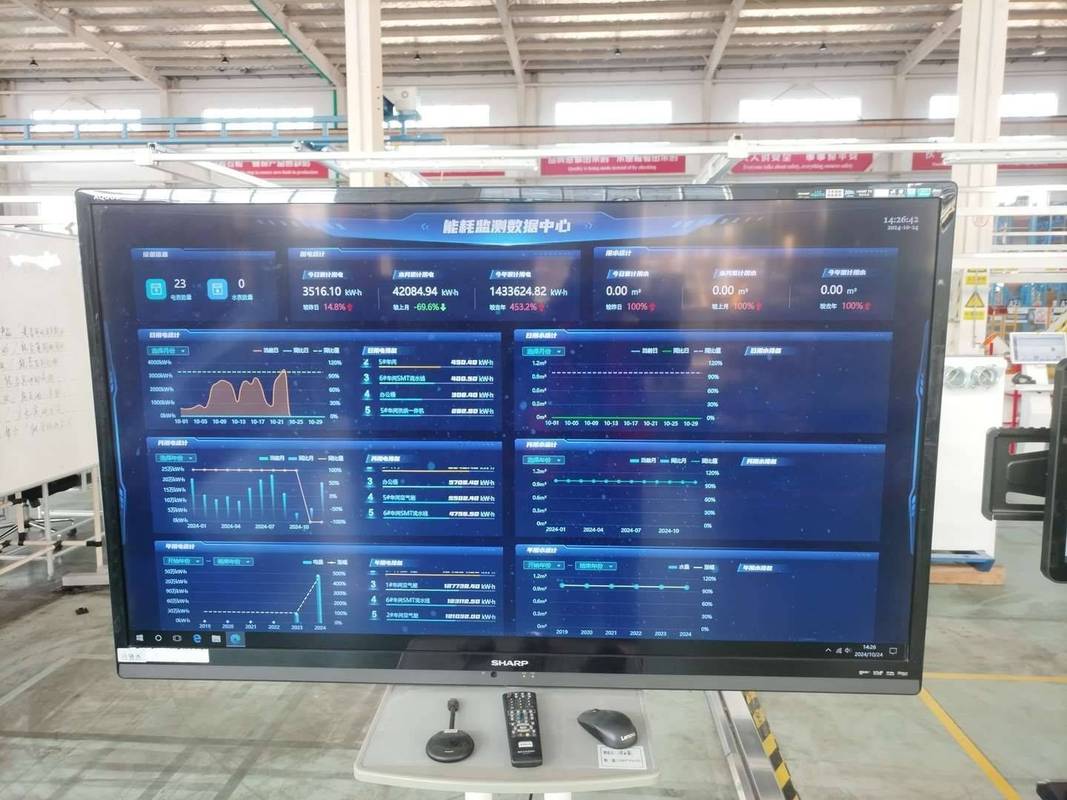
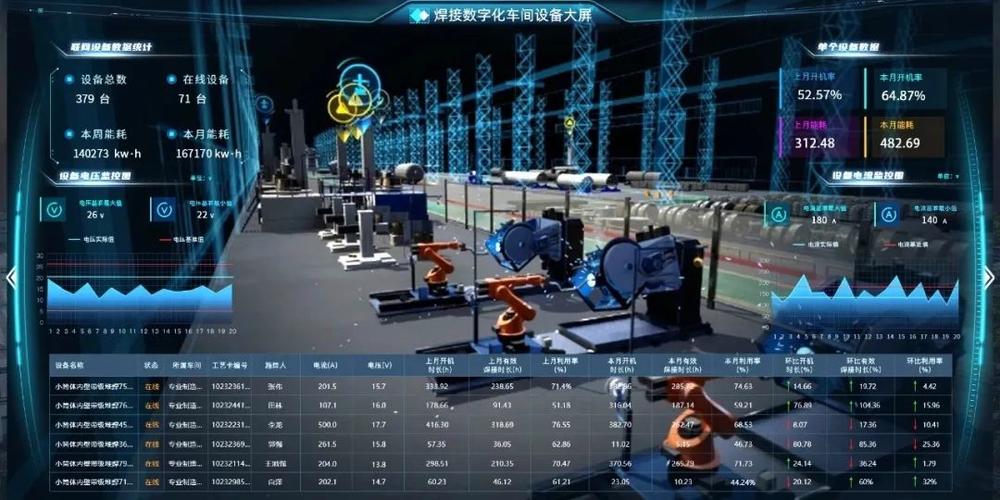
答:别死抠教材上的老定义。现在的工业约束控制根本不是坐在会议室里拍脑袋算瓶颈产能——是把设备传感器、边缘计算盒子、MES系统、甚至工位上的扫码枪数据全部打通,哪怕是某个工位的操作工手速慢了0.5秒,都能实时被捕捉到,自动调整前后工位的节拍。去年我帮一家3C组装厂做改造,之前瓶颈工位的换型时间要12分钟,用了实时约束追踪之后,系统会提前3分钟把下一个型号的物料、治具推到工位边,换型时间直接压到3分钟。啥概念?一年多出来1200多小时的有效产能,相当于多赚了70多万。
别上来就买贵的系统,先把这3个坑踩明白
我最近3年跑了快80家制造工厂,见过太多老板一上来就砸几百万上最顶级的数字孪生系统,最后钱花了,效率一点没提。为啥?因为从一开始就把逻辑搞反了。
整理下最容易踩的三个典型坑:
- ✅ 把刚性安全约束当成可优化的产能变量——比如为了提产能调小安全光栅的触发阈值,最后出了工伤,损失的钱够你做10年的优化
- ✅ 盲目把所有工位的参数拉到最优——最后发现瓶颈没解决,非瓶颈工位的产能过剩,堆了一堆在制品,占了半个车间的仓库
- ✅ 约束规则写完就再也不更新——比如去年夏天高温,车间的液压油粘度变了,之前设的压力约束还是冬天的参数,结果设备磨损快了3倍,这个问题我在浙江的一家注塑厂碰到过,整整修了2周的设备才恢复
💡 别不信,我见过太多工厂为了追“黑灯工厂”的噱头,把人在流程里的软约束全抹掉,最后算下来人工成本涨了,良率还掉了。之前有个工厂上了最贵的数字孪生系统,算出来瓶颈在装配工位,硬把节拍提了20%,结果操作工连续站8小时根本扛不住,半个月走了3个熟练工,产能掉的比之前还多。
问:那刚起步的小工厂,预算不多,能做工业约束控制吗?
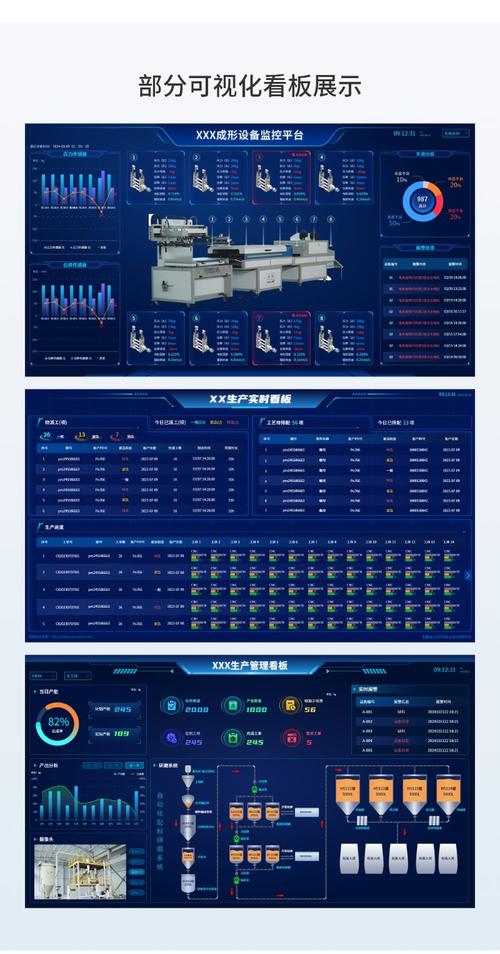
答:太能了。根本不用一开始就砸几百万上全栈系统。我见过最实在的一家做五金小配件的厂子,一共30多个人,就拿个Excel表,每天下班前花10分钟记当天哪个环节卡的最久——是冲床换模慢?还是质检等报告等太久?先把最影响效率的那个点找出来,对着这个点做调整,第一个月就把等料的时间砍了40%,多赚的钱够买3个工业传感器。别被那些销售忽悠,说不上大系统就做不了工业约束控制,纯扯。
现在的工业约束控制,早就不是“卡着不让动”了
说真的,我第一次看到现在的自适应约束控制系统跑起来的时候,鸡皮疙瘩都起来了。
之前的约束控制是死的,参数设多少就是多少,换一批原料就要重新蹲在产线上调半天参数。现在不一样了,江苏有一家做光伏边框的工厂,他们的工业约束控制系统,能根据当天的铝材材质硬度,自动调整挤压机的压力参数——之前是固定压力,换一批铝材就得重新调,现在系统实时读传感器的压力反馈,每10毫秒调整一次约束阈值,材料的利用率直接提了2.3%,一年算下来省了近300万的铝材钱。
❗ 别觉得这是科幻,现在的边缘计算盒子,几千块钱就能跑这种自适应的控制逻辑,根本不是什么遥不可及的技术。反而很多工厂的问题是,老板天天盯着行业里的新概念,觉得要做就做最顶级的,结果钱花了一堆,连最基本的约束点在哪都没摸清楚。
上周跟那个东莞的汽车结构件厂长通电话,他说现在把之前零散的监控全打通了,焊接工位的0.2毫米偏差问题,现在系统会实时捕捉焊枪的角度偏移,提前10秒就预警,根本不会等到焊完了才发现废件。算下来这俩月,返工的损失已经降了90%多。
其实哪有什么那么多高大上的制造黑科技啊。说白了,工业约束控制就是别让你花了几千万上的设备,因为一个没人管的小卡点,天天在那空转。
对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业约束控制:从产线卡脖子到年省百万的落地实操指南 https://www.dachanpin.com/a/tg/71142.html