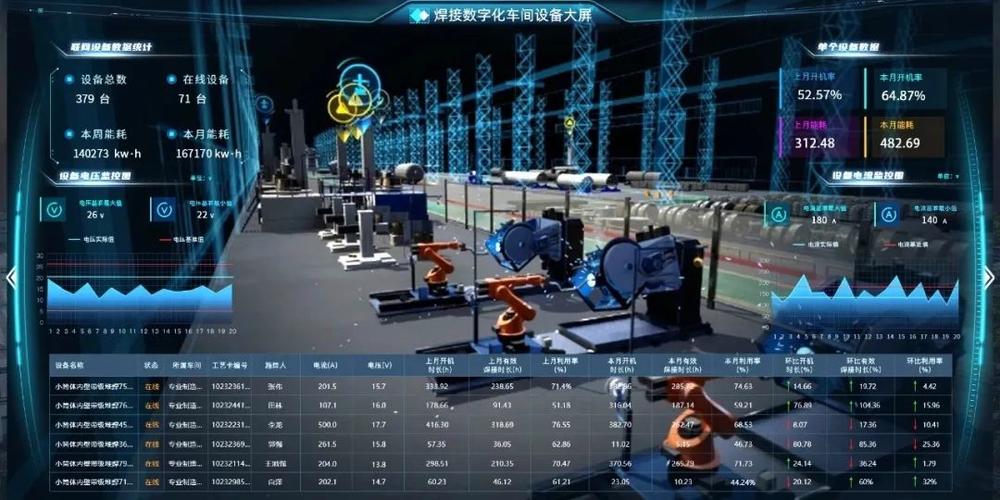
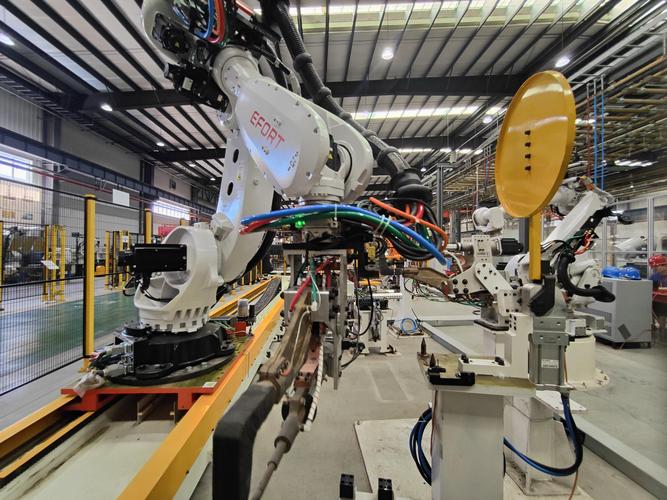
上周去江苏一家特种合金厂调试,车间主任拉着我吐槽,说之前换个钢材牌号,调工艺参数全靠干了20年的王师傅摸。王师傅一请假,整条线的良品率直接掉12个点。
为什么你上了MES还是没把成本降下来?
很多工厂对工业最优化控制的误解,从一开始就偏了。
他们觉得上了MES、DCS,把所有生产数据都传到大屏上,就是做了优化。
根本不是。
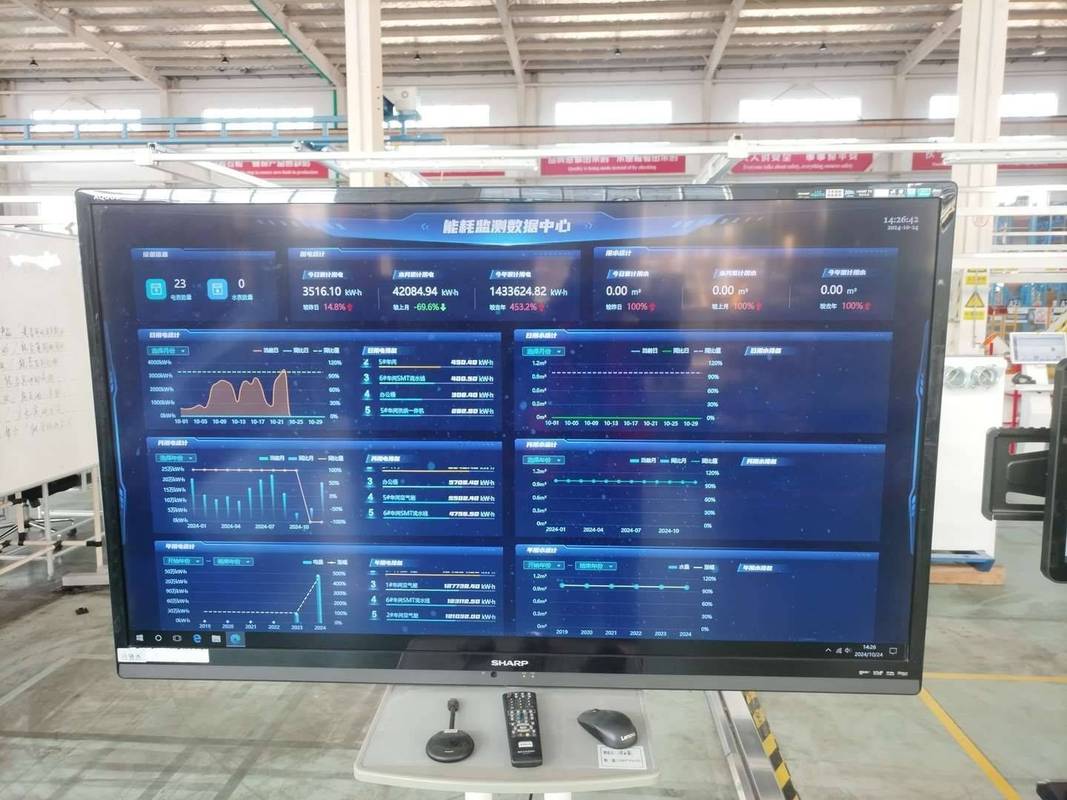
这些系统本质上只是个数据的”搬运工”。它能告诉你现在加热段是1240℃,轧制速度是1.2m/s,但是不会主动告诉你,现在把温度往上调2.3℃,轧制速度提0.1m/s,能在不影响钢材强度的前提下,把成材率提4.7%。
经常有做生产的朋友问我。
问:我们厂已经上了全套的DCS和数据采集系统,为什么还是做不到工业最优化控制?
答:绝大多数工厂的”系统”,本质上只是个高级的记事本。它能把所有参数原封不动存在数据库里,但是不会主动挖掘参数和质量、成本之间的关联。你要的不是一个能存数据的系统,是一个能主动帮你找最优参数的系统。这才是工业最优化控制的核心。
现在真正能落地的工业最优化控制,根本不是”大模型万能论”
说真的,我见过太多被供应商忽悠花了几百万上云端大模型项目,最后连个连铸环节的拉速波动都压不住的案例。
别信!
对于90%的离散制造和流程制造场景来说,基于边缘侧的实时参数寻优,搭配轻量化的机理模型,比动辄几百万的云端大模型性价比高至少一个数量级。
为什么?
工业生产的参数调整是有实时性要求的。你总不能等个几百毫秒,把数据传到云端,大模型算完再发回来指令调整参数吧?等你指令到了,产品都已经出残次品了。
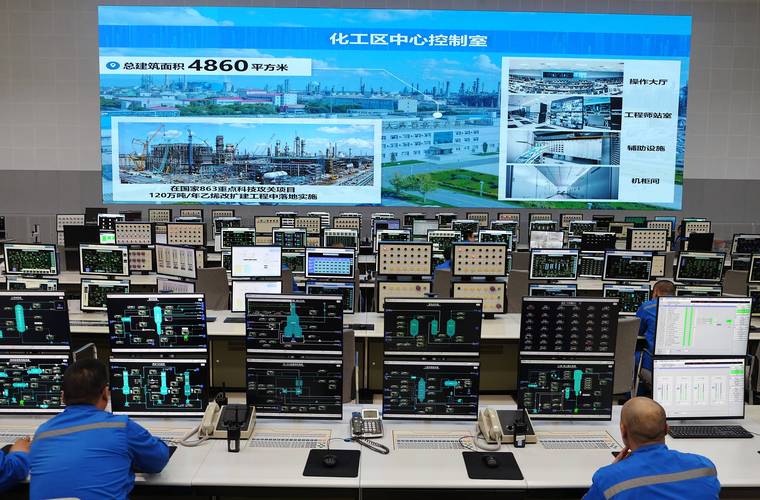
上周在浙江的一个精细化工项目上,负责生产的张总追着我问了半小时。
问:我们是做精细化工的,反应釜的参数波动直接影响产品纯度,现在用传统的PID控制总是跟不上原料成分的波动,工业最优化控制能解决这个问题吗?
答:太能了!我上个月刚给类似的厂做过方案,我们没有上什么复杂的云端模型,就是在边缘网关里跑了一个基于历史3年生产数据训练的轻量化寻优算法,每300毫秒就根据当前的进料成分、夹套温度、搅拌转速的实时数据,给PID控制器输出一个最优的设定值。最后跑下来,他们的产品纯度波动从±0.2%压到了±0.05%,单批产品的原料损耗直接降了8%。
工业最优化控制的落地,从来不是技术问题,是”敢不敢改”的问题
我做了快12年的工业控制项目,见过太多技术上完全可行,最后卡在落地的案例。
很多车间主任不敢用算法给的最优参数。
怕什么?
怕万一调了参数出了残次品,要自己担责任。还是按之前老师傅传下来的参数开,哪怕成本高一点,至少不会出乱子。
💡 小提示:刚开始做工业最优化控制的时候,别一上来就全车间铺。先拿一个最容易出问题、最容易量化收益的工位做试点,拿到实实在在的收益数据,比你开十次动员会都有用。
✅ 注意:优化算法的参数调整一定要留好”安全边界”。比如加热温度最高不能超过1300℃,反应釜的压力最低不能低于0.2MPa,绝对不能让算法无限制寻优。
❗ 别犯的错:不要把老师傅的经验完全扔掉。
老师傅的经验值多少钱?
我之前在一个汽车冲压厂做项目,干了30年的冲压师傅说”夏天的时候要把冲压机的气垫压力比冬天高0.3bar,不然容易出现拉裂”。这句话直接给我们的寻优算法省了至少3个月的训练时间,比我们在实验室算出来的参数靠谱多了。
工业最优化控制不是把所有参数都调到理论最优值,而是在安全、质量、成本的约束下,找到最适合当前生产场景的平衡点。
不过话说回来,现在很多工厂的隐形成本,真的是被浪费得太可惜了。同样的设备,同样的原料,有的厂良品率能做到98%,有的厂只能做到85%。这中间差的13个点,就是工业最优化控制能帮你赚回来的钱。
对了,上次那个江苏的特种合金厂,我们最后帮他们做了工业最优化控制的试点,一条线跑了一个月,成材率提了11%,单月省的成本就够付整个项目的钱了。
对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再靠老师傅拍脑袋:工业最优化控制正在帮工厂省出30%的隐形成本 https://www.dachanpin.com/a/tg/71143.html