为什么传统质检根本兜不住现在的精度要求
干制造的都知道,现在的零件精度要求比十年前严了一个量级。新能源传动部件的齿形公差要控在0.015毫米以内,3C结构件的平面度要控在0.01毫米,差一点都不行。 但绝大多数厂现在用的质检逻辑,还停留在几十年前的思路:零件全部加工完,送到质检台,用三坐标、轮廓仪挨个测,测出来不合格就报废。说穿了,事后验尸式的传统质检,就是等结果出来了才找原因,钱已经花出去了,材料已经切成废铁了,再怎么追溯都补不回来。 很多人觉得上了SPC统计过程控制就先进了。真不是。SPC是等过程波动超出控制限了才报警,那时候已经出了好几个不合格件了——就像你开车等冲到沟边了才踩刹车,晚了。
现在落地的预测性质量控制,根本不是啥高大上的概念
我知道很多人一听到预测性质量控制,第一反应就是要花几千万上工业大模型、建数字孪生平台,中小厂根本玩不起。 真不是。 上个月去广东一家做3C铝合金中框的厂,人家落地的方案简单到离谱:就是在CNC机床上加了三个低成本传感器——主轴振动、切削温度、进给负载,把这些实时采集到的信号,跟之前合格件的加工曲线做相似度比对,只要曲线匹配度掉了90%以上,系统就自动弹窗报警,提醒操作工停下来检查。 💡 别信那些上来就让你投几百万建全量数字孪生的服务商,80%的中小制造企业,根本不需要。你先把加工过程里跟质量强相关的核心质量相关信号抓准,比啥都强。 这套方案跑了三个月,那个厂的中框良品率从92.3%直接拉到97.8%——算下来一年省的返工、报废钱,够付三年的传感器和系统服务费。我当时在现场盯着系统跑了两个小时,系统提前12分钟报了一次警,说主轴振动偏高,操作工停下来一看,是切削液喷嘴堵了,冲下来的铝屑粘在刀具上,要是再跑10分钟,出来的中框肯定有划痕。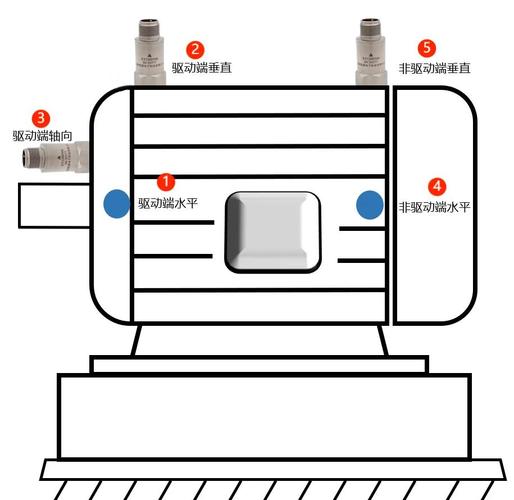
落地预测性质量控制的三个坑,踩一个就白花钱
见过太多厂花了大价钱上系统,最后全成了摆设。说几个最常见的坑,都是真金白银砸出来的教训。 第一个坑:上来就堆传感器,抓一堆没用的数据。 很多厂在机床上装了二十多个传感器,什么电流、电压、车间环境温湿度全抓,结果真正跟质量相关的振动信号没做好抗干扰,数据全是车间里的噪声,最后系统报警全是误报,操作工烦得直接把系统关了。✅ 正确的做法是,先拉着车间干了10年以上的老技师聊,问他们平时加工的时候,什么情况最容易出不合格件——是刀具磨损?是材料硬度波动?是夹具松了?把这些最核心的影响因素对应的信号抓准,比装100个无关的传感器有用。 第二个坑:把预测性质量控制做成了质检部门的孤立系统。 很多厂觉得这是质量部的事,根本不跟生产、设备部门打通。结果系统报了警,生产部门嫌耽误产能,硬着头皮往下跑,最后出了不合格件,大家互相甩锅。说实话,我见过最顺的厂,是把报警阈值跟班组的绩效直接挂钩——系统报警之后要是按要求处理了,后面出的良品率算班组的;要是硬扛着不处理,出了报废件直接扣绩效。跑了三个月,大家根本不需要你催,看见报警就主动去查。 第三个坑:追求100%的预测准确率。 这是最不切实际的。任何工业现场都有随机波动,你就算把所有传感器都装满,也不可能100%预判所有的质量问题。刚开始落地的时候,能把80%的常见质量问题提前10到15分钟预判出来,就已经赚翻了。别上来就要求系统做到零误报零漏报,那最后肯定做不下去。 哦对了,之前我跟一个在车间干了20年的老班长聊,他说自己平时听机床的声音就知道刀该换了。现在所谓的预测性质量控制,本质就是把老班长的经验,变成机器能实时识别的信号而已。哪有那么玄乎。 上周跟那个江苏做齿轮的厂的技术主管吃饭,他说现在也在推这套东西,已经把之前堆报废件的那个质检台腾出来一半,放了个小的传感器采集终端。算下来,上这套东西花了不到8万块,上个月第一次提前预判了一次齿面磨削的砂轮磨损,避免了120件的报废,俩月就把成本收回来了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:别等零件报废才找问题,一线车间已经在这么干了 https://www.dachanpin.com/a/tg/71262.html