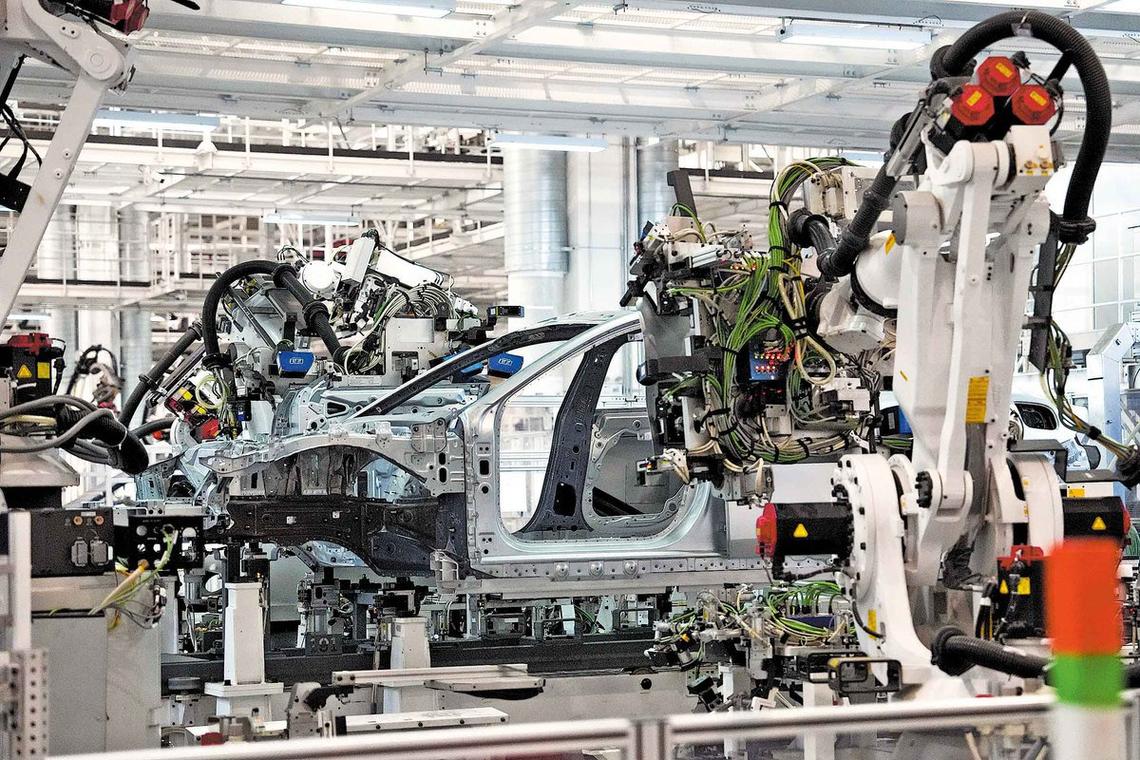
很多制造老板开口就吐槽,订单越来越碎,利润越来越薄,钱都砸在了设备上,最后赚不赚钱,全卡在最后一道工序。就是工业装配。
很多企业投产的时候,把八成预算砸在了机加工设备上,进口镗床、五轴加工中心买得毫不手软,轮到装配工位,就是几个工作台几把扳手,全靠老工人手感。
一块几十万的精密铸件,机加工精度做到了0.01mm,最后装配的时候螺栓拧紧顺序不对,内应力不均,用不了半年箱体就开裂,全白费。
看不见:返工、延期交期的罚款、客户流失的损失,算下来吓死人。
问:为什么现在很多企业反而不重视工业装配工艺的优化?
答:核心原因还是路径依赖。早年做批量大订单,靠老工人传帮带就能搞定,现在订单转成多品种小批量,换线一次就要大半天,老师傅一退休,产品精度就稳不住。而且装配工艺的优化不像买新加工中心那样,买过来就能看到产能涨多少,很多老板觉得看不见摸不着,不如上新设备来得实在,说白了就是没算过隐形成本的账——一个批次100件产品,因为装配间隙不合格返工三件,耽误的交期、消耗的人工材料,加起来比优化工艺花的钱多多了。
说实话我这两年跑工厂,见过太多踩坑的,钱花了几十万几百万,效果还没出来,总结下来最常见的三个:
💡 第一个坑:盲目上全自动化,不管自己的订单结构。
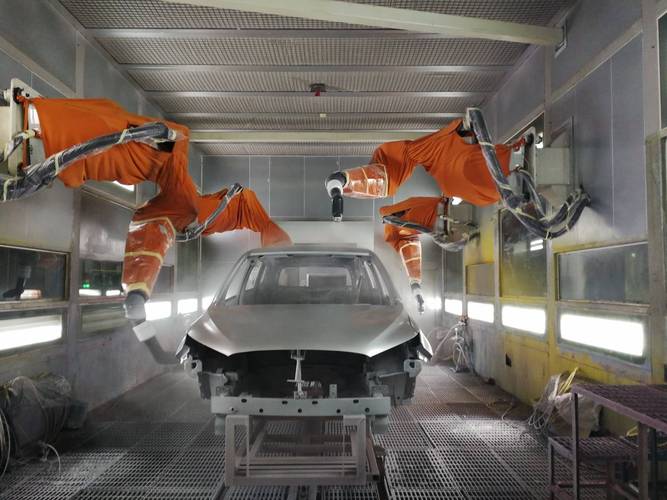
上个月去长三角一家做工程机械结构件的工厂,老板听了招商会的忽悠,砸了八百万上全自动化装配线,结果现在他们每个月要换十几种不同型号的产品,每次换线调试都要两三天,线体停着不动比干活的时候还多,现在每个月的折旧都赚不回来,亏到头疼。
❗ 第二个坑:忽略工艺文件的标准化,全靠经验传承。
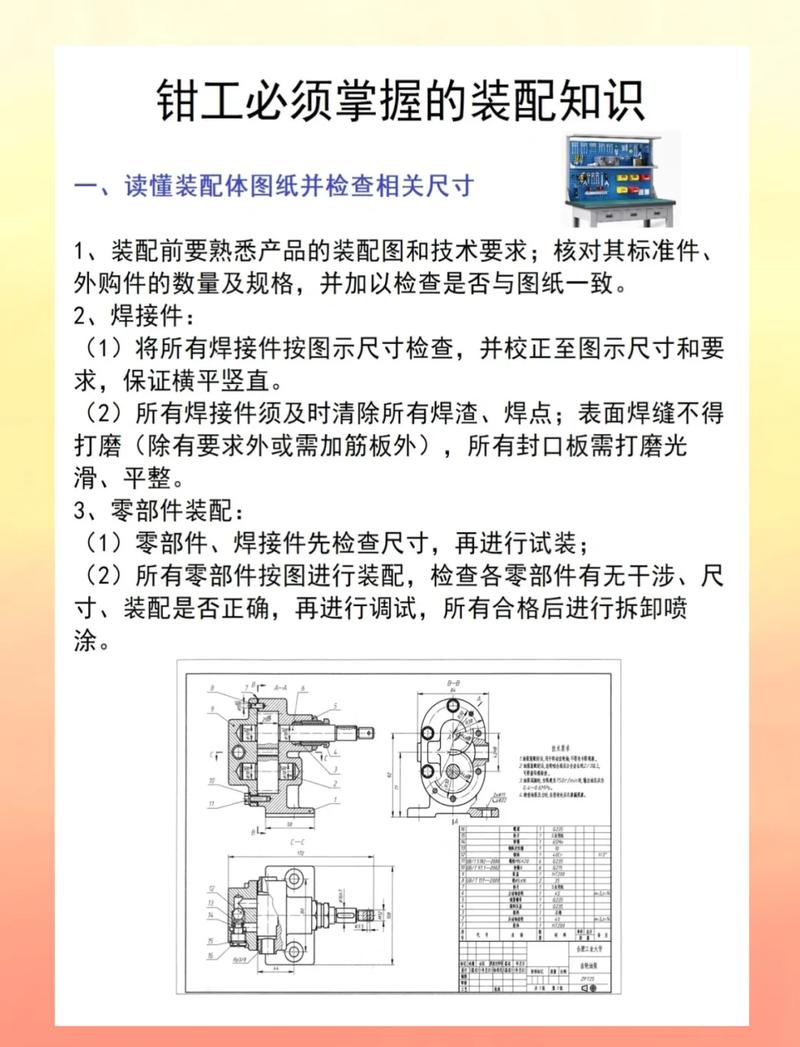
很多工厂的装配作业指导书还是十几年前手写改出来的,纸都黄了。同一个工序,拧螺栓这个师傅从左到右,那个从中间往两边,残余应力不一样,产品出去不到三个月就出异响,客户投诉找上门都找不到原因。
💡 第三个坑:不做基础防错,全靠工人责任心。
人哪有不犯错的?一个中等复杂度的减速器,有二十多个大小不一的密封件,长得差不多,工人赶产能的时候装错一个,整台设备都要拆了重装,人工材料浪费不说,交期还耽误了,亏的是老板。
问:中小企业想升级工业装配工艺,没钱投全自动化怎么办?
答:太简单了,先从基础优化做起,半自动化加
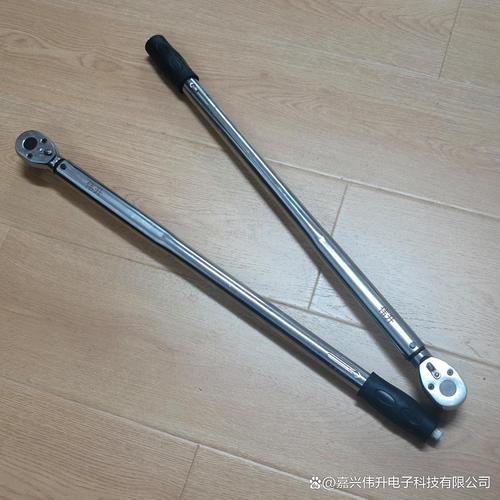
,投入小见效快。比如给常用的扭矩扳手加个计数防错装置,拧错了自动报警,几千块就能搞定;把每个工序的装配顺序、间隙要求、螺栓扭矩都做成带实物图的作业卡,贴在工位边上,新人来了三天就能独立上手,根本不用熬半年等老师傅带。我前年见过一家做液压泵的小厂,一共才一百多号人,光把螺栓拧紧工艺和装配顺序标准化,不良率直接降了70%,一年省出两百多万的返工成本,这不比砸几百万上没人会调的全自动线香?
工装,原来换产品要重新做整套工装,现在换成快换模块化的,换型号只需要拔插换几个定位块,十几二十分钟就能搞定换线,完美适配现在多品种小批量的订单,投入也就比传统工装贵两成,换线效率翻好几倍。
第二个是数字孪生预装配,这个原来只有大型军工企业用得起,现在普通的工业软件就能做,几十上百万就能搭一套,做大型装备比如风电齿轮箱、盾构机部件的时候,先在虚拟环境里把整个装配过程跑一遍,提前找出零件干涉、装配顺序不合理的问题,不用实际试装,光试错成本就能省几十万。
还有AR辅助装配,现在价格已经下来了,十几万就能搞一套试点,新人用AR眼镜,哪个部件装在哪,要求扭矩是多少,直接投影在工人的视野里,不用对着作业纸找,出错率能降到几乎为零,好多汽车零部件厂都在用,新人上手速度快了不止一倍。
很多人提起制造,第一反应就是机加工、就是原材料,觉得工业装配就是把零件拼起来,没什么技术含量。这真的是错得离谱。现在机加工设备的精度都上去了,哪怕是普通国产设备,也能做到很高的加工精度,最后拼产品质量、拼成本,拼的就是工业装配工艺。谁先把这块理顺了,谁就能接别人接不了的高端订单,赚别人赚不到的钱。就是这么回事。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:离散制造场景下的工业装配工艺:升级路上的坑与破局思路 https://www.dachanpin.com/a/tg/69931.html