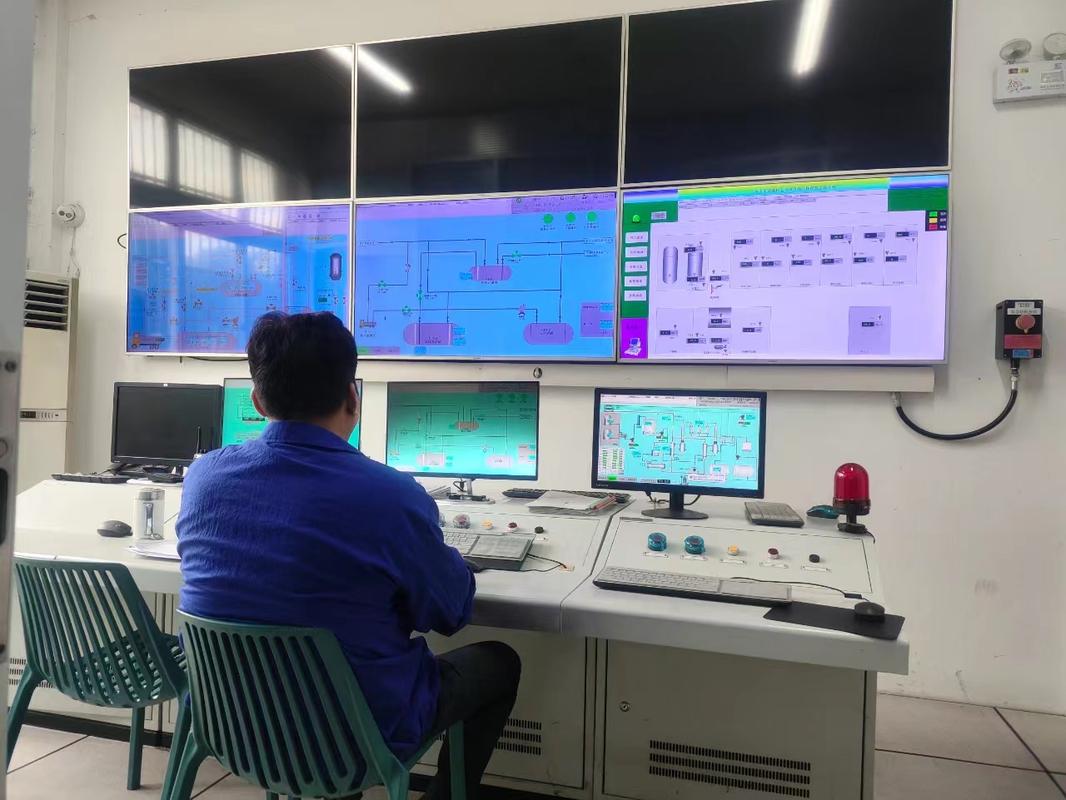
你以为的HMI,根本不是生产里该用的样子
很多人觉得HMI就是个能显示数据的触摸屏,随便找个供应商做个界面装上就完事?大错特错。 💡 举个例子,去年有个做食品包装的客户,之前的HMI把所有温度、转速、计数数据全堆在一屏上,工人戴着手套根本点不准,夏天车间温度高,屏幕还飘触点,平均每两小时就要误碰一次参数,一个月废了3万多的包装膜。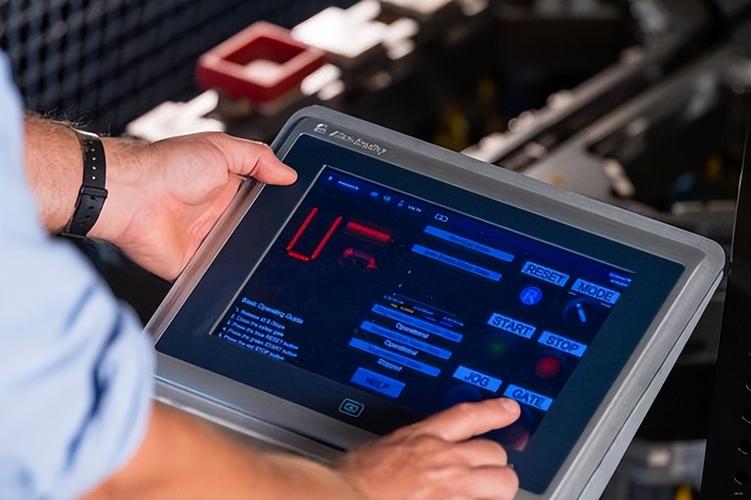
别踩坑:现在做HMI最容易犯的3个低级错误
我接触过不下200家制造工厂的HMI使用场景,见过太多因为设计离谱导致的生产损失,说几个最常见的坑: ✅ 第一错:界面设计完全脱离一线操作习惯。很多工程师坐在办公室里做界面,觉得按自己的逻辑分菜单最清楚,根本没去车间问过工人平时操作的顺序是什么。比如冲压线的工人最常按的三个键:急停复位、模具参数调用、计数器清零,你把这三个键藏在三级菜单里,不是故意折腾人? ❗ 第二错:报警提示全是通用代码,没有场景化说明。我见过最离谱的HMI,出故障了屏幕上弹个“E103”,下面一行小字写着“请查阅操作手册第47页”,工人哪有那个时间翻手册?正确的做法是,报警提示直接写清楚“3号液压站压力不足,检查管路阀门是否泄漏”,甚至直接把对应的阀门位置的示意图弹出来,3秒就能判断问题。 💡 第三错:为了追求“好看”,用一堆花里胡哨的动态效果。比如界面上搞个旋转的3D设备模型,点一下还会转,实际操作的时候,工人戴着手套、手上还有油污,屏幕反应慢半拍,那些动画纯粹是拖慢响应速度的累赘。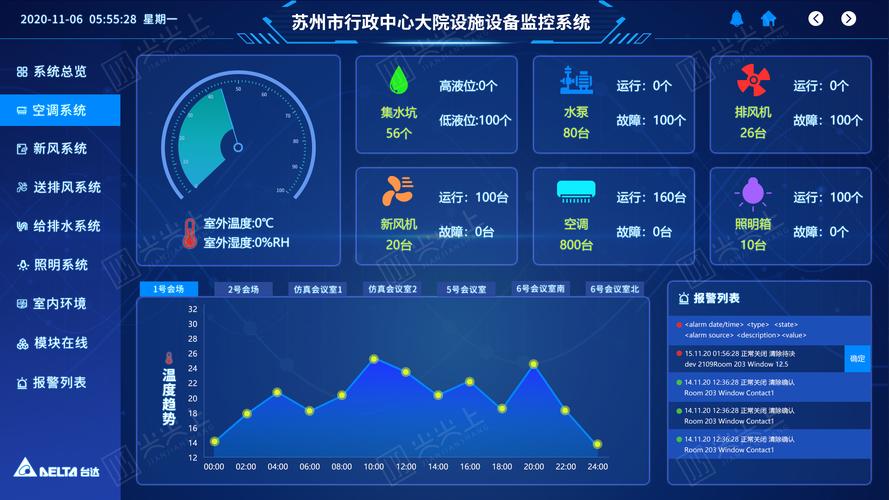
真正好用的HMI,改造的时候要抓住这几个核心
做了这么多年的工业现场服务,我总结下来,能让一线工人用着顺手的HMI,从来不是靠堆功能做出来的,就是抓住几个最朴素的原则: 首先,所有的高频操作按钮,必须放在屏幕最顺手的区域,大小至少能让戴劳保手套的工人一次点准,不能小于3厘米见方。我之前去一家工厂,看到他们的HMI按钮做的只有指甲盖那么大,工人操作的时候要凑到跟前去,眼睛都快贴到屏幕上了,这不是折腾人吗? 然后,界面的配色要适合车间的光线环境。比如冲压车间光线强,屏幕就不能用浅灰色的底,要用深色背景配高对比度的白字、红字,不然太阳一照过来,屏幕上啥都看不清。之前有个车间夏天西晒,屏幕对着窗户,工人根本看不清显示的内容,最后只能拉个厚窗帘挡光,这都是设计的时候没考虑到场景的问题。 还有,别把所有的数据都堆在一屏上。按照操作的优先级分:第一屏只放最核心的实时状态、高频操作按钮、紧急报警提示;第二屏放需要定期查看的工艺参数;第三屏才放历史数据、统计报表那些需要偶尔翻的内容。工人一抬头就能看到有没有报警,要操作的时候伸手就能够到对应的按钮,这才是HMI该有的作用。 对了,现在的新型HMI已经支持低代码拖拽调整界面,我去年在宁波的一家光伏组件厂做改造的时候,就给他们上了这个功能,班长自己把常用的清零按钮拖到了屏幕右下角,说现在操作的时候胳膊都不用抬那么高了,每天下来肩膀都不酸。再也不用每次都打400电话等供应商上门改界面,光这一项一年就能省好几万的服务费。 说真的,我见过太多工厂在买设备的时候,花几百万买伺服、买机械臂,结果在HMI上抠抠搜搜,找个最便宜的供应商做个界面,最后天天因为操作不顺、响应慢耽误生产。其实算下来,一套好的人机界面(HMI)的成本,可能还不到整条产线投入的1%,但带来的效率提升、减少的停线损失,真的比你换个新机械臂还实在。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:人机界面(HMI)改造:别让中控屏拖了生产的后腿 https://www.dachanpin.com/a/tg/71270.html