先掰扯清楚:你买的到底是PCS还是套壳组态软件?
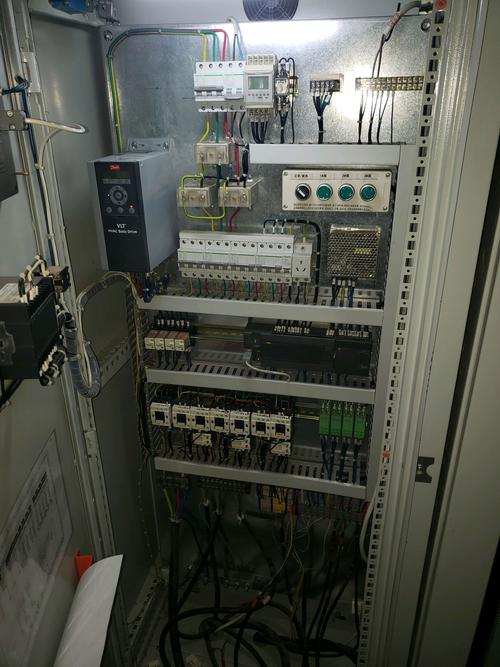
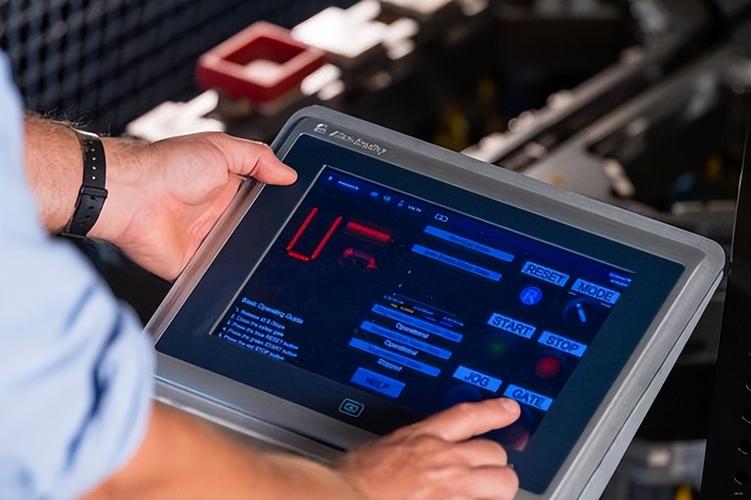
很多集成商跑业务的时候,会把带数据采集功能的组态软件吹成全功能PCS,这纯纯是偷换概念。 真正的过程控制系统(PCS),是覆盖从现场传感器信号采集、回路自动调节、生产流程联动,到上层生产数据溯源的全链路闭环系统——不是光做个好看的操作大屏,让你能在屏幕上看到温度、压力数值就算数的。 我见过最离谱的一个项目,集成商给客户上的所谓PCS,连最基础的调节阀反馈信号都没接全,系统里显示的阀门开度全是预设的假数据,真碰到管路压力超标的时候,系统根本没法自动切阀,全靠现场工人跑着去手动关。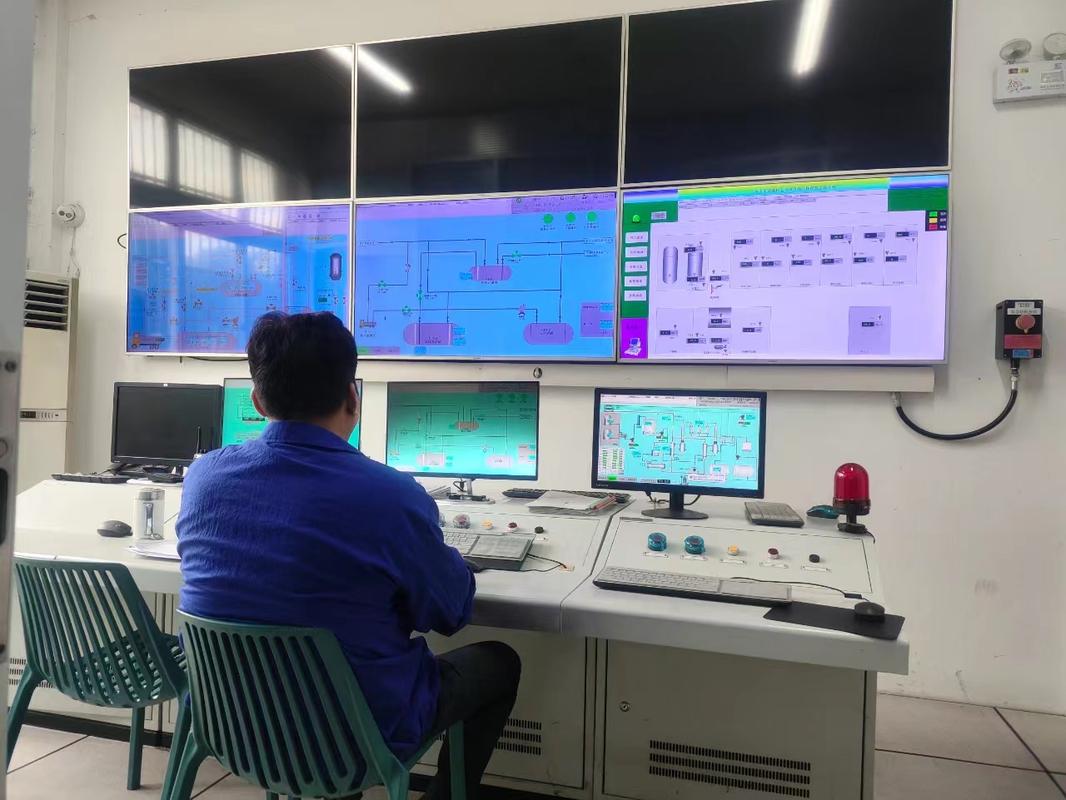
落地最容易踩的三个没人提前说的坑
我跑了快一百个工业现场,总结出来的坑,基本没几个厂能全避开。 第一个坑:控制精度设得越严越好?大错特错。 很多厂上PCS的时候,上来就把反应釜的温度控制精度设到±0.1℃,结果现场的调节阀天天高频抖动,密封件三个月就磨坏了,换一套密封件的成本,比系统帮你省的那点原料损耗钱还多。 第二个坑:上了PCS就当甩手掌柜? 去年广东一家做食品添加剂的厂,PCS的流量传感器被原料结垢堵了,系统还在按原来的参数往反应釜里投料,整整多投了两吨原料,直接报了半批废品,损失快十万。 第三个坑:系统攒了一堆数据,从来没人用来分析。 我见过至少六成上了PCS的厂,系统的数据库里存了大半年的生产参数,从来没人做过批次良率和调节参数的关联分析,说白了就是个高级电子看板。 💡 我见过最会用PCS的厂,是把每个批次的原料纯度、环境温湿度、PCS的调节参数、最终的产品合格率拉出来做关联分析,光靠这个就把产品良率提了4个点,一年多赚了三百多万。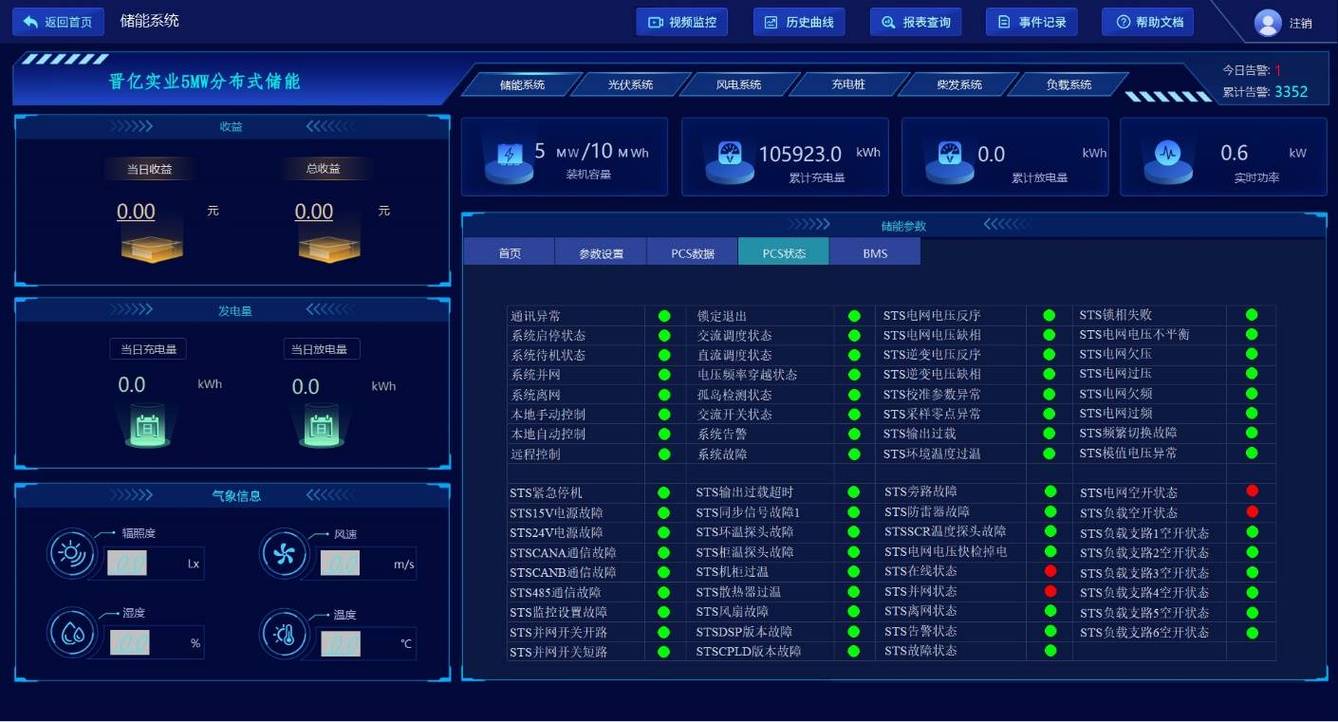
现在的新版PCS,和五年前的版本到底差在哪?
很多人对PCS的印象,还停留在原来那种只能做固定PID调节的老系统——参数设好了就一直跑,等温度飘了、压力超了再慢慢调。 现在新迭代的PCS真的不一样了。 去年给一家做医药中间体的厂上的新版PCS,内置了轻量的时序预判模型,能提前20分钟预判反应釜的温度波动趋势,自动调整冷却水的流量,原来他们的结晶工序得靠有三十年经验的老师傅盯着曲线手动调,现在系统自动跑,结晶的粒度均匀度直接提了30%,老师傅都不用熬大夜盯班了。 ❗ 这里必须提一句,别信那些说“新版PCS能完全替代老工艺工程师”的鬼话。系统再厉害,也得懂工艺的人去调参数——就像你给个新手一把顶级的手术刀,他也做不了外科手术。 上周碰到个干了三十年的老仪表工,跟我说,PCS说白了就是把他原来靠经验摸出来的调节规律,写成代码让机器自动跑。 别把它想得太玄乎。 你要是真打算上,先把自己厂的工艺摸透,再谈选什么系统。 别被集成商的PPT忽悠了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:过程控制系统(PCS):从百万投入到真落地的现场避坑实录 https://www.dachanpin.com/a/tg/71269.html