上个月跑了三家在长三角做钣金加工的厂子,给我最大的冲击不是30000W的激光切割设备亮得晃眼——是算完账之后,老板们攥着计算器手都在抖。有个老板跟我说,去年换设备的时候他儿子还劝他,说这功率太大容易坏,结果现在算下来,光省的打磨工序费,半年就把设备差价赚回来了。
别信网上那些吹”高功率激光切割是智商税”或者”上了高功率就能躺赚”的极端说法,真到车间里摸过设备、算过实际成本才知道,这里面的门道,比宣传页上的参数表复杂一百倍。
为什么2024年大家都在往高功率激光切割挤?
我上周在苏州吴江那家做电梯配件的厂,之前2022年上的12000W设备,当时切25mm碳钢还得留2mm的余量,二次修边才能达到装配要求,一版1.5m*3m的门板加工完,光修边就要花4分钟。现在换了30000W的设备,切30mm碳钢一刀过,断面粗糙度能到Ra12.5,直接能上装配线,连打磨工序都省了。
就这效率提升,换谁不心动?
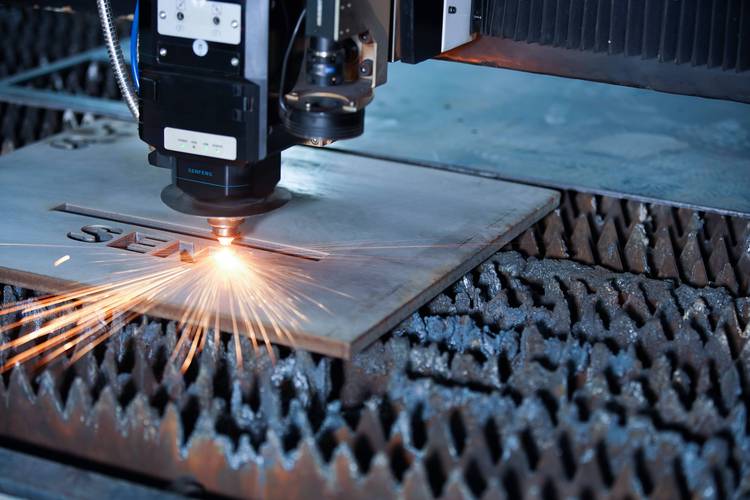
很多刚接触高功率设备的老板,第一反应都是问最实际的操作问题,我整理了最常被问到的两个问题:
问:刚从12000W换30000W,会不会出现切薄板过烧的问题?
答:我蹲了三家厂测了快200组参数,只要把穿孔功率下调40%、辅助空气压力提到1.6MPa以上,1mm镀锌板切出来的断面连挂渣都少80%——真不是功率越高越娇贵,参数调对了比低功率设备还稳。
别被设备商的宣传页骗了:激光切割的隐性成本才是大头
说实话,我见过太多老板,买设备的时候盯着裸机价砍了两三万,结果后面三年花在耗材上的钱能多买半台设备。
- ✅ 喷嘴别贪便宜买国产杂牌,30000W的设备用杂牌喷嘴,切10mm板的时候容易因为焦点飘了,整版料直接废,我们算过,一次废3张1.5m*3m的不锈钢板,损失就小两千,够买三个正品喷嘴了。
- ❗ 除尘系统别省。之前无锡有个厂,为了省十万块,没买配套的高功率除尘,切厚板的时候烟尘直接把保护镜片糊了,一周换三次镜片,一次镜片成本就八百多,两个月就把省的除尘钱造没了。
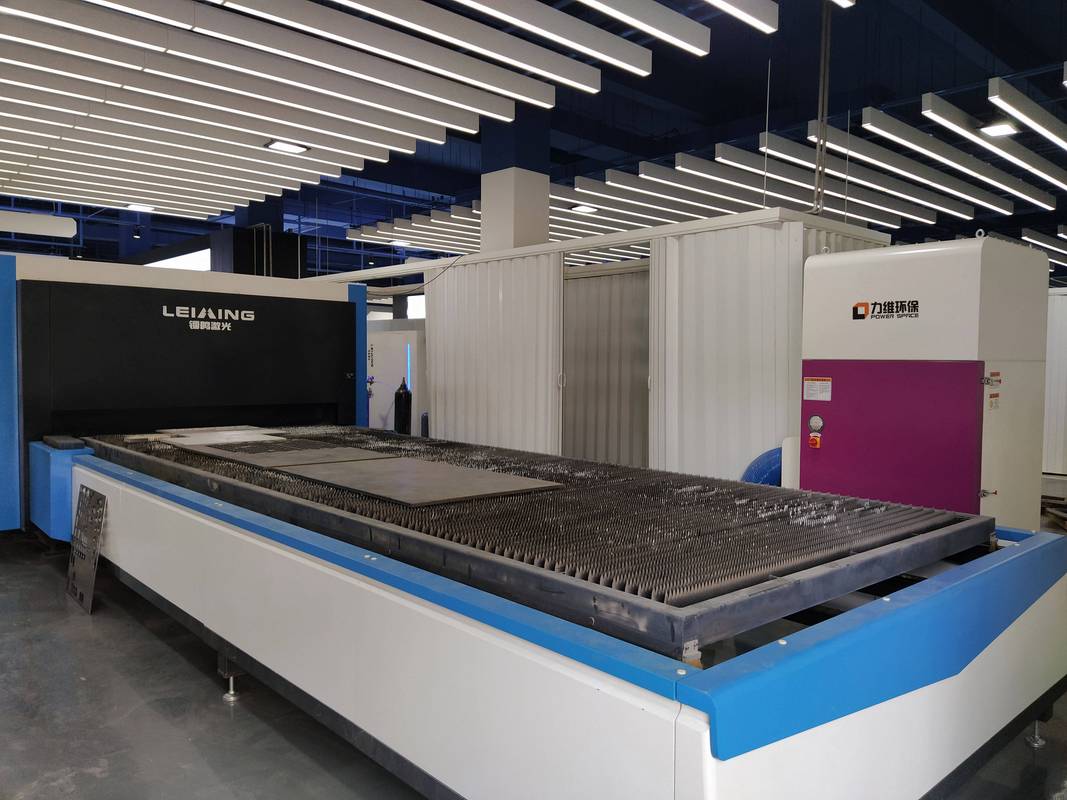
这里再补一个大家问得最多的耗材问题:
问:高功率激光切割的保护镜片,正常使用寿命到底有多久?
答:没有固定数。我见过用了3个月还透亮的,也见过切了两小时就炸的。差在哪?就两个点:一是除尘系统的过滤精度够不够,二是穿孔的时候有没有提前开辅助气吹走熔渣——别信设备商说的”我们的镜片能用1000小时”,车间环境差的话,100小时都撑不住。
2024年激光切割的新玩法:不是谁功率高谁就赢
谁跟你说高功率通吃所有场景的?纯纯的营销话术。
之前宁波那家做机柜加工的厂,2023年底咬着牙上了一台30000W的设备,想着所有料都用这台切,结果跑了一个月算电费,直接傻了——切1mm镀锌板的电费成本,比之前用6000W老设备高62%。后来他们把闲置的6000W老设备翻出来重新接线,专门切6mm以下的薄板,12000W的设备切8-20mm的中板,30000W的只切20mm以上的厚板,上个月算总电费,直接省了四万多。
就这操作,设备商绝对不会告诉你——毕竟谁不想卖你一台高功率设备顶三台呢?
💡 要是你家现在的激光切割设备还在靠人工调焦点,真的赶紧换自动对焦的探头。我之前见一个干了十五年的老师傅,调一次焦点要趴在机床上凑十分钟,眼睛都盯花了,现在自动对焦的探头,切不同厚度的板自动跳焦点,一天能省出一个小时的有效加工时间,一个月就是三十个小时,多接两单加工费就回来了。
别总盯着别人换了多大功率的设备眼红,先把自己车间的流程捋顺,把能省的钱省下来,比什么都强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:30000W激光切割落地一年:车间老师傅才知道的坑与红利 https://www.dachanpin.com/a/tg/71300.html