
被低估的磨削加工:不是“收尾”,是决定零件寿命的核心
很多传统制造车间到现在还抱着老观念:磨削加工就是车、铣做完之后,拿砂轮把表面磨得光一点,凑个粗糙度要求就行。 真不是。 就拿新能源汽车的驱动电机轴来说,现在的转速动不动就跑到16000转以上,如果磨削之后的表面残余应力是拉应力,用不了几千小时,轴的表面就会出现疲劳裂纹,整个电机都得报废。之前接触过一家新势力车企,因为磨削工序的残余应力没控制住,召回了近2万台电机,损失快两个亿。 现在行业里早就把磨削加工的考核标准从“表面粗糙度达标”,转到了表面完整性控制——包括残余应力分布、表面微裂纹、磨削烧伤程度这些硬指标。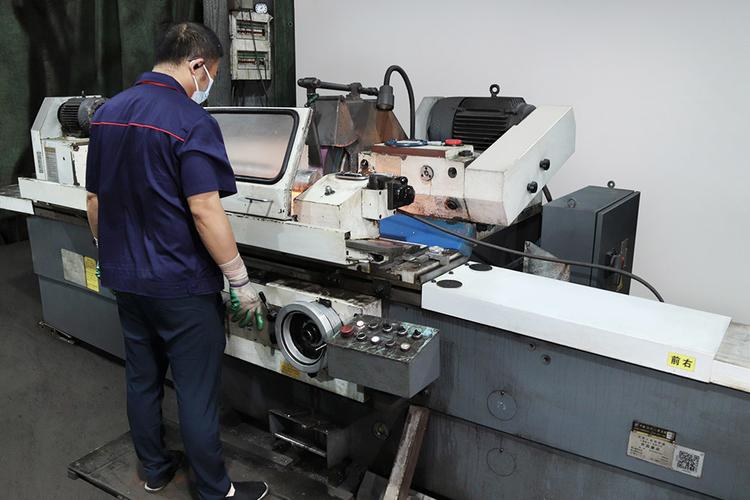
最近两年车间里的新变化:没人再只盯着粗糙度说事了
前几年去车间,大家聊起磨削加工,三句话离不开“我们能做到Ra0.2”。 现在不一样了。 去年开始跑长三角的精密制造车间,聊的全是新东西:比如为了降本上的最小量润滑(MQL)磨削,把原来用的大量切削液换成微量的植物油气雾,磨削液的成本直接降了80%,还符合现在的环保要求;比如装在磨床主轴上的声发射实时监测系统,能在砂轮堵塞、磨削烧伤的前0.1秒就发出报警,不用等质检把零件测出来才发现问题。 我见过最绝的一个车间,给磨床装了振动传感器,直接把磨削过程的参数传到云端,系统自动算砂轮的剩余寿命,快到寿命阈值的时候自动触发修整程序,根本不用工人天天守在设备旁边查。
别踩这些老坑:都是前几代工程师摔出来的真金白银的教训
做磨削加工这么久,见过太多因为想当然摔的跟头,说几个最常见的,别再交一样的学费: ✅ 别随便把砂轮转速拉满。很多人觉得转速越高,磨出来的表面越光滑,其实超过临界磨削速度之后,磨削区的温度会瞬间飙到1000℃以上,直接造成表面烧伤。上次有个厂为了赶订单,把砂轮转速从1800转/分硬拉到2400转/分,一整批钛合金结构件全废了,损失快20万。 真的。 ❗ 砂轮修整不是越勤越好。有人觉得修整完的砂轮切削刃锋利,加工质量就好,其实修整太频繁,砂轮的磨粒还没进入稳定切削阶段,反而会导致表面粗糙度波动,甚至在零件表面留下规则的螺旋纹。一般来说,修整间隔根据砂轮的磨损量定就行,别为了追求“锋利”天天修。 💡 买磨床的时候一定要跟厂家谈好数据权限。现在很多进口设备的系统是锁死的,你想导出历史加工参数做工艺优化,根本导不出来,等你想调整工艺的时候,连之前的加工记录都拿不到,纯纯当冤大头。 说真的,我见过太多工厂,砸几百万上进口磨床,结果连最基本的磨削液浓度都不天天测——浓度低了冷却效果不够,浓度高了粘在砂轮上容易造成堵塞,这点小事,就能让良品率掉好几个百分点。 磨削加工从来不是什么高深的“黑科技”,就是把每一个小细节抠到位的活儿。你对工艺上的细节多上点心,它给你的回报就越实在。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工里没人明说的坑:从精密车间现场摸出来的实操经验 https://www.dachanpin.com/a/tg/71298.html

