为什么越来越多的厂开始把热切割的订单往水刀这边挪?
很多人对水刀的印象还停留在“切厚石材的笨家伙”,觉得它速度慢、能耗高,不如激光、等离子好用。 真不是。 尤其是碰到热影响区要求卡到0.05mm以内的订单——比如航空内饰的碳纤维板、新能源电池的铜箔连接片、遇高温就变形的亚克力展示架,你用激光切完边部有碳化层,用等离子切完工件翘曲两三个丝,客户直接整批退货的损失,够付半年的水刀电费。 现在的水刀早就不是十几年前那种低压、切不动硬材料的老古董了。配60000psi的超高压增压系统,哪怕是100mm厚的钛合金板,也能一刀切开,而且切的时候全程是冷态,没有热变形、没有碳化层、更不会产生有毒的切割烟气。
水刀切割最容易被忽略的3个成本坑
很多厂买水刀之前算成本,只盯着主机报价算,最后踩了坑才发现,真正的成本从来不是买设备的那笔钱。 ✅ 第一个坑:别只看主机报价,算全生命周期成本。 我见过有家厂买设备的时候跟销售砍了20万的价,结果选了杂牌的增压泵,三个月换一次高压密封件,每次换件要停机2天,算下来损失的订单钱,够买半台一线品牌的正经设备了。高压密封件、喷嘴、砂管这些易损件,一年的开销能占到设备总价的15%,买之前一定要把后期的耗材、维修成本算清楚。 💡 第二个坑:磨料回收别瞎跟风。 之前有个厂的技术总监跟我吹,说他们装了一套磨料回收系统,一年能省20万磨料钱。结果去现场一看,回收的磨料里混了太多切下来的金属碎屑,切出来的工件表面划痕多到客户连续退了三批货,最后还是换回了全新的80目石榴石,之前装回收系统的十几万全打了水漂。说真的,不是所有场景都适合上磨料回收,薄料、高精度订单真没必要凑这个热闹。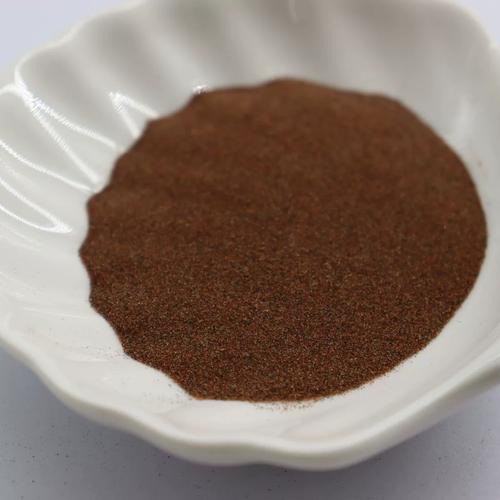
2024年水刀切割的新玩法,别再拿它当“厚料专用机”了
以前大家觉得水刀只能切金属、石材这种硬东西,现在真不是。 我上次看到一台小型台式水刀给蛋糕店切翻糖块的时候,人都看傻了。 没有高温就不会烤化糖霜,切出来的边缘连糖霜上的手绘纹路都不会塌,以前师傅手工切要10分钟的异形块,水刀30秒就搞定,精度还比人手稳。现在还有很多厂用水刀切食品厂的聚氨酯输送带、广告行业的灯箱亚克力、建筑工地上的泡沫混凝土保温板——这些材料用别的切割方式要么粘刀,要么有刺鼻的异味,水刀切完连味道都没有。 哦对,现在新上的五轴水刀,已经不是以前只能切垂直面的老款了,能直接在板材上切出带角度的焊接坡口,直接把原来单独的坡口加工工序省了。 不过话说回来,水刀也不是万能的。 你要是批量切1mm以下的不锈钢薄板,追求一分钟切两米的效率,那真别选水刀。它的走刀速度最快也就每分钟十几米,跟激光比确实慢一截。那种薄款钣金件的批量订单,还是激光的效率高。 上周那个车间主任跟我说,以前他们觉得水刀是个买了就落灰的冷门设备,现在用了三个月,算下来光省的二次加工费,已经把设备首付的钱赚回来了。 哪有什么万能的切割设备。 找对自己的订单匹配度,比听厂商吹得天花乱坠有用多了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割到底能不能替代激光?2024年车间实测的3个真实结论 https://www.dachanpin.com/a/tg/71302.html