上周跑苏州的新能源电芯厂,刚进门就碰到设备部的张工蹲在地上抽烟。地上还散着半盒报废的极片——前一天卷绕机和入料机械手的联动逻辑出了问题,0.2秒的时序偏差,撞歪了价值12万的卷绕头,停了11个小时,光直接损失就快40万。
这事儿真的不是设备坏了。
为什么90%的产线故障,根本不是设备坏了?
很多人对工业联动控制的认知,还停留在“两个设备接根线,A启动B跟着转”的阶段。真的错得离谱。
张工他们厂之前的联动逻辑,就是硬接线的IO信号互通:卷绕机达到预设张力阈值,就给机械手发个送料信号,中间留0.3秒的固定延时。之前用的极片厚度公差小,这套逻辑凑合用了两年。上个月换了新的供应商来料,厚度公差波动到0.03mm,那0.3秒的固定延时根本适配不了,要么送料快了堆料拉断箔材,要么慢了让卷绕机空转。那天当班的操作工嫌调参数麻烦,直接把延时参数拧回了老值,就出了撞机的事儿。
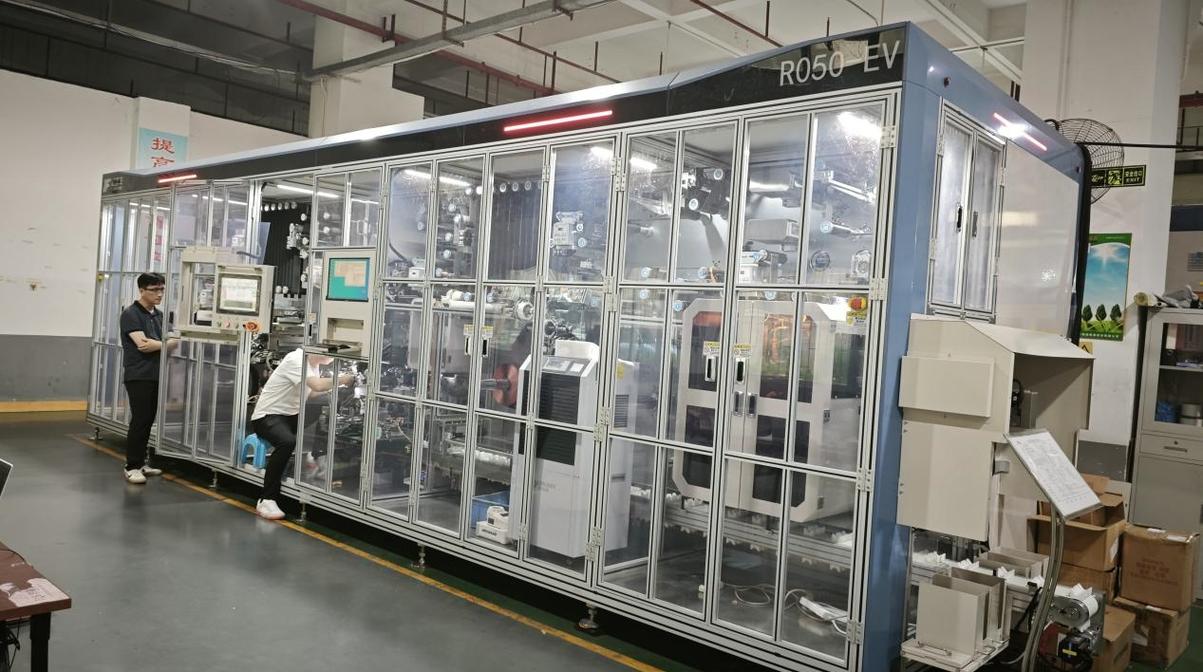
别觉得这是个例。我跑过的近百家离散制造工厂里,至少7成的非计划停机,根源都是联动逻辑的适配性差——要么是硬接线的固定参数跟不上生产工况的变化,要么是异常联锁的逻辑太粗糙,出点小问题就整条线急停。
问:我们厂已经全用西门子PLC了,还要单独做工业联动控制优化吗?
答:别拿硬接线的IO信号互通当联动。举个最实在的例子,你用PLC写的逻辑是“卷绕机达到设定张力,就给机械手发信号送料”——但卷绕机的张力波动是实时的,硬逻辑只会卡固定阈值,遇到来料厚度公差超0.02mm的时候,要么送料快了堆料,要么慢了拉断箔材。真正的联动控制是要把设备的实时运行数据、来料检测数据、甚至上游仓储的AGV调度数据全打通,不是单靠PLC的IO点就能搞定的。
别被“全链路联动”忽悠,先搞定这3个核心节点
很多供应商上来就给你推几十万的全链路联动改造,把所有系统全打通。真的没必要。小厂的预算有限,先把三个核心节点做扎实,就能解决80%的联动问题:
✅ 动态时序对齐:别再用固定延时的触发逻辑。装个低成本的边缘采集盒,每10ms采一次上下游设备的实时运行状态,自动调整联动触发的时机。我见过3C组装线用这个方法之后,贴装精度的波动直接降了60%,根本不需要额外换高精度设备。
❗ 分级联锁逻辑:别一出异常就按急停。之前接触的休闲食品包装线,之前只要称重工位发现缺袋,就整条线急停,每次停线要重新整理前面堆的几十包产品,光这个每个月就要损失近2万。后来改了联动逻辑:称重工位发现缺袋,就给后面的喷码工位发信号跳过那个位置的喷码,同时把剔除机构的触发时机提前1.2秒,把不合格的包直接踢出去,前面的输送线、包装机根本不用停。
💡 跨系统参数同步:把联动逻辑和MES的工单数据打通,换型的时候自动把对应产品的工艺参数同步到所有关联设备,不用操作工拿着笔记本逐台调参数。
问:我们厂是多品种小批量的柔性产线,联动控制能帮我们省多少换型时间?
答:我上个月给东莞一家做消费电子结构件的厂算过账,之前换一个产品型号,3个班组的操作工要花4个半小时,逐台设备调参数、试跑、测精度。做完联动改造之后,换型的时候系统自动从MES拉对应的工艺参数包,所有设备的联动逻辑同步切换,从工单下达到整线跑稳,只需要38分钟。算下来一年省的人工、减少的待料时间,光这一项就赚回改造钱的2.3倍。
现在的工业联动控制,早就不是十年前的样子了
别信那些虚头巴脑的概念。
去年接触的上汽某新能源整车焊装线,之前的联动逻辑是十年前写的硬固定值,遇到不同批次的冲压件,因为形位公差的微小差异,焊装机器人经常要反复调整位置,一次焊接的合格率只有92%。现在他们的联动控制,是把工位上的3D视觉检测数据和机器人的运动路径、输送线的运行速度全打通:每来一个冲压件,视觉先测形位偏差,自动调整机器人的焊接姿态,同时微调输送线的前进速度,整个过程不需要人介入,现在焊装的一次合格率已经升到了99.2%。
说个扎心的事儿:我见过太多厂花了大价钱做所谓的“智慧工厂”,钱全砸在能放宣传片的大屏上,核心的联动逻辑还是十年前的硬接线,产线该停还是停,该慢还是慢。
真的没必要。现在很多开源的边缘网关,配合成熟的联动控制软件,小厂花几万块就能把核心的几个联动节点改了,根本没必要花那个冤枉钱。
上次跟张工通电话,他说已经把厂里面那几个老设备的硬接线逻辑换了,上周换极片供应商的时候,系统自动调整了送料的延时参数,没有出一次故障。
毕竟,产线多跑一分钟,就多赚一分钟的钱。
真的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业联动控制:从产线停机0.1秒开始的降本真相 https://www.dachanpin.com/a/tg/71533.html