上个月在江苏某汽车零部件厂蹲了三天,看着他们花大几百万上的传统固定参数PID控制系统,换个批次的铝材就出批量毛刺,报废率直接飙到12%——换以前我可能会劝他们换更贵的传感器,那次我直接提了工业自适应控制的改造方案,三个月后回去看,报废率压到0.7%。
为什么传统控制系统撑不住现在的多品种小批量产线?
以前制造业的产线逻辑很简单:大批量、单一品种、材料批次稳定,把PID参数调好锁死,只要设备不坏,就能连续跑几个月不出问题。但现在谁还敢这么干?客户的订单拆得越来越碎,今天切6061铝,明天切304不锈钢,后天还要切碳纤维复合材料。就算是同一种材料,不同供应商的硬度差能到15%,刀具磨损的速率每个批次都不一样,甚至车间早上开空调和下午稳定温度的环境差,都会影响加工精度。
💡 很多人以为自适应控制是啥高大上的黑科技,其实本质就是让系统别“死脑筋”——别抱着三个月前调好的参数硬扛所有变化,跟着实际工况实时调整就行。
我们碰到过太多被传统系统坑惨的工厂:为了保证精度,专门配了三个老技师轮班守在机床旁边,换个材料就要花两三天调参数,调不好就出一堆废品。说白了,传统系统的所有参数都是基于“理想工况”设的,可现实里根本没有那么多理想工况。
问:上工业自适应控制是不是必须把现有产线的伺服、数控系统全换掉?
答:根本不是。我们去年给苏州一家做精密结构件的小厂做改造,他们的机床还是2018年的国产系统,没换任何硬件,只是在原有PLC的通讯端口上接了边缘计算盒子,把主轴电流、刀具磨损量、材料硬度的抽检数据实时喂给自适应模型,每10毫秒调整一次进给速度和切削深度,改造单台成本才不到设备原值的8%,半年就从减少的报废件里赚回来了。很多集成商一上来就给你报换全套硬件的方案,说白了就是想多赚点设备差价,根本不考虑中小企业的实际承受能力。
工业自适应控制的核心逻辑,根本不是“全自动”
每次跟厂商聊自适应控制,总能听到一堆吹得天花乱坠的说法:什么“无人值守”“零人工干预”“全自动最优”。❗ 真要是信了这些话,你大概率会踩坑。
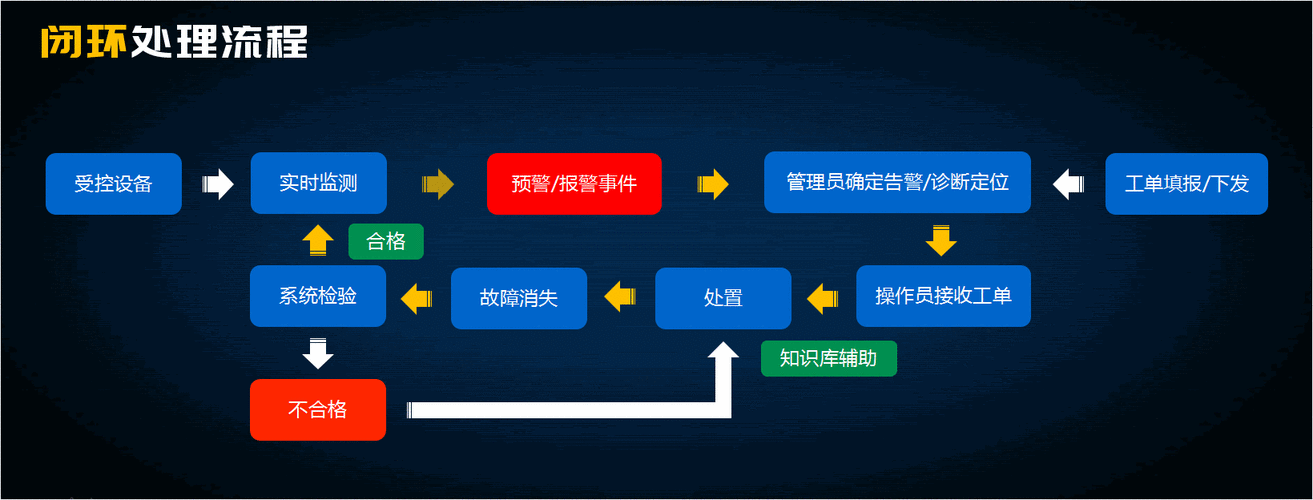
真正能落地的工业自适应控制,核心是三个动态闭环:第一是实时感知,不是等出了废品才在终检环节发现问题,是在加工过程中就盯着主轴负载、振动信号、温度变化;第二是参数自校正,比如发现主轴负载突然上去了,说明刀具磨损到阈值了,或者材料硬度比之前高,系统自动把进给速度往下调3%,而不是硬扛着切到崩刀;第三是经验自迭代,比如这个车间过去半年切同一种材料的最优参数,系统会自己存下来,下次换同批次材料的时候直接调用,不用工程师蹲在旁边调三天参数。
去年碰到个做消费电子结构件的客户,之前被某系统集成商坑了,花了二十多万上了一套“自适应控制系统”,结果啥用没有——为啥?因为那个系统根本没有实时的负载采集,只是把之前调好的参数存在表里,换材料的时候人工点一下切换,这也算自适应?纯纯的智商税。
问:工业自适应控制和现在常说的预测性维护是一回事吗?
答:差得远。预测性维护是盯着设备的健康状态,告诉你“这根主轴还有500小时寿命,该换轴承了”,本质是事后兜底的逻辑;工业自适应控制是在每一次加工的毫秒级周期里,动态调整控制参数,让设备在当前的材料、当前的刀具状态、当前的环境下,始终跑在最优的工作点上——它不是等设备坏了才反应,是从加工开始的第一毫秒就主动适配,甚至能把本来会导致崩刀、报废的工况,拉回正常的加工区间。举个最直观的例子:预测性维护是你开车快没油了提醒你去加油,自适应控制是你在山路上开的时候,系统根据坡度、路面摩擦力自动调整动力输出和刹车力度,让你开得又快又稳,还不费轮胎。
现在落地最容易踩的三个坑,我们帮你踩过了
这两年大大小小做了快四十个工业自适应控制的落地项目,踩过的坑能装半卡车,把最容易踩的三个点列出来,给大家提个醒:
✅ 第一个坑:数据采样频率不够。很多人以为接个传感器每分钟采一次数就行,错。切削过程的负载波动是毫秒级的,如果你采样频率低于100Hz,等你发现参数不对的时候,已经切出好几个废品了。我们之前给一个客户做初版方案的时候,一开始采样频率设的是50Hz,测试的时候还是有毛刺,后来提到200Hz的实时采样频率,直接就稳了——别舍不得那点通讯带宽的成本,这点钱跟废品比真的不算啥。
✅ 第二个坑:把模型搞成黑箱。很多厂商的自适应模型是拿一堆公开数据集训出来的,根本不结合你自己车间的实际工况,比如同样是铣铝,你家的铝是带高硅含量的,跟公开数据集里的纯铝的切削特性差远了,模型再准也没用。正确的做法是,模型上线前先拿你自己产线3个月的历史加工数据做微调,让系统先“认识”你家的材料、你家的刀具、你家车间的温度波动,别上来就吹模型准确率99%,脱离你自己的工况的准确率,全是假的。
✅ 第三个坑:不给系统留开放的人工干预接口。有次去个客户那,他们的自适应系统是封闭的,一旦参数调整到超出安全阈值,根本不让人手动干预,上次碰到个材料批次异常,系统硬着头皮切,直接把整把硬质合金刀干崩了,换一把刀就八千多,心疼死。所以好的工业自适应控制,一定是给操作员留了权限的——系统可以自动调参数,但是调整范围、安全阈值,必须是车间的老技师可以随时改的,别把系统搞成高高在上的老爷,毕竟最懂产线的,永远是天天在车间摸设备的人,不是远程坐在办公室里写代码的工程师。
说真的,这几年跑了上百个制造车间,最深的感受就是:大家现在都在说智能制造,但是根本不需要一上来就搞那种动辄几个亿的无人工厂。工业自适应控制这种东西,本质是给现有产线装个会思考的脑子,不用大拆大建,花小钱就能把良率提上去,把人从反复调参数的破事里解放出来。
上周那个江苏的汽车零部件厂的师傅给我发消息,说现在换个新材料,以前要调两天参数,现在系统自己跑半小时就稳了,他每天下班能提前俩小时接孩子。
这就够了。
技术好不好,从来不是看PPT上的概念有多炫,是看车间里的人能不能真的轻松点,能不能少出点废品,多赚点钱。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再把工业自适应控制当噱头:从产线实测看真正的落地逻辑 https://www.dachanpin.com/a/tg/71535.html