别再靠老师傅摸参数了:工业最优化控制落地的3个真实坑

去年深秋去江苏一家做特种高温合金的工厂,车间里的老钳工蹲在熔炼炉边,手里攥着磨得起毛的笔记本,一笔一笔记下实时炉温。那天我站在旁边看了20分钟,他记的数值和现场传感器的偏差,最大到了±17℃。后来跟厂长聊,才知道光因为炉温波动导致的整炉报废,一年要亏两百多万。 很多人一提到工业最优化控制,第一反应是高大上的AI、复杂的算法模型,其实真不是。

别把工业最优化控制当成“买个软件”

我见过太多企业的决策者,把工业最优化控制等同于“买一套智能系统”——签完合同付完款,等着系统上线就能自动降本增效。结果呢?去年接触的一家汽车零部件加工厂,前后花了80万采购了标称“AI驱动的参数优化平台”,上线3个月就被彻底闲置。 问题出在哪?现场的压力传感器校准周期超了3个月,测出来的数值比实际值高8%;PLC到服务器的数据传输延迟稳定在2秒以上;历史生产数据里,近20%的批次因为停机检修存在记录缺失。就这种数据基础,你就算把全球最顶尖的优化算法搬过来,算出来的结果能靠谱才怪。
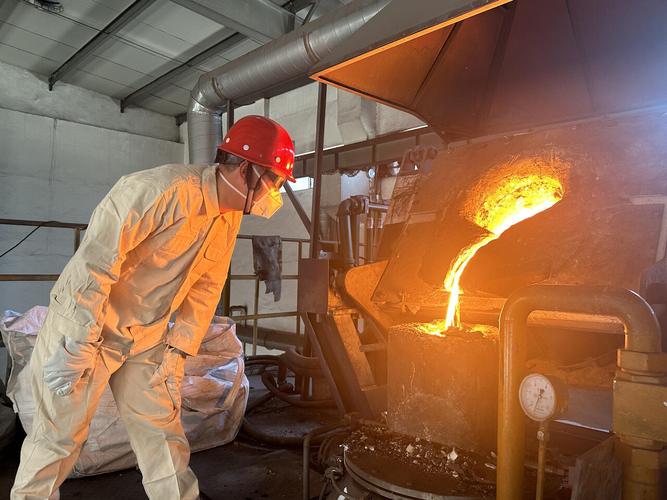
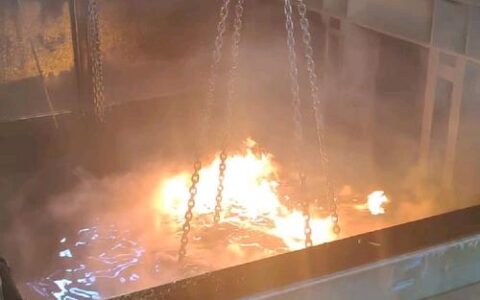
特种合金熔炼车间人工抄录炉温现场
特种合金熔炼车间人工抄录炉温现场
问:我们厂已经上了PLC和DCS系统,是不是直接就能跑工业最优化控制的算法? 答:真不是。先把数据链路的基础打牢——传感器精度够不够、传输延迟是不是压在100毫秒以内、历史数据有没有补全关键缺失值,这些事没做完,谈优化都是空中楼阁。我见过最夸张的项目,算法团队花了3个月调模型,最后才发现现场的流量传感器装反了,出来的所有优化结果全是错的。

真正能落地的优化,从来不是追求“理论最优值”

很多从互联网行业转过来做工业优化的团队,上来就追求把单位能耗、生产效率压到教科书里的理论极限,根本不管现场的实际约束。 说出来你都不信,我见过最离谱的优化项目,最后算出来的最优解,是让生产线每天停2小时等设备降温——因为模型只算了连续生产的能耗最低值,完全没考虑耐火材料、设备密封件的损耗速度,算下来省的电费还不够换零件的钱。 这哪是优化。 这是折腾。 现在真正能在工厂里扎下根的工业最优化控制,根本不追求死卡一个完美的理论值,而是找动态最优区间。比如宁德时代的电芯涂布工序,最早的优化方案是卡着涂布速度的最大值跑,看似效率拉满,实际因为浆料粘度的实时波动、车间温湿度的细微变化,经常出现涂布厚度不均的问题。后来调整了优化逻辑,结合实时采集的浆料粘度、环境参数,把涂布速度控制在最优区间内,最后良率提了2.3个百分点,核心设备的磨损率还降了17%。
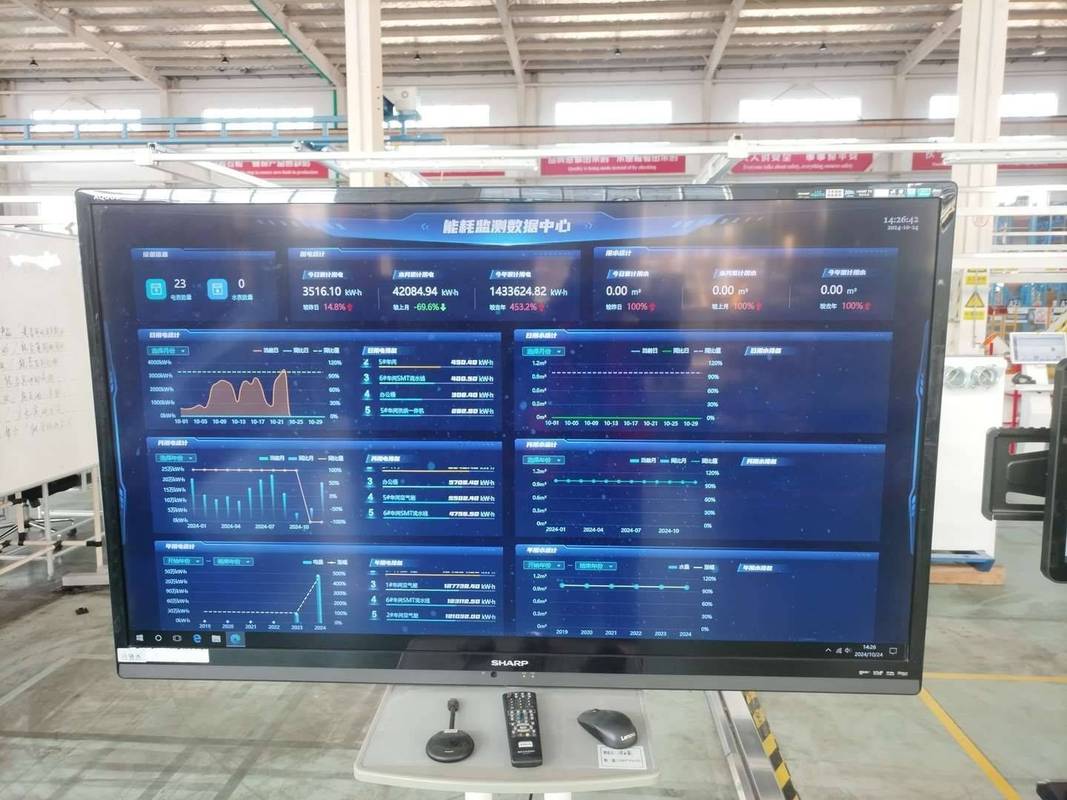
锂电电芯涂布工序实时参数监控大屏
锂电电芯涂布工序实时参数监控大屏
问:做工业最优化控制,是不是必须要招一堆名校博士来做算法? 答:别被概念忽悠瘸了。我接触过的落地效果最好的几个项目,核心团队就2个有5年以上现场经验的工艺工程师,加1个懂机器学习的开发,根本没有什么顶着博士头衔的算法专家。反而那些堆了七八个博士的项目,最后因为听不懂车间里的实际约束,做出来的模型在实验室跑的贼溜,一到现场就水土不服——毕竟你连“换模的时候不能突然把压力拉满”这种操作常识都不知道,再牛的算法有啥用?

现在的工业最优化控制,已经不是“大工厂专属”了

前几年大家对工业最优化控制的印象,都是年产值几十亿的大厂才玩得起的高端项目,动辄几百万的投入,还要专门配个运维团队。现在完全不一样了。 轻量化的边缘计算盒子,直接接在现有PLC的对外接口上,不用改动原来的控制系统,3天就能把基础的优化模型跑起来,整体成本也就之前大型项目的1/10。去年去浙江永康走访的一家做不锈钢保温杯的小厂,全厂也就200多号人,装了一套这种轻量化优化模块,把冲压工序的压力参数结合板材厚度的实时波动做动态调整,光原材料损耗就降了12%,两个多月就把设备投入收回来了。 💡 给所有想尝试优化的工厂提个醒:别一上来就想着搞全流程的大优化,先挑一个浪费最严重、数据基础最好的工序做试点,跑通了算清楚收益再逐步扩展,比你上来就全车间铺系统靠谱100倍。 ❗ 还有个容易踩的坑:优化模型上线之后,必须留至少3个月的磨合期,每周抽1小时跟现场的操作员、工艺员开个短会,把遇到的特殊工况——比如换了新批次的原材料、设备刚做完保养的状态——补到模型的训练集里,别指望一开始就能做出完美的模型。 之前在那家保温杯厂,有个干了20年的冲压班老班长,一开始抵触得不行,说“我摸了半辈子的压力参数,还要个电脑教我做事?”结果用了一周,发现系统推荐的参数做出来的产品,报废率比他自己调的低5%,现在逢人就夸这个系统好用,还主动给其他班组的人讲怎么用系统的推荐参数。 说到底,工业最优化控制从来不是什么飘在天上的黑科技。它就是帮车间里的人少出点废品,少熬点夜,少因为参数调错被扣绩效的工具而已。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再靠老师傅摸参数了:工业最优化控制落地的3个真实坑 https://www.dachanpin.com/a/tg/71541.html
赞 (0)
工业约束控制:从产线停机到精度爬坡的硬核落地逻辑
上一篇 1天前
从单机到产线:工业协同控制的落地路径与避坑指南
下一篇 1天前

相关推荐

  • 工业智能助手:给制造工厂降本提效的真家伙不是噱头

    我上个月跑了珠三角三家中小五金加工厂,好家伙,原来半年前还在愁招熟练编程工的老板,现在居然坐在办公室喝茶。问了才知道,用上工业智能助手了。原来招人开一万五月薪都留不住的活,现在新人跟着助手干,比老工匠出错还少。 别被“智能”两个字吓退,中小厂也用得起 之前圈子里聊起工业智能,十个老板有八个摇头,觉得那是头部大厂砸几个亿玩的东西,我们小本生意哪碰得起。说实话,…

    投稿 2026-09-13
  • ISO2000:藏在日常工作里的 “效率密码”

    提起 ISO 体系,不少人第一反应是 “一堆复杂的文件”“企业要应付的审核”,但 ISO2000 其实和咱们日常工作贴得特别近。它全名叫 ISO/IEC 20000,是信息技术服务管理体系的国际标准,简单说就是帮组织把 IT 服务管得更明白、更顺畅的 “操作指南”。不管是公司里的电脑维修、网络维护,还是 APP 后台的服务器保障,只要涉及 IT 服务,这套标…

    2025-09-16
  • 热处理这行,越干越怕——那些年我踩过的坑和捡到的宝

    做热处理快二十年了。说实话,越来越觉得这玩意儿像走钢丝。前几天一炉子Cr12MoV,油淬下去,嘎嘣脆,全裂了。你说气不气?💢 排查半天,问题出在淬火油上——用了三年的油,酸值超标,冷却特性早变了。可谁天天测油呢?都是出事了再后悔。 热处理不是烧红了扔水里那么简单。温度、时间、冷却速度、气氛……一个细节差几秒,产品就废。而且废得让你心疼:材料钱、机加工钱、人工…

    2026-06-25
  • 窗台那盆未开花的蓝星花

    林小满第一次注意到那盆蓝星花时,它正蜷缩在花店角落的阴影里。叶片上沾着些细碎的泥土,花苞紧紧闭合着,像攥紧的小拳头。店主说这花喜阳,只要光照足够,用不了多久就能开出淡蓝色的星形花朵。她抱着花盆回家时,晚风正掠过街边的悬铃木,叶子沙沙响着,像谁在低声安慰。 出租屋的窗台朝东,每天清晨能接住第一缕阳光。林小满把蓝星花放在最显眼的位置,又特意买了喷壶,每天下班回来…

    2025-09-04
  • 云端之上:一场改变企业命运的技术革命

    张磊站在办公室的落地窗前,望着楼下川流不息的车流,眉头却始终紧锁。作为一家中型电商企业的技术总监,过去半个月里,他几乎每天都在处理服务器崩溃的问题 —— 每到促销活动高峰期,网站就会陷入瘫痪,客户投诉电话源源不断,老板的催促更是让他压力倍增。就在上个月,一场准备了三个月的 “618” 大促,因为服务器突然宕机,直接导致公司损失了近百万营收,这样的困境,让他开…

    2025-09-08

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息