为什么多数工厂的“约束控制”根本没摸到工业的真门槛
之前在珠三角的焊接车间见过更离谱的操作:系统设的焊接电流上限是180A,连续焊了三个厚板件就触发报警,操作员嫌每次弹窗要确认太耽误时间,直接把上限拉到300A。最后焊穿了三块铝板,连带烧坏了焊枪喷嘴,前后损失两万多,他还委屈——“不就是个报警提示吗,至于这么较真?” 多数工厂现在搞的所谓“约束”,本质上和“贴个警示牌说此处禁止吸烟”没区别。真要抽烟的人根本不会看,出了事再追责,纯纯的事后诸葛亮。
现在行业里跑通的工业约束控制,都抓哪几个核心节点
跑了二十多家落地了这套逻辑的工厂,发现能把良率拉到95%以上的,基本都死抓三个核心节点,没有花里胡哨的功能,全是解决实际问题的硬招: ✅ 第一节点:工艺参数的前置锁死 汽车零部件冲压工位是最早跑通这套逻辑的。之前的管控逻辑是“设个压力上限报警,超了就停”,现在是把模具的合模间隙、板材的屈服强度、压机的输出压力做绑定——你换了批次的板材没在系统里录入强度值,压机根本合不上模,别想着凭经验硬调。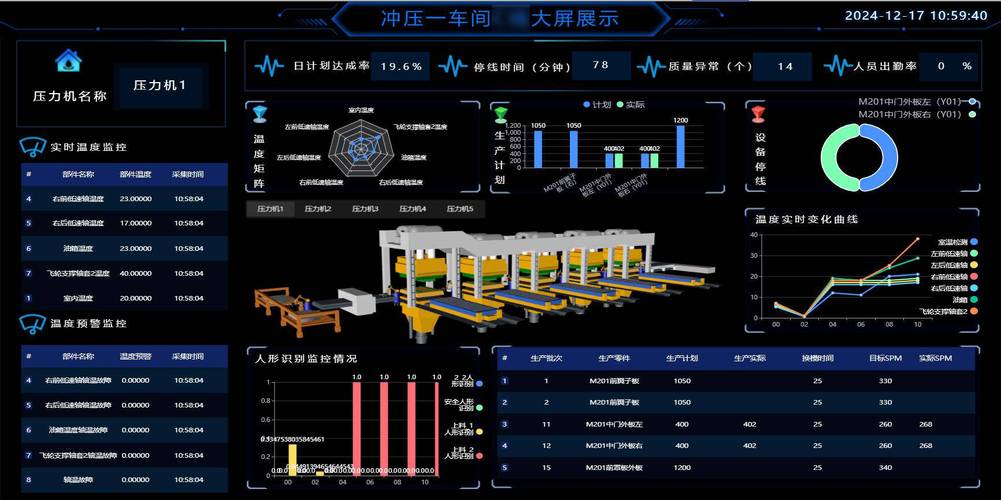
上工业约束控制最容易踩的三个坑
见过太多工厂砸了几百万上系统,最后用了三个月就全关了,本质上都是踩了几个完全可以避免的坑: ❗ 第一个坑:把所有参数都设成硬约束 很多厂刚开始上系统,把每个参数的阈值卡到最严,结果产线因为一点点参数波动就停,操作员怨声载道,最后干脆把系统全关了,回到老样子。见过最离谱的厂,把机床的进给速度约束设在比最优值还严10%的位置,跑了三天产线效率掉了20%,老板直接把项目砍了,转头说这东西没用。 ❗ 第二个坑:约束逻辑和实际工艺脱节 做系统的集成商根本没在现场待过,拿通用模板套,把“铸件浇铸温度”的约束设在1400度,结果人家厂的工艺就是要1450度,系统天天报警,最后操作员只能把报警全屏蔽,等于白做。 ❗ 第三个坑:只做设备端的约束,不做人的行为约束 系统把参数锁得再严,操作员拿个金属片挡着光栅,直接绕开安全防护,再好的约束也白搭。工业约束控制从来不是只对着设备做管控,是要把人、机、料、法、环的所有边界都嵌到系统里,没有死角。 说实话,工业约束控制从来不是什么高大上的黑科技。 它就是把你生产线上踩过的所有坑、交过的所有学费,变成系统里不让人再摔第二次的护栏。上周跟那个苏州厂的工艺主管吃饭,他说之前每个月要花20%的产能处理返工,现在下班到点就能走,不用天天守在产线等报废件。 这就够了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业约束控制:从产线停机到精度爬坡的硬核落地逻辑 https://www.dachanpin.com/a/tg/71540.html