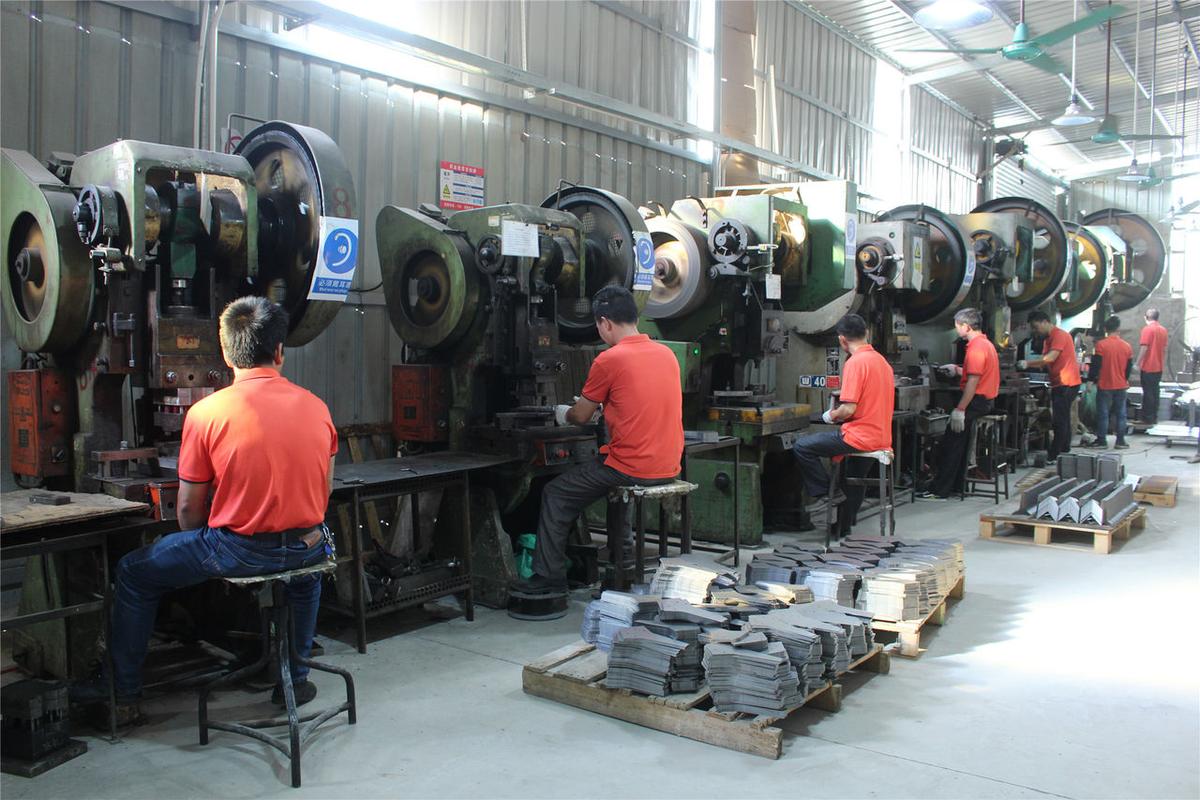
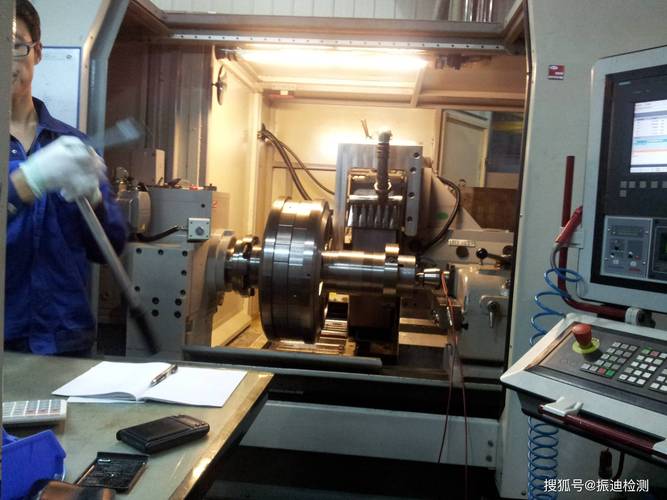
为什么90%的产线故障,根源都在最初的7天调试期
很多人对工业调试的认知,还停留在“设备到现场,插电拧螺丝,测个空载转速就算交差”的阶段。真不是。空载跑起来顺有什么用?真上了生产物料,上下游接驳线的IO信号对不上,夹具定位差0.2毫米,光电传感器触发延迟100毫秒,这些藏在细节里的问题,全是要在带载调试阶段一点点磨出来的。 现在太多设备厂的售后调试,核心逻辑是“保转不保好”——只要设备能不报警持续转,就算完成KPI,根本不管你实际生产的良率、节拍、设备长期运行的损耗。去年接的一个汽车焊装线项目,设备厂的调试员走完验收流程就撤场,我们第三方团队进场第一天,拿激光测距仪打了一圈焊枪轨迹,发现偏差足足有1.2毫米,打出来的焊点虚焊率快到18%。那条线一天的产能是1200台车身,算下来光虚焊返工的成本,一天就亏小十万。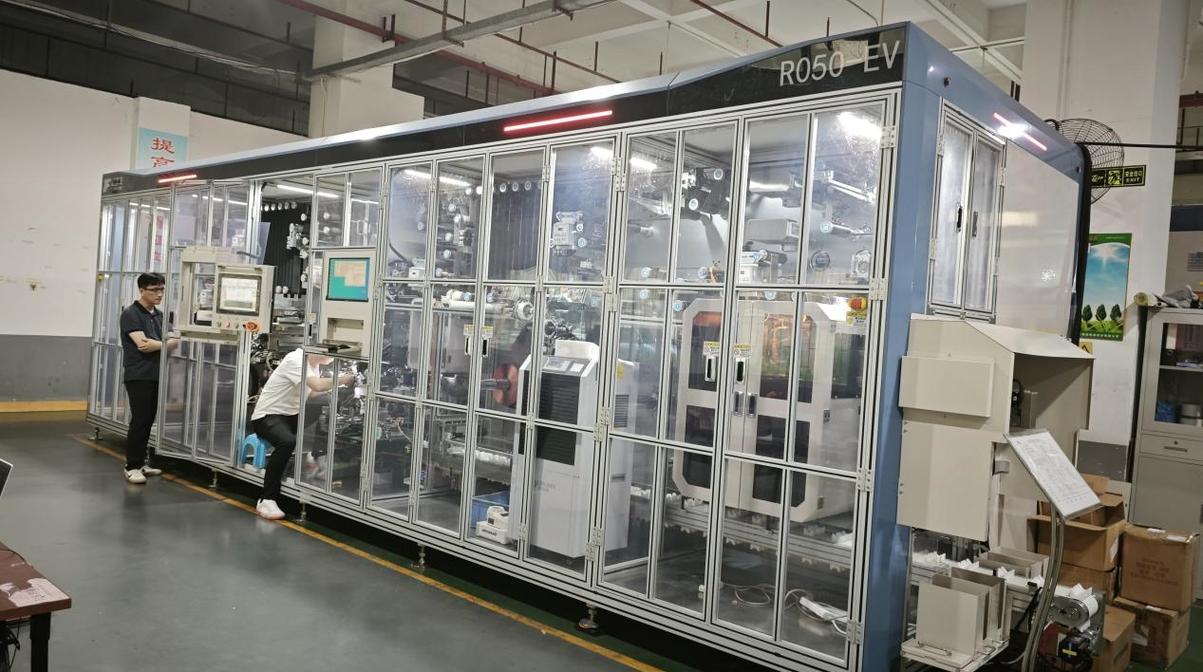
靠谱的工业调试服务,工作流根本不是按手册走流程
别觉得调试工程师就是对着设备手册拧旋钮、输参数。真有经验的团队进场,第一步根本不是碰设备,是先拉着生产、工艺、运维的人开两小时的会,把这条产线未来3个月要生产的所有产品型号、节拍要求、良率目标、甚至车间的电网波动范围全列出来。 之前做一条速冻食品包装线的项目,设备厂家的调试员把线速拉到了空载下的最大值——每分钟60包,看着特别厉害。我们进场之后先测了前端理料机的实际出料速度,发现理料端满负荷也只能供得上每分钟48包,硬拉60包的速度,结果就是接驳处卡包率冲到12%,传送带空转占了近三分之一的时间。最后我们把线速降到48包,把卡包率压到0.3%,算下来每天的有效产出,比硬开高速的时候反而多了20%。 调伺服的时候也一样,不是把增益拉到最大让响应越快越好。增益拉太高,机械臂动起来是快,但是运行半年导轨就会因为刚性冲击磨出凹痕,后期的维修成本够你当初少调好几轮的。还有传感器的位置,焊接工位的弧光、包装车间的粉尘、冲压车间的震动,这些现场环境带来的干扰,哪条手册上会写得明明白白?
现在的工业调试服务,早就不是“坏了再修”的事后救火
以前大家对调试的认知,就是设备装完了,转不起来了,找个人来救场。这两年不一样了,尤其是锂电、光伏、汽车零部件的新产线建设,从设备进场到要求量产的周期,被压到了四五年前的一半。你要是还等设备出故障了再临时找调试团队,光耽误的工期成本,都够付三次全额的调试费。 去年给一个光伏硅片切割的新厂做服务,我们在设备还在物流运输的阶段就提前进场了,提前把车间的电网容量、压缩空气压力、设备安装位的接地电阻全测了一遍,甚至把后续要用的切割液浓度、金刚线的张力参数提前做了预存。等设备到货开始安装的时候,别的配套团队还在找电源接口、核对安装图纸,我们已经把核心参数下载到PLC里了。整整比客户最初的计划提前了4天完成量产爬坡,老板当时直接给整个团队塞了两万块的红包。 说真的,做工业的人都懂,新产线早一天量产,意味着什么。 ❗ 最烦那种把工业调试服务当成“额外成本”的老板。上个月碰到个做五金连续冲压的厂,新上了一条12工位的冲压线,舍不得花3万找专业团队调试,找了两个厂里的机修工捣鼓了半个月,结果送料步距偏差0.3毫米,一个月下来冲坏的模具配件就花了12万,还因为耽误了给汽配客户的交付期,赔了8万的违约金。 图啥啊? 💡 给所有准备上新产线的朋友提个醒:跟设备供应商谈合同的时候,一定要把带载连续运行72小时的良率指标写进正式的验收条款里,别光签“设备运行正常”这种模糊到没边的话。什么叫正常?空转不报警叫正常?还是能稳定出合格产品叫正常?这里面的坑,踩过的人都懂。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别等产线停转亏大钱:被严重低估的工业调试服务到底值在哪 https://www.dachanpin.com/a/tg/71572.html