上周跑江苏某新能源汽车压铸件厂,刚进车间就撞见王主任蹲在废料堆边抽烟。
脚边堆了37件刚下线就判废的电机壳。
“模温传感器上周就跳报警,我们以为是接触不良,拆了擦了装回去,谁知道是探头漂移了0.8度,整批压出来的件内部气孔率全超差。”他弹烟灰的手都在抖。
8万多的铝液,半小时就全成了废铁。
这种事我跑了12年制造现场,见得太多了。
这么多年见下来,90%的工厂所谓的”质量管控”,本质上都是在做”事后挑拣”:首件检看尺寸对不对,巡检隔一小时抽几个件测一下,等全工序走完了再上终检,把不合格的挑出来报废。
听着好像很规范。
但架不住一个核心问题——等你发现不合格的时候,料已经熔了、刀已经磨了、机台时间已经耗了,就算把废品挑出来,损失也已经实打实落在账上了。
我见过不少厂上了所谓的SPC控制系统,每天生成一堆漂亮的控制图,等看到数据飘出控制限的时候,中间早就攒了十几件超差的零件。更有甚者,等三坐标把零件的检测结果传回来,机台都已经换班转下一批了。
问:我们厂已经上了SPC系统,也配了三坐标、X光探伤,算不算已经做到预测性质量控制了?
答:差得远。SPC本质还是”事后统计”,是等你已经产生了测量数据,才回头看有没有异常——就像你考完试才对答案,知道哪题错了,但卷子已经交了。真正的预测性质量控制,是你刚提笔写第一行,就知道这题大概率要错,提前给你递个橡皮。
别被服务商的PPT忽悠瘸了。
很多人一提到预测性质量控制,就觉得得搭个几百亿参数的大模型,得拉博士团队驻场半年,得把全车间的所有数据都传到云端才能搞。
实际上根本不是。
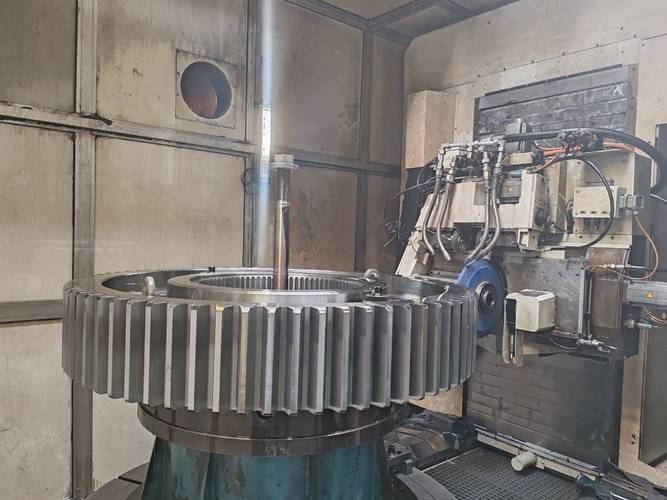
去年帮浙江某精密齿轮厂做的项目,之前他们的磨齿工序经常出齿形偏差超差的问题,每次都是磨完上检测仪才发现,一件高精度汽车齿轮的加工费就快200块,废了心疼。后来我们把磨齿机的主轴电流、砂轮进给量、冷却液压力、车间环境温度四个日常没人在意的过程参数,跟过去半年的齿形检测结果做关联,发现只要主轴电流在1200转区间波动超过15mA,后续磨出来的齿形超差概率直接到87%。
根本不用等磨完检测,机台一捕捉到这个电流波动,马上就给操作工弹提示:”现在该修整砂轮了,别硬干!”
就这么简单的逻辑,帮他们把磨齿工序的废品率降了60%。
问:我们厂没有专业的算法工程师,是不是根本玩不转预测性质量控制?
答:真不是。现在很多工业级的低代码建模工具,根本不用你写复杂的代码。就拿刚才说的齿轮厂的例子,他们的设备班长自己花了3天时间,把过去半年的机台参数、质量检测数据导进去,点了一下”特征关联”按钮,系统直接就把影响齿形精度的核心因素列出来了——哪需要什么算法专家?很多时候大家被服务商忽悠怕了,觉得这东西必须要博士团队驻场才能搞,实际上90%的车间质量问题,靠设备和质量数据的强关联就能解决,根本不需要搞什么通用大模型。
💡 别一开始就追求覆盖全车间所有工序,先从废品率最高、单件价值最贵的那个工序切进去。比如压铸厂就先搞压铸工序的缺陷预测,机加工厂就先搞高精度磨削工序的尺寸偏差预测,见效了再慢慢扩。很多厂一上来就要做全链路的质量管控,光数据打通就折腾半年,最后钱花了,效果没看到,老板直接拍板停项目。
我见过最离谱的一个项目,某汽车零部件厂花了200万上所谓的预测性质量控制系统,结果系统报警的时候,零件已经加工完3个小时了。
为什么?
因为他们把系统的数据源接在了终检的测量仪上。
等测量仪把超差的数据传到系统,系统再算个概率说”这个批次可能有问题”——这不纯纯脱裤子放屁吗?你都已经量完了,知道有问题了,还需要你预测?
,不是事后的检测结果。比如你要预测车削的尺寸会不会超差,你得采刀具的磨损量、主轴的热伸长、进给的伺服偏差,这些都是在加工过程中实时在跳的数,不是等零件卡到三坐标上测完了,再回头算会不会超差。
❗ 别信那些服务商吹的”用大模型预测所有质量问题”的鬼话。车间里的参数是有明确物理因果的——刀具磨了,尺寸肯定飘;模温高了,气孔肯定多。这些东西靠长期的现场数据关联就能摸得准,根本不需要什么千亿参数大模型,花那冤枉钱干啥?
现在新能源汽车电池厂已经把这套逻辑玩得很透了。之前极片涂布的厚度偏差超差,都是等涂布完了上测厚仪才发现,一超差就是几十米的极片废掉,每米极片成本就好几百。现在他们把涂布头的压力、浆料的粘度、烘箱的温区曲线跟测厚数据打通,只要发现浆料粘度有往下掉的趋势,马上就提示补浆料,根本不等厚度飘了再停线。去年跟宁德时代的一个供应链朋友聊,他们上了这套系统之后,涂布工序的废品率直接从1.2%降到了0.3%,一年省下来的钱就有两千多万。
很多人觉得上预测性质量控制就得砸钱换最贵的传感器,其实根本不是。很多老机台上本来就有传感器,只是之前没人把这些数导出来用而已——比如老的数控车床,系统里本来就存着主轴的负载、进给的偏差,只是之前这些数据只有设备维修的人会看,质量部门根本没打通这个数据接口。就这点事,花个几千块钱买个数据采集网关,把数导出来,就能开始建关联模型,根本不用动几十万的大投入。
真的没那么玄乎。
你天天在车间转,都能摸出规律——比如刀具磨到多少件的时候,尺寸肯定会飘;夏天车间温度高多少的时候,加工出来的零件会缩多少。
预测性质量控制,就是把你脑子里那点靠经验摸出来的规律,变成系统能实时判断的规则而已。
就这点事。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:把废品拦在机床主轴转起来之前 https://www.dachanpin.com/a/tg/71659.html