真不是。
现在的精密铸造工艺,差个0.1mm的型壳厚度、晚个2分钟开壳的温度,整批件的报废率能从2%跳到17%,根本不是靠老师傅拍脑袋就能搞定的事。
被高估的”经验主义”:那些一线常踩的工艺坑
好多老厂现在还靠师傅的手感调涂料粘度,夏天梅雨季的时候,空气湿度飙到80%以上,涂料的粘结强度掉得快,型壳裂得东一块西一块。之前有个厂因为这个,整批的涡轮叶片浇出来全是飞边,返工返了半个月,亏了小二十万。
谁懂啊,这种亏真的吃一次记一辈子。
之前有人说,不就是湿度大点吗,烘房温度调高两度不就完了?
错。
烘房温度调太高,型壳表层的水分蒸发太快,内部的水汽排不出来,浇钢水的时候直接鼓泡,出来的件表面全是坑,比裂壳还难修。
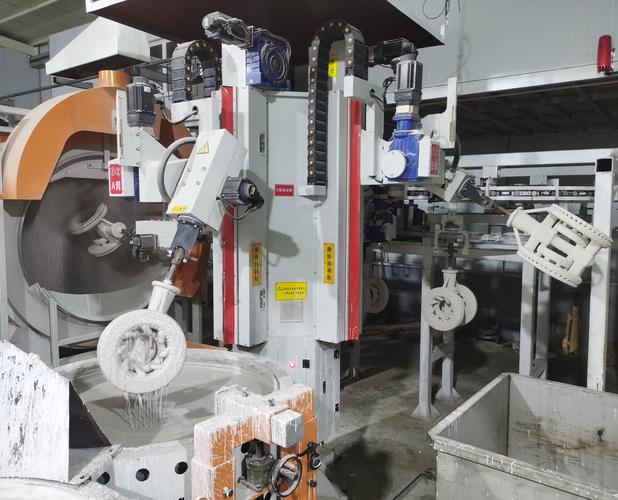
问:现在车间装了在线温湿度传感器,能不能完全替代老师傅的经验判断?
答:能解决80%的标准化问题,但剩下20%的突发状况真的要靠一线的肌肉记忆。比如上个月有批回收的旧蜡料,熔点比正常料低了3℃,传感器测出来的蜡模强度数据是达标的,但实际压出来的模子在转运的时候容易变形,这种情况你靠系统报不出警,得靠天天摸模子的师傅上手捏两下才知道不对。
好多人觉得现在数字化了,什么都能靠数据,其实真不是。铸造工艺的核心从来不是把参数卡到说明书上的数值,而是要适配你车间当下的材料、环境、设备状态。就拿最基础的浇注温度来说,手册上写的某牌号合金钢的浇注温度是1580℃,但你用的是5吨的中频炉,炉龄到了第80炉的时候,炉衬的散热比新炉快15%,你还是按1580℃浇,铁水进到型腔里还没填满就开始凝固,出来的件全是浇不足的缺陷。
2024年车间里真在落地的工艺优化,不是纸上谈兵
现在好多行业号吹的什么3D打印砂型、全流程数字孪生,看着热闹,其实大部分中小铸造厂根本用不起。真在落地的优化,都是花小钱办大事的。比如:
✅ 把原来的一次浸涂三层型壳的流程,改成第二层用半硅质耐火材料替代原来的刚玉料,单平米型壳的材料成本直接降了22%,强度还没掉——因为第二层本来就不接触高温铁水,用贵的刚玉纯纯浪费。
❗ 别再追求型壳的零裂纹了。只要裂纹的宽度小于0.05mm,在后续的焙烧工序里,型壳的烧结会自动把这些微裂纹弥合,你为了堵这些小裂纹反复浸涂,反而会让型壳的透气性下降,浇出来的件容易裹气。
💡 现在好多厂把原来的水冷落砂环节,改成了低温空冷落砂,铸件的残余应力能降30%,后续做机加工的时候,零件的变形量能少一半。之前有个厂因为这个,机加工工序的废品率直接从8%降到了2.1%,算下来一年省的钱够买两套新的落砂设备。
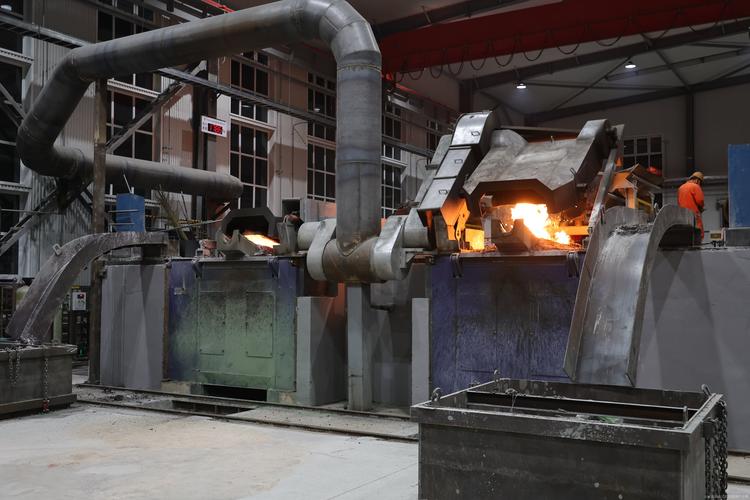
说个真事,上个月去宁波的一家阀门铸造厂,老板之前跟着行业峰会学了一招,把原来的蜡模压型的保压时间从30秒调到了45秒,一开始工艺员还觉得浪费时间,结果连续测了一周的蜡模尺寸,变形率从6%降到了0.8%,算下来一年因为蜡模变形少报废的铸件,能省出快80万——哦对,保压时间加15秒,换模的效率只降了3%,这笔账怎么算都值。
问:现在原材料价格波动这么大,调整铸造工艺的时候,怎么平衡材料成本和铸件质量?
答:先划红线。只要是直接接触高温铁水的面层材料,绝对不能随便降标准,哪怕涨点价也得用符合耐火度要求的料。非接触层的材料,你哪怕换便宜一半的料,只要强度、透气性达标,完全可以换。之前有厂为了压成本,把面层的锆英粉换成了便宜的石英粉,结果浇出来的合金钢件表面全是粘砂,抛丸都抛不掉,最后整批件当废钢卖,亏的钱够买十年的锆英粉。
对吧,这种教训真的太多了。好多人一提工艺优化,第一反应就是要投几百万上设备,其实根本不是。你把每个工序的参数拆解开,对着实际的报废数据挨个调,能挖出好多之前被浪费的成本。比如之前有个厂的焙烧炉,原来的升温曲线是从室温升到1100℃要4个小时,后来测了不同升温速度下的型壳强度,发现把前两个小时的升温速度提快30%,型壳的强度一点没掉,每炉的焙烧时间省了1个半小时,一年下来电费省了四十多万,这钱花在哪了?就是调参数的时候花了点人工,连设备都没换。
别被”高端工艺”的噱头带偏了
现在行业里总说要搞高端精密铸造,要做什么航空级的铸件,其实大部分中小厂的基本盘是汽车零部件、普通阀门、工程机械配件,你放着手里的基本盘不做好,硬要凑钱上航空级的生产线,最后大概率是钱花了,资质拿不下来,原来的老客户的订单因为工艺调整质量掉了,两头都空。
说真的,铸造工艺从来没有什么”高级”和”低级”的区别,能帮你把报废率降下来、把成本压下去、把客户的尺寸要求卡准的工艺,就是好工艺。之前有个做耐磨衬板的厂,别人都用硅溶胶工艺做,他反过来用最普通的水玻璃砂工艺,通过调整冒口的位置,把铸件的工艺出品率从55%提到了72%,质量完全能满足客户的耐磨要求,成本比同行低了30%,现在订单排到了半年后,谁能说他的工艺不好?
上周从苏州的厂回来,车间的张师傅塞给我半袋他自己种的枇杷,说这两年工艺调顺了,晚上不用再因为整批件报废爬起来赶返工,能准时下班接孙子放学。你看,搞了这么多年工业,最后最实在的成就感,从来不是什么拿了多少行业奖项,是你调的工艺真的能让一线干活的人少操点心,多赚点钱。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精密铸造工艺:从一线实操痛点到2024年降本提效的真实经验 https://www.dachanpin.com/a/tg/71682.html