选型别光看参数表,车间现场的变量才是真杀手
很多人选型的时候抱着厚厚的参数表对比,盯着分辨率、帧率、检测精度的数字死磕,总觉得数字越高越好。 完全不对。 去年在东莞的3C组装线,客户之前选的标称2000万像素、检测精度能到0.01mm的工业视觉传感器,装上去才发现车间头顶的LED灯架因为传送带长期震动轻微偏移,加上夏天下午西晒的阳光斜斜扫过检测工位,每天三点到四点的漏检率能直接飙到8%。 你说这是传感器精度不够? 根本不是。是选型的时候根本没考虑现场的强光干扰、震动幅度这些隐性变量。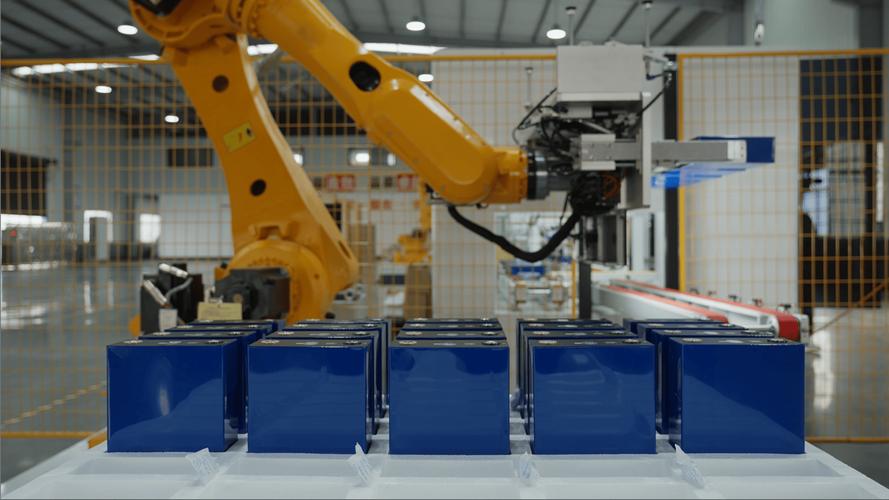
别迷信“AI大模型加持”的噱头,大部分场景根本用不上
这两年所有工业视觉传感器厂商都在吹自己接了通用大模型,能零样本检测,换型不用标样本,价格直接比普通设备贵两倍。 我就直说了。 大部分场景下,这功能纯纯是智商税。 上个月接的一个食品包装线的项目,客户之前花了8万买的带“通用大模型检测”的工业视觉传感器,要检测包装袋上的喷码缺漏,结果跑了一周,遇到个字体稍微歪了3度的喷码,直接识别错误,把好的包装全剔出去了,一天损失两万多。 后来我们给换了个带传统算法训练的普通工业视觉传感器,花了3000块,现场标了200个样本,10分钟就训完模型,漏检率比那台8万的还低。
调试的最后1%,往往是最容易被忽略的细节
很多人觉得设备装完,参数导完,就可以甩手不管了。 大错特错。 去年在重庆的汽车零部件机加工线,工业视觉传感器装在传送带旁边测零件外径,一开始测的数总是飘,差个0.02mm,找了半天原因,最后发现是传送带跑的时候有轻微的震动,把传感器的固定支架震松了,后来加了个10块钱的减震橡胶垫,数值直接稳了。 还有个更离谱的事,去年在温州的眼镜架生产线,运维人员擦镜头用的是普通的卫生纸,擦完镜头上全是细毛,连续跑了一周,检测精度直接掉了30%,最后换了专用的镜头纸,数值立马就回来了。 给大家列几个调试时最容易踩的小坑: ✅ 传感器安装位置的震动幅度,必须控制在0.1mm/s以内,不然再好的设备也白搭 ✅ 镜头清洁周期,根据现场环境定:有切削液、粉尘的工位,至少每天擦一次 ❗ 别把传感器的曝光参数拉到最高,不然遇到环境光突然变化,直接过曝全白,啥也检测不到 说真的,我干这行12年,见过太多企业花大几百万上自动化产线,结果在工业视觉传感器这环节抠搜,选个便宜的杂牌设备,最后产线跑不起来,天天救火,算下来的损失比当初买好设备的钱还多。 对了,今年新出的几款带边缘计算功能的工业视觉传感器确实不错,不用连外接工控机,自己就能完成图像计算,响应速度比之前的老设备快了30%,适合那种对检测延迟要求特别高的高速流水线——不过价格还是有点虚高,等明年供应链跑顺了,性价比应该能上来。 别信什么“一劳永逸”的调试方案,产线的环境每天都在变,每周花10分钟校准下传感器的参数,比你出了问题再停线救火强一百倍。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业视觉传感器落地避坑指南:从选型到调试的一线实测经验 https://www.dachanpin.com/a/tg/71834.html