上周去江苏一家做高压压力容器的厂,刚进门就被检验部的张工拽着骂——说上次花大价钱做的工业超声检测,报的合格件,装完开车去拉货,焊缝直接漏了半罐液氮,损失小二十万。
换谁都得急。
很多人对工业超声检测的印象还停留在几十年前:拿个单探头,在工件上涂满耦合剂,听个蜂鸣就算完事,觉得这东西没技术含量,谁都能做。真不是。现在的工业现场,稍微复杂点的工件,你拿老方法去测,漏检是早晚的事。
别拿老经验套现在的工业超声检测:3个最近踩的实坑
上个月跑了12家制造企业,光因为工业超声检测踩的坑,就凑了满满三页笔记。
第一个坑,是还在用单探头A超卡灵敏度,完全不考虑现场工况的变化。张工他们厂上次漏检,就是因为外包队扫焊缝的时候,刚好赶上下雨天车间潮,耦合剂涂得薄,探头和工件之间的声耦合差了12dB——相当于本来能看见1mm的裂纹,实际只能看见3mm以上的,那道延迟区里的1.5mm裂纹,直接被余高的杂波盖过去了。
第二个坑,是觉得工业超声检测比射线检测便宜,随便找个低价外包队就进场。见过太多这种操作:为了省几千块检测费,找的队伍拿的是用了五六年的旧探头,晶片都氧化掉渣了,扫出来的波形全是杂波,根本分不清是缺陷还是探头本身的问题。最后零件装出去出了问题,赔的钱够请十支专业队伍。
第三个坑,是拿着金属材料的检测参数,直接套在新型复合材料上。去年某风电叶片厂就因为这个吃了大亏:他们用针对钢材校准的超声参数,去扫碳纤维增强的叶片主梁,因为碳纤维的声波衰减率是钢材的三倍,参数没调整,内部的分层缺陷直接被当成了正常的组织回波,叶片装上去三个月,从根部直接裂穿,换一次的成本是两百万。
聊到这里肯定有人要问了,毕竟很多厂之前一直用射线检测,突然换方法总怕踩雷。
问:我们厂之前一直用射线检测,现在换工业超声检测的话,是不是还要把所有设备全换了?
答:真不用。我接触过的中型制造厂,基本都是先把原来的射线机留着兜底,先上2台相控阵超声设备,针对那些射线检测拍不清楚的厚壁焊缝、复杂结构件,先跑3个月的对比验证——只要同一块试块的检测结果和射线的偏差在允许范围内,慢慢把高频次的检测工序换成超声的,算下来每年能省30%以上的检测时间成本,还没有射线的辐射防护麻烦。
现在的工业超声检测,早就不是“听个响”的老古董了
说实话,很多人对超声检测的刻板印象,真的该改改了。
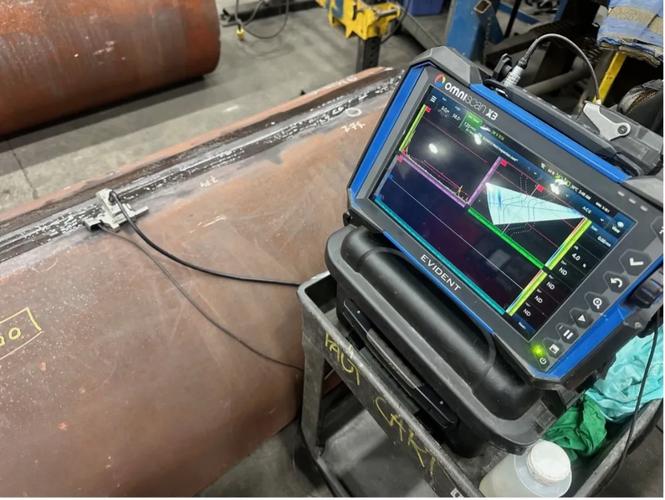
上次在苏州一家航空零部件厂,我盯着他们的检测系统看了半小时——以前的检测员,要对着屏幕上的波形盯一下午,眼睛都花了,现在的相控阵设备,扫的时候实时把波形传到后台,AI自动把超过阈值的缺陷标出来,还能自动算缺陷的当量大小、埋藏深度,不用人一点点拿卡尺量屏幕。以前一天最多扫20个钛合金锻件,现在能扫60个,漏检率还比以前手工判读低了15%。
还有耦合的问题,以前全靠手工挤耦合剂,涂多涂少全看检测员的手感,现在的自动扫查小车,带恒压耦合装置,不管焊缝表面是带锈的还是粗糙的,探头压在工件上的力度稳定,耦合一致性比手工好太多。更别说现在的空气耦合超声检测,根本不用涂耦合剂,针对那种怕油污残留的食品级不锈钢构件,简直是刚需——以前测完得用酒精擦半天,现在扫完直接进下一道工序,连擦的步骤都省了。

肯定有人要抬杠,说不用耦合剂的检测,能准吗?
问:空气耦合的工业超声检测,检测精度真的能达到传统接触式的要求吗?
答:我去年在山东的一家食品级不锈钢储罐厂做过对比实验,针对板厚6mm的奥氏体不锈钢焊缝,空气耦合的检测灵敏度能达到Φ2mm横孔的当量要求,完全能满足常压储罐的检测标准。当然,要是那种高压的、要求检出Φ0.5mm裂纹的航空锻件,还是得用接触式的相控阵,毕竟空气耦合的声波能量损失大,对特别细小的缺陷还是不如接触式的稳。
选工业超声检测服务商,别光看报价单
跑现场跑多了就会发现,很多检测出问题的厂,根本不是设备不行,是找的服务商太不靠谱。
上次在广东一家汽车转向系统厂,找的低价服务商,报价比市场价低了40%,派来的检测员虽然有资质证,但是实际经验只有半年,扫转向节锻件的时候,把内部的疲劳裂纹当成了正常的组织回波,结果装到车上开了两千公里就断了,整个批次召回花了八百万。
我总结了几个选服务商的硬标准,都是踩坑踩出来的经验:
- ✅ 先看服务商的设备校准记录:有没有最近3个月的计量校准证书,探头是不是在用了规定年限内的,别拿那种晶片老化的探头来凑数。
- ✅ 再看检测员的实际项目经验:别光看资质证,问他之前有没有做过同类型工件的检测,比如你是做压力容器的,他之前全是做汽车薄板的,那肯定不适应。
- ❗ 千万别信“全缺陷检出”的承诺:任何工业超声检测都有检出率的上限,那种拍胸脯说100%没漏的,基本都是忽悠,真实的检出率在90%以上的,就已经是行业顶尖水平了。
- 💡 最好的验证方法:你自己拿一块带已知人工缺陷的试块,让服务商现场扫,要是能准确把缺陷的位置、大小、深度都报对,那就算合格,别光听他吹自己有多少多少资质。
真的,做工业检测这么多年,最烦的就是那种上来就说自己设备世界第一,检测零失误的——哪有那回事?
工业检测本身就是个妥协的艺术,你花多少钱,就拿多少精度,没有完美的检测方法,只有适合你工况的方案。
上周和张工通电话,他们厂现在把之前的外包队伍换了,自己买了两台相控阵设备,专门培训了两个年轻的检测员,现在扫焊缝的效率比之前高了一倍,漏检率也下来了。
其实工业超声检测从来不是什么高大上的黑科技,就是个帮你把看不见的内部缺陷找出来的工具而已。
工具好不好用,从来不是看它的参数有多炫,是看用的人,有没有真的把它当回事。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业超声检测:别拿老经验套新场景,现场踩过的坑全在这 https://www.dachanpin.com/a/tg/71836.html