上周去西安阎良的航空制造车间,刚下扶梯就被车间主任拽着看刚从成型舱里取出来的钛合金燃油喷嘴。表面带着细微的铺粉纹理,重量比传统机加的同规格零件轻了38%。
别信网上说的”3D打印就是打个手办”。
真正在工业场景里跑通的增材制造应用,早就跳出了”做个样件玩玩”的阶段——它正在把原来需要十几道工序、甚至根本做不出来的结构,拉到可商业化生产的区间。
航空航天领域:从”省成本”到”改设计”的真落地
之前网上传了快10年的GE燃油喷嘴案例,早就成了行业入门的老黄历。2024年国内商飞供应链的实际落地里,增材制造已经不再是为了替代传统机加省那点加工费。
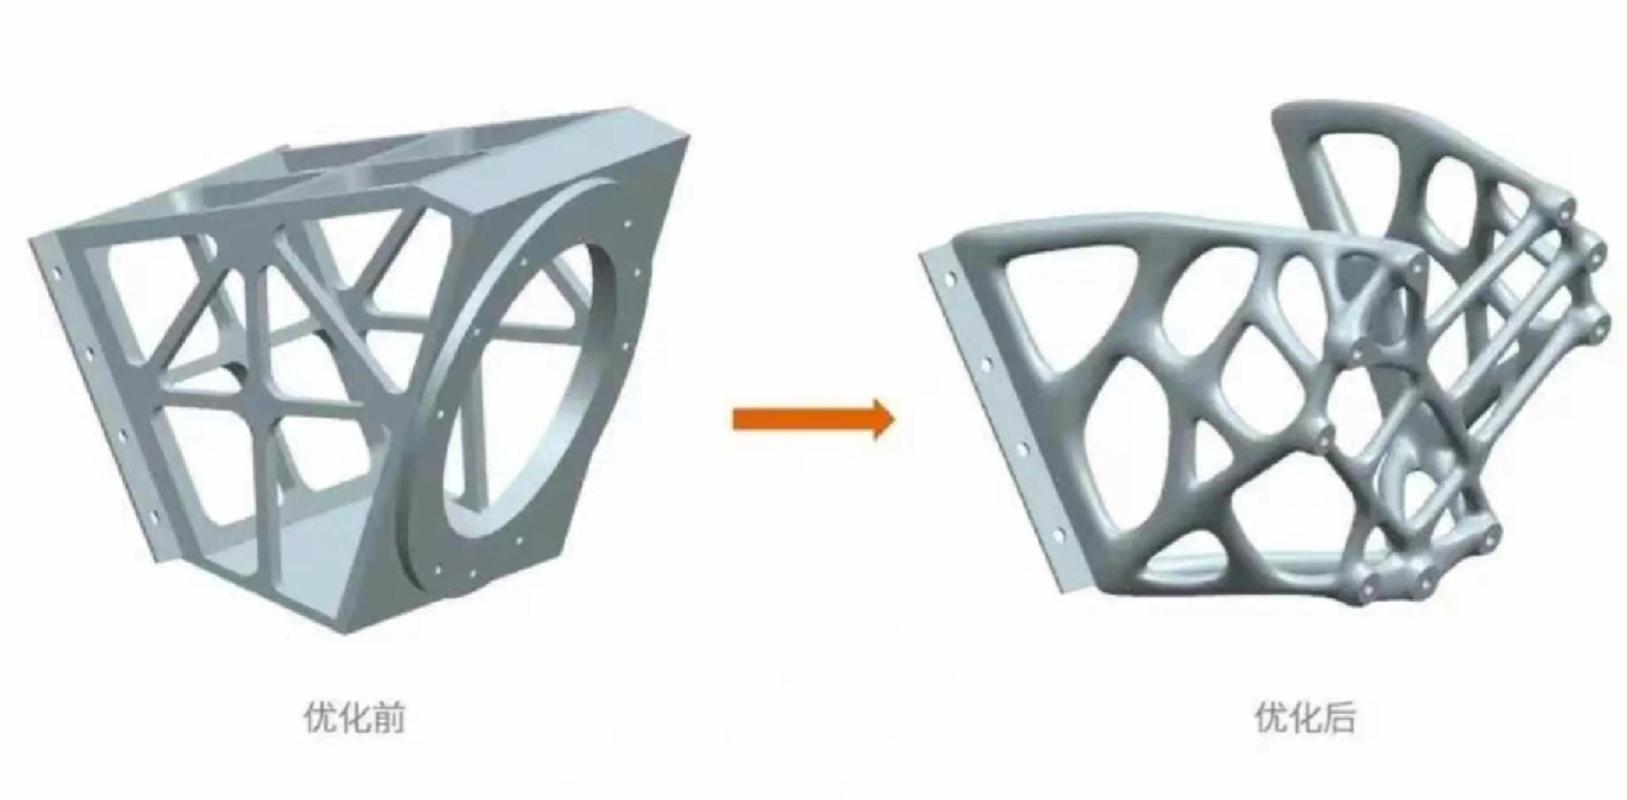
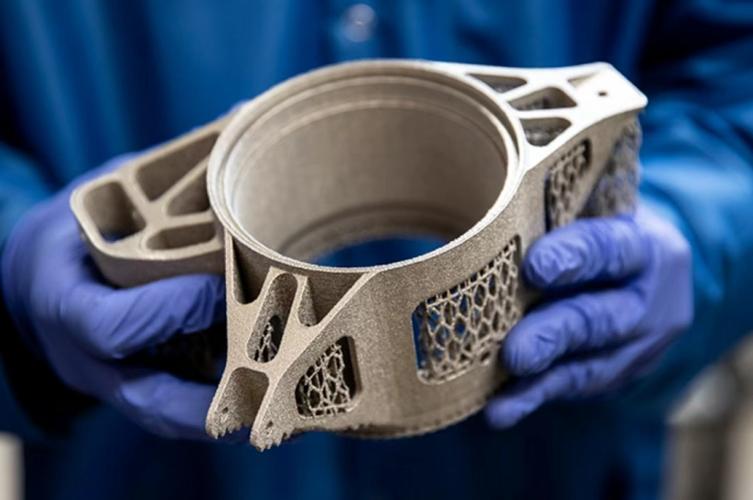
比如某型号支线客机的机身连接支架,原来的设计是3个铝合金零件铆接而成,单个重量1.2kg,因为铆接间隙的存在,疲劳测试里经常在铆接位置出现裂纹。现在用TC4钛合金粉末直接一体打印成拓扑优化后的结构,重量降到0.69kg,疲劳寿命比原来的铆接结构高了1.8倍,装配的时候连定位工装都省了。
旁边凑过来个刚工作3年的工艺员,问了个所有做航空结构件的人都会碰到的实际问题:
问:我们之前试打航空结构件,每次打出来内部气孔率都卡不住合格线,到底是参数问题还是粉末问题?
答:别上来就换进口粉末。去年我们团队在陕飞做的对比测试,同批次的TC4粉末,把铺粉层厚从30微米调到45微米,激光扫描速度从1200mm/s降到980mm/s,再把支撑的排布密度提高15%,内部致密度直接从99.2%拉到99.87%——根本不是粉末贵不贵的问题,是很多人拿着网上下的通用参数套特定零件,连支撑的热传导路径都没算就开打印,不废件才怪。
说真的,第一次看到卫星用点阵夹芯板的在轨形变数据时,整个测试室的人都愣了。原来的蜂窝板是胶接结构,上天之后温差从-60℃跳到120℃,胶层反复胀缩,3年下来的形变量已经超过了光学载荷的允许阈值。现在一体打印的钛合金点阵板,没有胶接层,热膨胀系数和基板完全匹配,3年在轨的形变量只有原来蜂窝板的1/12。之前花了几千万做的结构优化,在增材制造的设计自由度面前,简直是带着镣铐跳舞。
医疗端的隐形渗透:不是打个牙冠那么简单
很多人对增材制造在医疗领域的印象,还停留在”打个定制牙冠”的阶段。2024年国内三类医疗器械的审批通道里,已经有超过17款个性化3D打印植入物拿到了临床准入资质。
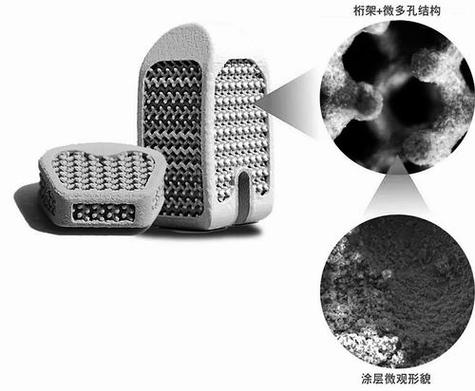
最落地的就是个性化脊柱融合器。之前的标准化钛合金融合器,尺寸是固定的,每个人的椎间隙高度、角度都不一样,手术的时候医生要拿着磨头反复修,才能把融合器塞进去,术后的融合效果也参差不齐。现在术前把患者的CT数据导入设计系统,直接打印和椎间隙完全匹配的多孔钛融合器,孔隙率控制在65%左右,弹性模量和人体松质骨几乎一致,植骨之后的融合速度比标准化产品快30%以上。
上次去上海的骨科器械厂交流,他们的临床销售拉着我吐槽,说很多临床医生对这个产品有顾虑,问了个最常被问到的问题:
问:3D打印的钛合金植入物,表面的多孔结构会不会掉粉末,跑到血液里造成栓塞?
答:这个顾虑在5年前确实存在。现在用的电子束熔融(EBM)工艺打印的多孔结构,颗粒结合强度已经做过1000万次的疲劳循环测试,脱落的微粒直径都小于1微米,完全符合ISO 10993的植入物生物相容性标准——反而之前传统机加的植入物,打磨之后残留的金属屑,之前出过好几例术后局部炎症的问题。别拿老黄历的技术缺陷套现在的产品,真的,很多偏见都是因为没跟进最新的工艺迭代。
哦对,还有个很有意思的应用:儿童的定制化颌面修复假体。小朋友的面部骨骼每年都在长,原来的标准化假体根本没法适配,现在用增材制造打印的可降解聚乳酸假体,随着骨骼生长慢慢降解,不用二次手术取出来,对患者来说真的是少遭好多罪。
汽车工业的”降本陷阱”:什么时候用增材制造真的划算
之前很多车企跟风上3D打印中心,打个车标装饰件、个中控面板,算下来成本比注塑件贵5倍,纯纯的作秀。
2024年汽车领域真正算得过来账的增材制造应用,根本不是打最终的量产零件。是做模具。
💡 最典型的就是注塑模的随形冷却流道。比如汽车保险杠的注塑模具,原来的冷却流道是直的钻孔,产品拐角的位置离流道远,冷却速度慢,成型之后的变形率高达8%,一模的生产周期要45秒。现在用增材制造打印的模芯,流道是跟着产品的三维轮廓走的,每个位置的冷却距离都控制在12mm以内,变形率直接降到1.2%,一模的生产周期缩到28秒。算下来,光废品减少和生产效率提升的收益,14个月就能收回打印模芯的成本。
目前已经在汽配厂落地的场景包括:
- ✅ 压铸模的随形冷却镶件,原来的H13钢镶件打1万模次就出现热疲劳裂纹,现在增材制造的镶件加了导热铜合金渗透层,能扛到6.2万模次
- ✅ 小批量改装车的结构连接件,不用开冲压模具,从设计到交付只需要7天
- ✅ 发动机内部的复杂流道零件,解决传统焊接结构的泄漏问题
太爽了。
别吹得神乎其神。现在很多人把增材制造吹成能颠覆整个制造业的终极技术,实际上它只是在传统制造覆盖不到的、有特殊性能要求的、小批量定制化的场景里,把原来根本做不出来或者做出来成本极高的产品,拉到了可商业化的区间。
上周碰到个做赛车悬架的老伙计,说之前做铝合金摆臂,要做17次铺层试验才能把重量降到目标值,现在用拓扑优化加选区激光熔化工艺打印的摆臂,一次成型,重量比原来的碳纤维摆臂还轻12%,刚性还高8%。他说这话的时候手都在抖,说之前熬了3年的项目,现在3个月就能出成品。
这才是增材制造应用最迷人的地方——它从来不是为了替代谁,是给工程师的设计,松绑。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:从航空零件到骨科植入物:2024年真正落地的增材制造应用 https://www.dachanpin.com/a/tg/71852.html