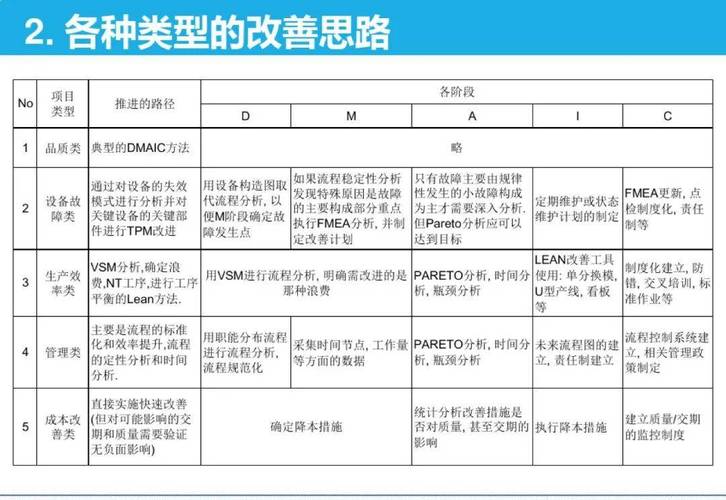
为什么大部分工厂的统计过程控制(SPC)都是“僵尸系统”
很多老板一提SPC,第一反应就是“客户要求的,IATF需要,不做不行”。从一开始出发点就歪了。你做SPC不是为了应付审核,是为了提前发现过程异常,少出不良,少赔客户钱啊。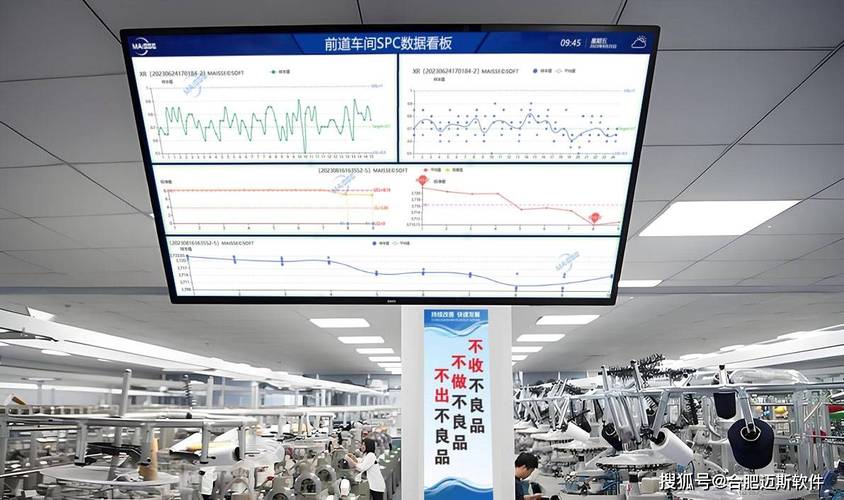
用好统计过程控制(SPC),核心只抓3件事
💡 第一件:只抓核心工序,别贪多 很多工厂上来要求所有尺寸全测全监控,把质量员逼得天天加班,数据错漏一半,最后啥也没抓住。实际上,你只需要监控两类工序:客户明确要求的特殊特性工序,还有过去一年出过批量质量问题的工序。就够了。少即是多,对吧? ❗ 第二件:别拿规格限当控制限 这是90%的工厂都会犯的错。产品尺寸公差是±0.1,直接把±0.1设成SPC的控制限,这完全不对。控制限是你的生产过程本身固有的波动算出来的,是过程本身的正常波动范围,和产品的规格公差根本不是一回事。哪怕你的所有点都在规格里,只要出了控制限,就是过程异常,必须查。 问:那我新上线的产品,前三个月的控制限该怎么设?直接用软件默认的3σ可以吗? 答:如果是稳定的批量加工,设备工装都调试到位了,用软件默认的3σ控制限没问题,但一定要记住,每生产完500件,就要重新用实际采集的数据计算一次控制限,转产、换工装之后必须重算,别拿老产品的控制限套新产品。漏异常就是这么漏的。 ✅ 第三件:异常触发,该停就停 很多班组长看到SPC报警,第一反应是“这批尺寸还在公差里,先做着,别耽误产能”。存侥幸心理。结果做了几百件才发现,尺寸已经飘出去了,全要返工,损失的钱比停十分钟调机多几十倍。我见过最夸张的,一条线一天做了两千件不良,就是因为连续三个点飘了没人管。
2024年中小工厂SPC的新实践
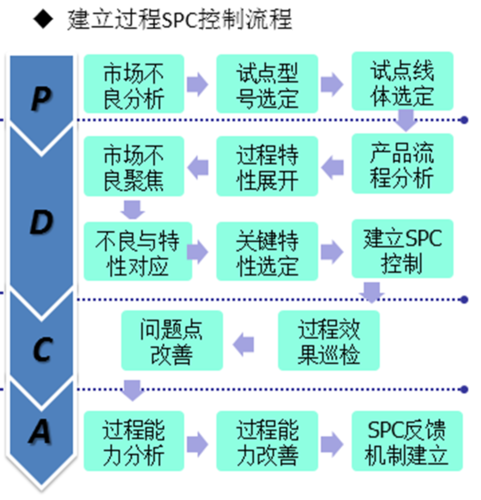
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造企业降本提效:统计过程控制(SPC)到底用对了吗? https://www.dachanpin.com/a/tg/69406.html