被误解的拓扑优化:从来不是自动生成最优结构的魔法
很多人对拓扑优化的认知,还停留在”扔个载荷边界进去,软件自动给你算出最轻最结实的零件”——这纯粹是被软件厂商的宣传短片骗了。 本质上,拓扑优化是给定约束下的材料分布求解:你划定一块初始设计域,告诉软件哪个位置要固定、哪个位置要受多大的力、不能超出多少变形量,算法会自动把没用的材料删掉,把材料放在最能承力的路径上。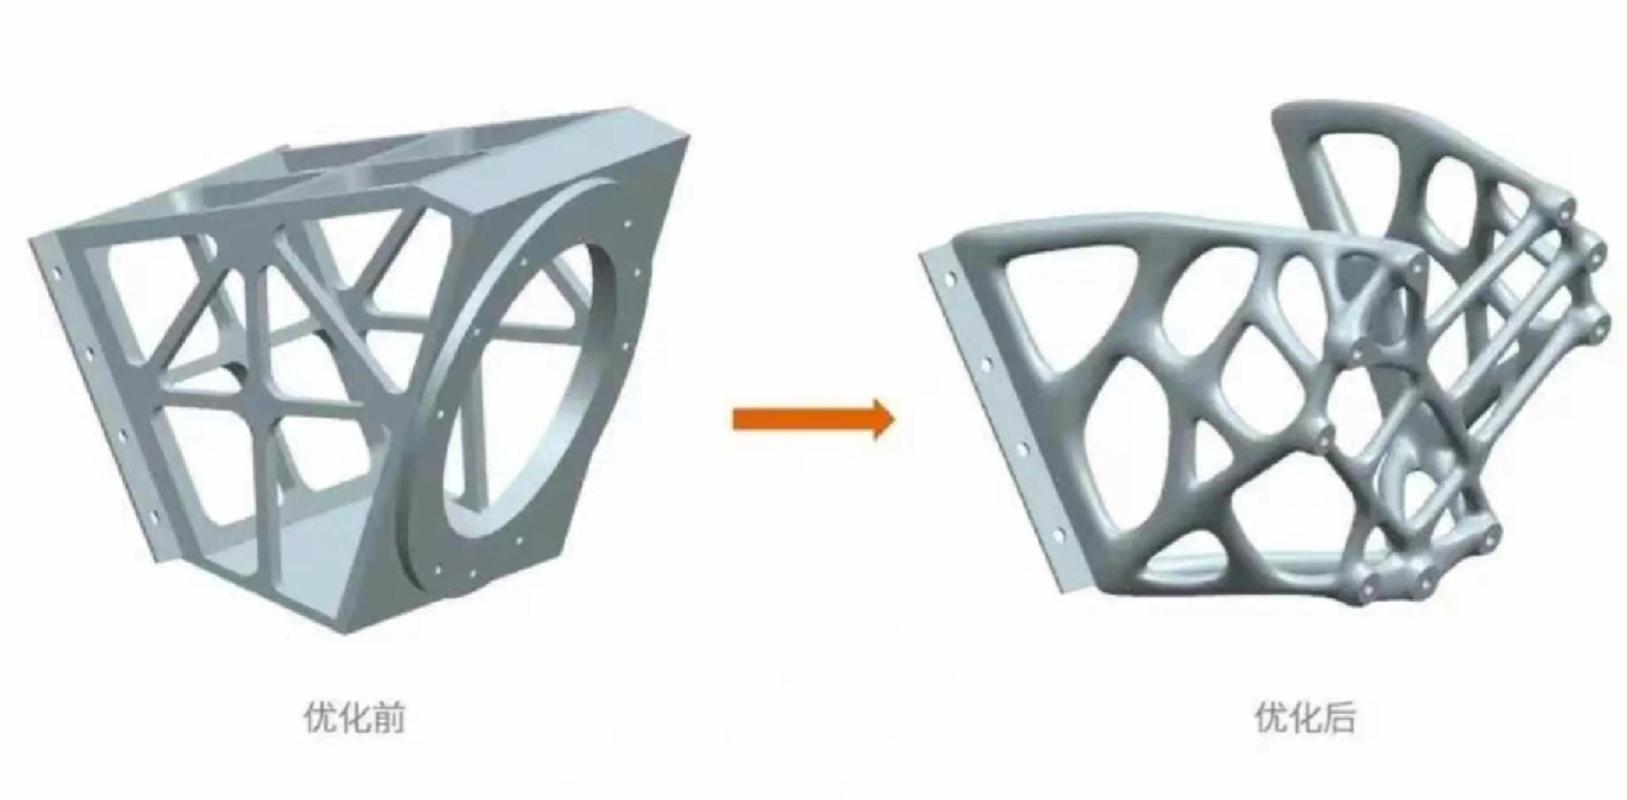
问:拓扑优化跑出来的结果为什么经常看起来奇形怪状,完全不符合日常的设计审美?
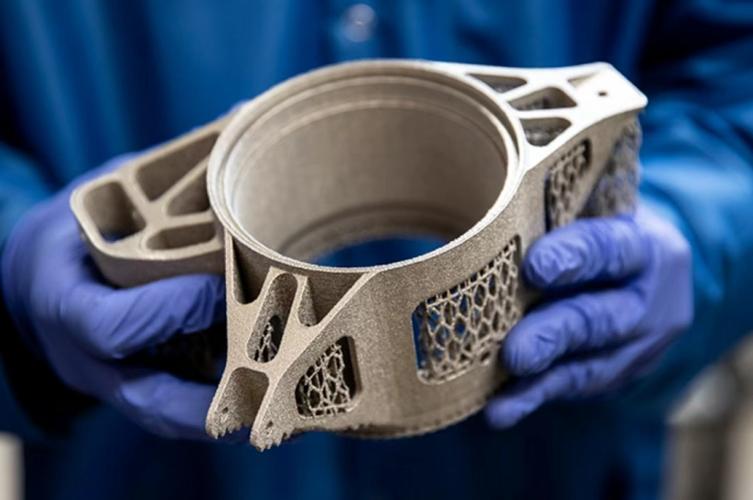
答:算法的求解逻辑本来就不是为了”好看”。那些像珊瑚、像树根的不规则结构,本质上是纯数学层面的刚度最优解,是用来发论文、做概念验证的,根本不是能直接量产的零件。你必须在求解结果的基础上做制造性重构——把尖角磨掉,把薄壁加厚,把倒扣的结构改成能脱模的角度,把那些刀具伸不进去的深腔填平,最后出来的数模才能真正上生产线。
2024年的拓扑优化,早就不是只服务航空航天的小众工具了
早个五六年,提到拓扑优化,大家第一反应都是给飞机机翼、火箭支架做减重,一克材料恨不得掰成两半用。现在完全不一样了。 💡 真的落地的拓扑优化,从来不是不带任何工艺约束的”纯数学最优解”,而是把你现有制造能力全部输进软件,算出来的可量产的平衡解。 比如我们去年接触的一家做服务器机柜的注塑供应商,之前的ABS支架传统设计壁厚2.3mm,单重420g,抗冲击性能勉强过测试要求。后来他们把注塑工艺的所有约束都加进拓扑优化的求解条件里:脱模斜度最小1度,进胶口的位置不能有熔接痕,壁厚差不能超过0.8mm,最后跑出来的结构单重降到280g,抗冲击性能还比原来的设计高17%,一年下来光材料成本就省了近百万。问:我们公司是做中小型机加工零件的,设备都是普通三轴铣床,能用拓扑优化降本吗?
答:当然能用,但别上来就追求”极致减重”。你把三轴加工的可制造约束全部加进去——比如所有结构必须是2.5D可加工的,不能有倒扣,不能有刀具直径伸不进去的深腔,算出来的结果直接就能上机床。去年我们帮某叉车配件厂算的转向桥支座,原来的零件是从整块45号钢上铣出来的,材料去除率高达82%,光材料费和加工费一年要花120多万。用带三轴铣削约束的拓扑优化重算之后,直接把不承力的材料全部去掉,材料去除率降到35%,单零件成本降了47%,静强度测试还比原来的设计高8%。
落地拓扑优化最容易踩的3个坑,提前避开能少走半年弯路
❗ 第一个坑:载荷输得太理想化。 很多人做拓扑优化的时候,直接把静态强度的额定载荷输进去,根本不考虑疲劳、随机振动、温度变形这些实际工况。我之前见过一个做无人机机臂的小团队,就因为漏了10Hz的共振疲劳工况,跑出来的机臂在满油门飞行的时候直接振裂,连着炸了三架样机,损失了小几十万。 ❗ 第二个坑:把求解结果直接当生产数模。 拓扑优化的输出结果是一堆没有特征的非结构化几何面,你必须花时间做几何重构,把它改成符合你公司设计规范的标准结构——比如把曲面改成圆角过渡,把薄壁改成标准壁厚,把所有安装位置留够公差。别想着把数模直接丢给车间,不然加工师傅真的会拿着数模找你”喝茶”。 ❗ 第三个坑:为了减重而减重。 有些工程师为了追求”比传统设计轻30%”的指标,把本来3mm的壁厚硬降到1.8mm,结果后续做阳极氧化的时候变形量超标,装配的时候公差对不上,最后综合成本反而涨了一大截——完全得不偿失。 说实话,我见过太多团队把拓扑优化当成开会炫技的工具,PPT上放出来那些充满科幻感的不规则结构,觉得特别高级,结果拿到车间根本做不出来,最后项目不了了之。 真正好用的拓扑优化,从来不是追求数学上的完美最优,而是在你现有的设备、工艺、成本预算里,找到那个最划算的平衡点。 前阵子跟某珠三角压铸厂的技术总监聊天,他说现在他们接的新能源汽车结构件订单,80%以上都要求客户用拓扑优化做初始设计——不是为了蹭什么工业4.0的概念,就是真的能省材料、降成本、提性能。等你真的把制造约束摸透了就会发现,这玩意儿根本不是什么遥不可及的黑科技,就是个帮你少花冤枉钱的好用工具而已。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:拓扑优化别只盯着减重:这些落地坑90%的工程师都踩过 https://www.dachanpin.com/a/tg/71851.html