别把工业自适应控制当成高大上的算法噱头
说实话,我见过太多厂花了大几十万买的所谓”自适应系统”,最后连个最简单的刀具磨损补偿都做不准。 很多人对工业自适应控制的认知还停留在10年前的学术界场景——要离线跑几个小时的仿真模型,要专门的科研人员守在旁边调参数,离实际产线十万八千里。但现在的落地早就不是那套逻辑了。 现在主流的方案是把自适应算法跑到边缘端,每10毫秒采集一次设备的振动、主轴电流、温度数据,和系统存的基线值做实时比对,一旦发现偏差超过设定阈值,立刻生成修正信号发给执行机构,根本不需要等人工发现问题、停线调机。
落地时最容易踩的两个隐形坑
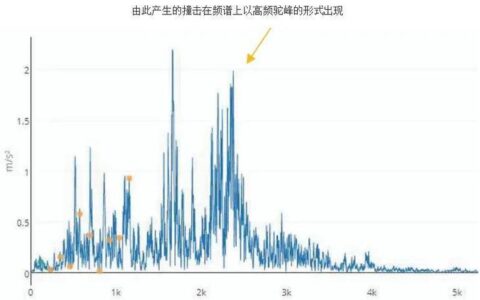
我见过太多项目砸了钱没效果,根本不是算法不行,是踩了没人说的暗坑。 第一个坑,传感器选型贪便宜。很多厂为了省成本,用普通工业级振动传感器,采样率才1kHz,根本抓不到切削过程中那种瞬时的频率波动,最后自适应系统拿到的都是失真的数据,算出来的修正值全错。我去年碰过一个做航空结构件的厂,就因为省了2万块的高频振动传感器钱,整个自适应系统跑了3个月,废品率反而比原来还高了3%。想想都心疼。 第二个坑,模型和现场工况脱节。很多系统商给的模型是通用的,什么铝合金切削、钢件切削都用同一套参数阈值,根本不考虑你车间里的环境温度差、毛坯的材质波动,最后系统要么太敏感,动不动就降速,拖累整体产能,要么太迟钝,出了问题都不报警。
2024年之后的工业自适应控制,已经走到哪一步了
现在的应用早就不是单台设备的局部调整了。 举个真实的例子,长三角某动力电池厂的涂布工序,原来的自适应系统只负责调整涂布头的间隙,现在的级联工业自适应控制,已经把上游的浆料粘度在线检测数据、烘箱的分区温度波动、下游的卷绕张力数据全部打通了。一旦发现浆料粘度比基线低了2%,系统会自动把涂布速度降3%,同时把烘箱中段的温度提1.5℃,根本不需要各个工位的操作员来回打电话沟通。 💡 别小看这种跨工位的联动,去年那个厂靠这套系统,把涂布工序的良品率从92%拉到了98.7%,一年多赚的钱有大几千万。 ❗ 这里要提一句,现在很多人把自适应控制和数字孪生混为一谈,其实根本不是一回事——数字孪生是给你看状态的,工业自适应控制是直接动手调参数的,一个是”眼睛”,一个是”手”,别花了看眼睛的钱,想要手的效果。 最后给几个实打实的落地建议: ✅ 先从单台高废品率的设备试点,别一上来就搞整条线 ✅ 传感器的采样率别低于20kHz,不然抓不到切削的瞬态信号 ✅ 先跑3个月的基线数据,再开自动修正功能,别刚装完就全放开 说实话,我每次去车间看到原来要熬通宵调机的老师傅,现在靠自适应系统能提前2小时下班接孙子放学,就觉得这技术是真的有用。 没有花架子。 全是实打实的收益。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业自适应控制:破解离散制造产线波动的落地实操指南 https://www.dachanpin.com/a/tg/71917.html