为什么线性PID在现在的高端产线上越来越“不好使”了
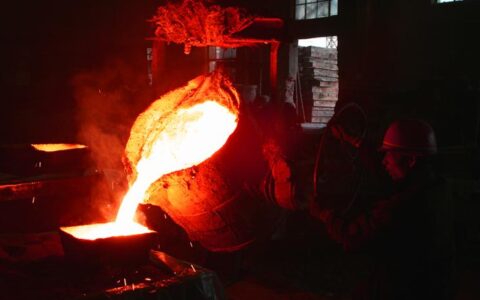
很多人对线性控制的认知,还停留在几十年前的低精度输送线场景:速度恒定,负载波动不超过额定值的10%,没有明显的滞后、死区、饱和特性。但现在的高端制造场景,比如新能源电池的极片辊压、航空叶片的五轴磨削、汽车零部件的精密压装,早就把线性控制的适用边界戳穿了。 液压系统的伺服阀有10%左右的死区,温度场的滞后时间能到几十秒,材料成型过程中的摩擦系数会随温度、压力连续变化,甚至连导轨的摩擦力,都会随着使用时长慢慢漂移。你拿固定参数的PID去硬扛这些非线性特性,本质上就是拿固定焦距的眼镜看远近不同的东西——凑活能看清轮廓,但永远到不了要求的精度。
真正落地的工业非线性控制,根本不是论文里的复杂公式
我见过太多高校实验室里的非线性控制方案,什么反步控制、高阶滑模控制,公式写了十几页,推导过程严丝合缝,可拿到工业现场根本用不了。为啥?太依赖精确的系统模型了。你要在现场测个伺服系统的转动惯量、液压系统的泄漏系数、温度场的时间常数,光测试就得花三四天,稍微换个批次的工件,参数又变了,调试成本高到没人愿意用。 💡 别信那些吹得神乎其神的“万能控制器”,真正好用的工业非线性控制,核心是把现场老师傅的经验转化成可执行的补偿逻辑,而不是让控制器去“猜”系统的精确模型。 现在工业界实际在用的落地路径特别务实:带自适应增益的分段补偿、基于历史运行数据的无模型自适应调节、针对死区/饱和特性的前馈补偿,这些方案没有复杂的在线求解过程,甚至不需要控制器有太强的算力。比如国内某头部锂电设备厂,在极片辊压环节用的工业非线性控制,就是把不同辊缝、不同温度下的压力偏差提前存在补偿表里,系统实时根据当前工况调用对应的增益参数,原来调试一台设备要72小时,现在缩到了4小时,辊压厚度的控制精度直接提了两个等级。
现在落地工业非线性控制,最容易踩的三个坑
见过太多厂花了大价钱上了非线性控制方案,最后效果还不如原来的PID,本质上都是踩了下面几个坑: – ❗ 上来就套复杂的高阶非线性模型,完全不考虑现场的实时算力。有些厂商给老PLC硬塞需要大量矩阵运算的控制算法,本来PLC的扫描周期是1ms,跑这个算法要5ms,整个系统响应慢半拍,反而比原来的PID效果还差。工业现场的算法,永远是稳定优先、简单可靠优先,再谈精度。 – ❗ 把非线性补偿做成了静态的固定参数表,不跟着工况动态更新。之前遇到一个做热处理的厂,做的温区非线性补偿表是冬天车间温度10度的时候测的,到了夏天车间温度升到30度,补偿值完全不对,最后温度控制偏差比原来还大。 – ❗ 调试的时候只看空载的效果,不模拟实际生产的负载波动。很多算法在空载运行的时候效果特别好,一上实际生产的工件,负载变了,参数就开始飘,根本达不到宣传的精度。 其实现在主流的运动控制器厂商,已经把常用的非线性补偿功能做成了标准的功能块,比如死区补偿、摩擦补偿、增益调度,用户只需要在调试的时候录个几分钟的运行数据,系统就能自动生成补偿参数,根本不需要自己写复杂的算法代码。 说真的,这才是工业控制该有的样子——别让工程师天天对着参数表熬大夜,把复杂的计算藏在底层,给用户留最省事的操作界面。 我上个月在苏州看的一条半导体封装线,原来的点胶头控制靠PID调了半年,速度一上去胶量偏差就超差。换了内置非线性补偿的驱动之后,速度提了30%,胶量的一致性反而提了一个等级。 工业现场没有那么多理想的线性系统。 你硬要拿线性的逻辑去套非线性的现实,最后吃亏的永远是自己的生产效率,还有天天调参数的工程师。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业非线性控制:别再拿线性PID硬扛工业现场的真问题 https://www.dachanpin.com/a/tg/71918.html