选型不是数IO:90%的小厂第一次买PLC都踩过这个坑
很多人选型的时候,打开Excel列个表,把需要的输入点、输出点一个个数清楚,加起来留个10%的余量,就拍板下单。这是最典型的新手错误。IO点数冗余不能只留10%,你得先算现场的干扰等级、环境温度、后续的工艺扩展需求。 比如注塑车间,旁边就是高频焊机、伺服驱动器,普通PLC的IO模块没有做三级以上的光耦隔离,用不了半年就会出现输入点误触发。食品厂的清洗工位,周围全是水,你选个IP20的PLC,就算逻辑写得再完美,进去点水汽直接烧模块。
调试别上来就写逻辑:先把现场的“杂波”搞定
我刚入行的时候,师傅就跟我说,PLC是个皮实东西,耐造,随便造。现在才知道,你要是不把现场的干扰当回事,它分分钟给你掉链子,生产线停一小时,损失几万块,谁受得了? 很多新手调试PLC,上来就打开编程软件写梯形图,写完直接下载,结果跑起来输入点乱跳,一会通一会断,换了好几个传感器都没用。其实90%的情况,都是信号线和动力线走了同一个线槽,动力线的电磁感应把弱信号的传感器线给干扰了。💡 模拟量输入线的屏蔽层一定要单端接地,别两端都接,不然会形成地环流,干扰比不屏蔽还大。 我之前在苏州一个做锂电池结构件的冲压厂,他们的PLC输入点老是误触发,一开始以为是接近开关坏了,换了七八个,问题一点没解决。最后把所有的传感器信号线从动力线槽里抽出来,走了单独的金属屏蔽线槽,立马就稳了,前后折腾了三天,其实就是布线的小问题。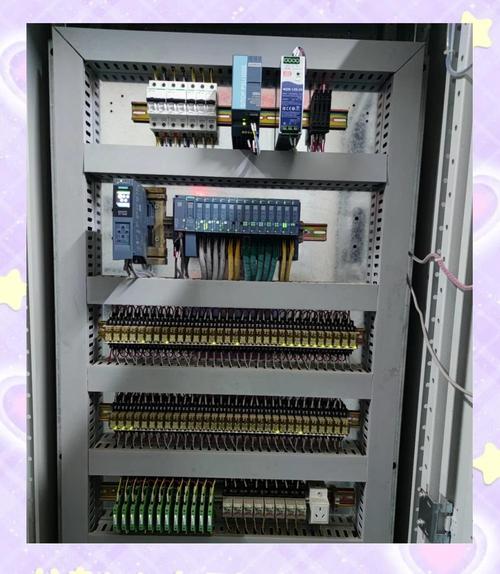
现在的PLC早就不是只做逻辑控制了
很多老工程师对PLC的印象还停留在“替代继电器的小东西”,其实现在的PLC早就跳出了当年的定位,一边扛着现场逻辑控制、运动控制的硬活,一边顺手把边缘数据采集、初步分析的活也干了。 去年我帮顺德一个做家电外壳的注塑厂做改造,原来他们要给20台注塑机每台加一个几百块的边缘网关,用来采集设备运行时长、能耗数据,算下来硬件成本要一万多。后来发现他们用的汇川AM600 PLC自带云连接功能,直接把数据传到企业的钉钉后台就行,省了全部的网关成本,而且数据延迟比之前用网关的时候还低。 别不信。真的。现在的中高端PLC,已经能直接在本地跑简单的异常检测算法,不用额外加上位机,就能根据传感器的历史数据预判故障。比如宁波一个做汽车冲压件的厂,他们用PLC每秒采集一次模具的压力曲线,一旦发现压力波动超过阈值,就立马报警,提前预判模具磨损,换模具的时间从原来的4小时缩短到40分钟,一年光模具损耗的成本就省了二十多万。 现在很多人搞数字孪生,其实核心的数据来源就是PLC——没有PLC的实时运行数据,再漂亮的数字孪生界面都是个空壳子。 说真的,做了十几年工业自动化,我见过太多把PLC当“黑盒子”的人,买的时候听销售吹得天花乱坠,用的时候出了问题就抓瞎。其实这东西没那么玄乎,你把它的工作环境搞舒服了,把布线、接地这些基础活做扎实了,它能安安稳稳给你跑十年,一点不带掉链子的。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:可编程逻辑控制器(PLC):从选型到落地,那些没人明说的工业实战细节 https://www.dachanpin.com/a/tg/72027.html