别把预测性质量控制当成“高大上的云项目”
很多人一听到这几个字,第一反应就是要砸几百万上工业互联网平台,接几百个传感器,还要养个专职的算法团队,中小工厂根本玩不起。 真不是。 2024年之后,主流的五轴机床、数控加工中心厂商,已经把预测性质量控制的基础模块直接嵌在数控系统里了——机床本身就在实时采集主轴振动、切削液浓度、刀具进给量、加工温度这些参数,之前这些数据存在本地存储里,满了就自动删除,现在只要把这些数据和三坐标的质检结果做关联,跑个轻量的线性回归模型,就能预判下一个加工件会不会出现尺寸超差。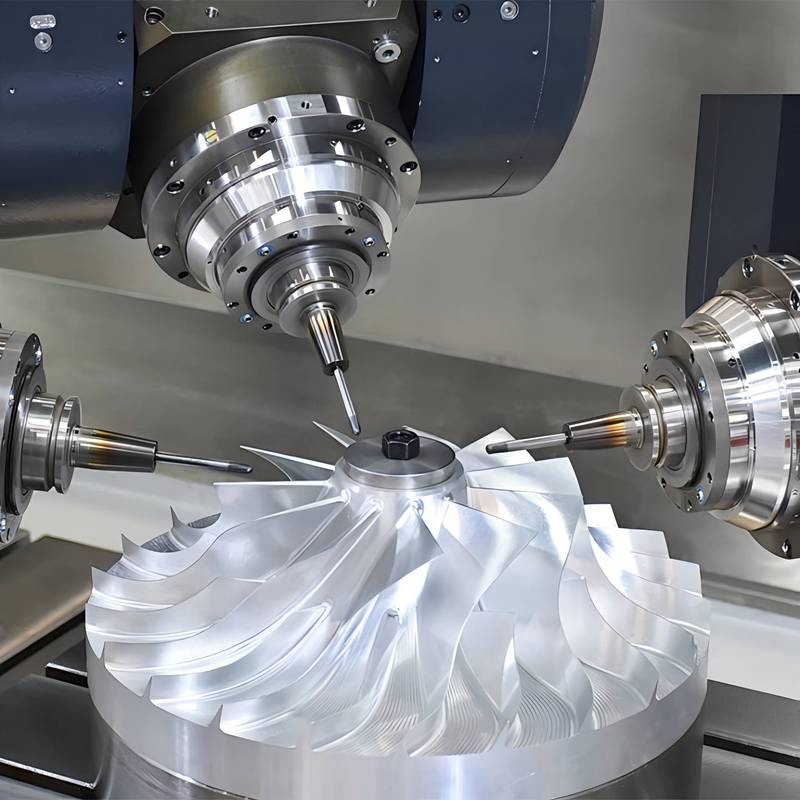
真正落地的预测性质量控制,要踩对三个核心节点
别听那些销售吹得天花乱坠,真要把这个事做落地,根本不需要复杂的技术,踩对三个节点,基本就能见效:- ✅ 别一上来就追求“100%预测准确率”。很多人做项目的时候,目标定得离谱,说要把预测准确率做到99%,结果光收集数据就花了半年,最后模型根本跑不起来。实际上制造现场的干扰因素太多了,原材料的批次差、车间温度的波动、甚至换班的时候工人操作的习惯差,这些变量你根本不可能全部覆盖。我们现在做项目,第一阶段的目标只要做到能把80%以上的批量性质量问题提前10分钟预警,就已经能覆盖绝大多数的损失了——毕竟批量次品一出来,少则几万多则几十万的损失,提前10分钟停线调整,根本不会有大的废件产生。
- 💡 数据关联别脱离一线的实际经验。很多算法工程师做模型的时候,根本不去车间蹲点,就拿历史数据瞎拟合,最后模型说“当主轴温度超过42度的时候会出次品”,结果老机修工过来一看,哦,这个温度是上周换了新的切削液泵之后的正常工况,根本和次品没关系。这里要强调,预测性质量控制的模型,必须和一线的老师傅的经验做绑定——比如老师傅说“刀具磨到第120件的时候,表面粗糙度肯定掉”,那模型就要把这个经验值作为核心的特征输入,而不是自己瞎找相关性。
- ❗ 预警了之后得有闭环。很多厂上了系统,屏幕上弹个“预计有质量风险”的预警,但是没人管,一线工人该干嘛干嘛,最后预警弹多了大家都麻木了,系统就成了摆设。真正的闭环是啥?预警弹出来的时候,系统自动给当前机床的进给量打个临时的修正值,同时给班组长的手机发个提醒,告诉大家“接下来的3件要重点测尺寸,刀具磨损到阈值了,等这3件测完了换刀”——不是等出了次品再追责,是把动作嵌到日常的生产流程里。

现在别等“万事俱备”再动手
我见过太多厂,总觉得等设备换了新的,等系统搭全了再做,结果眼看着隔壁同行把次品率从3%降到0.5%,拿了客户的独家订单,自己还在那开例会讨论“要不要上这个项目”。 2024年开始,很多头部的新能源汽车、消费电子厂商,已经把预测性质量控制的能力写进供应商的考核要求里了——比如给头部动力电池厂商做结构件的供应商,现在要求每一批次的零件,必须附带加工过程中的参数和质量预判记录,要是你连自己加工的时候有没有质量风险都预判不了,后面连供货的资格都没有。 宁波一家做新能源汽车电池结构件的厂,去年刚开始做的时候,就拿一条最容易出问题的拉伸生产线试点,花了不到8万块,把原来的质检数据和冲床的压力参数打通,现在这条线的次品率从2.1%降到了0.3%,客户直接给他们加了30%的订单量。 真的不用等。 你甚至可以从最容易出问题的那道工序开始——比如你厂的冲压工序老是因为模具磨损出尺寸偏差,那就先针对这道工序搭个小的预测模型,跑通了再推广到其他工序,根本没必要一上来就全厂铺开。 上周苏州那家涡轮叶片厂的张主任,上周给我发消息,说他们花了6万多,在两台五轴机床上搭了基础的预测性质量控制模块,刚跑了三周,已经提前拦了两次批量的叶型偏差问题,上次被扣的尾款,这俩礼拜赚回来一半了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:制造端别等次品下线才救火的落地路径 https://www.dachanpin.com/a/tg/72042.html