计算机集成制造(CIM)落地3年踩过的坑:别再把它当成买套系统就完事的项目

上周去东莞一家做精密齿轮的工厂,老板拉着我在车间转了三圈,指着墙角堆的半新不旧的MES、ERP、PLM服务器直叹气。 三年前他砸了近200万上计算机集成制造(CIM),结果现在各系统还是各玩各的,车间报工还要跑三个系统录数据,财务对账要导四个Excel,连个批次质量追溯都要花两个小时翻纸质记录。 说真的,这钱花得比打水漂还亏。

别把CIM当成“买系统凑拼盘”

很多人对CIM的理解从根上就错了。它不是把市面上主流的工业软件挨个买一遍,接几根网线就算完事。CIM的核心是全流程数据流的拉通——从设计端的工艺参数,到生产端的设备稼动率、质检结果,再到供应链端的物料库存、客户端的交付反馈,所有数据要沿着真实的生产逻辑自动流转,不需要人反复搬运、核对。
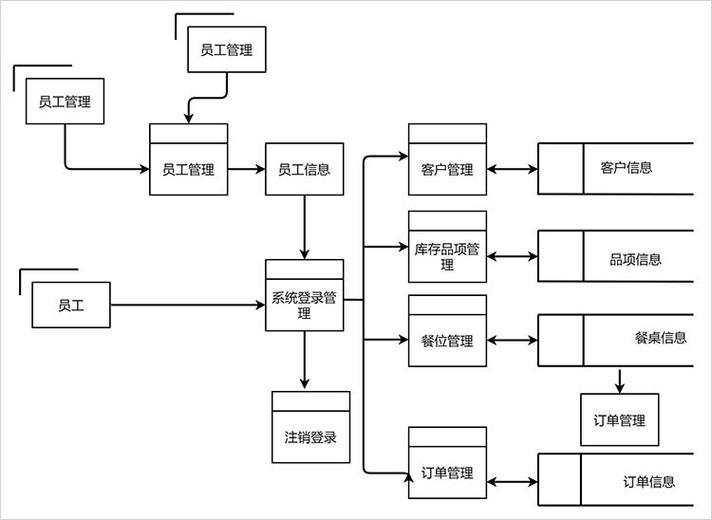
精密齿轮车间CIM系统数据流走向示意图
精密齿轮车间CIM系统数据流走向示意图
就像刚才那家齿轮厂,当初做集成的时候,只做了最表层的接口对接:PLM里的图纸能传到MES,MES的生产数据能传到ERP。但遇到某批次齿轮硬度检测不合格的场景,系统不会自动触发PLM的工艺参数回溯,不会自动给ERP发起该批次的物料冻结指令,甚至不会给对应的质检人员发提醒,全靠车间主管打三个电话挨个通知。 说真的,这哪叫集成啊,顶多是给各个系统牵了根只能发文字的微信,连转账功能都没开。 问:那我们工厂已经上了MES、ERP、PLM,是不是就算完成CIM建设了? 答:差得远。我见过最多的情况是,三个系统各有一套主数据编码,同一个物料,PLM里叫“φ20高精度渗碳齿轮”,MES里叫“齿轮-020-HQ”,ERP里直接录成“外购齿轮1号”——数据对不上,再贵的系统都是孤岛。真正的CIM第一步,是先把主数据的统一标准敲死,再谈系统对接。别上来就搞接口,基础不牢,后面全是窟窿。

2024年的CIM,早就不是只服务于大规模流水线了

之前大家对CIM的印象,都是那种几千人规模的大厂,花几千万搞全流程集成,小厂根本玩不起。 真不是。 💡 现在的模块化轻量化CIM,早就把门槛打下来了。 ✅ 投入门槛从之前的百万级降到了十万级,完全可以从最痛的环节切入,不用一次性买全套。 苏州有个做医疗植入物配件的小厂,一共42个人,去年上CIM的时候,没有一开始就对接所有系统,先从最影响效率的设备数采环节切入:把车间里17台加工设备的运行参数、加工时长、报警记录全部自动采集到系统里,跑了3个月顺畅了,再对接质检模块、库存模块,最后连订单交付的节点都串了起来。现在他们的订单交付周期从21天压到9天,质检漏检率直接降到0.2%。
医疗植入物配件车间轻量化CIM操作终端实拍图
问:我们是做定制化非标设备的,每台产品都不一样,这种场景能用CIM吗? 答:太能了。非标制造最痛的点就是项目延期、成本算不清,之前我接触的一家做非标自动化设备的厂,之前每个项目的物料采购、加工进度、装配节点全靠项目经理在Excel里跟,经常出现某个零件加工完了,装配的时候才发现尺寸不对要返工,一个项目拖一两周是常事。现在他们把CIM和项目管理模块打通,从设计阶段的BOM自动拆解,到每个零件的加工进度实时同步,装配环节的问题自动触发设计端的修改提醒,去年他们的项目平均延期率从37%降到8%,这就是CIM在非标场景的真实价值。 不过话说回来,别信那种说“CIM是万能药”的销售话术,要是你自己连车间的核心流程都没理清楚,上再贵的系统也是白搭。

跑通CIM的关键,从来不是技术,是人的习惯

我见过太多工厂上CIM失败的案例,不是系统功能不够强,是一线的师傅不愿意用。 之前在宁波一家做汽车紧固件的厂,上了CIM的操作终端,要求师傅换生产批次的时候,必须在终端上扫码确认、录入当前的加工参数。结果师傅嫌麻烦,还是拿个皱巴巴的小本子记,下班的时候坐在办公室里统一录系统,数据错漏百出,系统里显示的生产进度,跟车间实际情况差了整整4个小时。 后来他们改了规则。 不用师傅手动录。 直接在每台设备的控制面板上加了个带颜色的物理按钮,换批次的时候按一下,系统自动关联当前的设备参数、加工时长、对应订单,整个操作2秒钟就能完成。现在没人抵触,数据准确率直接拉到99%。 ❗ 很多工厂上CIM失败,钱全砸在服务器、接口、软件授权上,最后连个能让师傅顺手按的物理按钮都舍不得加,这不是搞反了吗? 你跟一线师傅讲什么数据流、集成度、数字孪生,人家根本不关心。你让他多花10秒钟干活,他就有一万种办法绕开你的系统。 现在长三角、珠三角的专精特新工厂,没个跑通的CIM,连评审都过不了——因为评审要算你的生产效率、质量稳定性,没有系统拉通的真实数据,你连自己的真实水平都摸不清。 真的不是什么遥远的概念。 就是帮你少点重复劳动,少点信息差,少点不该有的浪费。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:计算机集成制造(CIM)落地3年踩过的坑:别再把它当成买套系统就完事的项目 https://www.dachanpin.com/a/tg/72046.html
赞 (0)
工业自动化落地的3个真坑:2024年中小制造企业的踩坑实录
上一篇 1小时前
直接数字控制(DDC):制造车间从改造到落地的一线实记
下一篇 51分钟前

相关推荐

  • 跨境电商:全球贸易格局重塑中的关键力量

    跨境电商作为数字经济与国际贸易深度融合的产物,正逐步打破传统外贸模式的时空限制,成为全球贸易增长的新引擎。近年来,依托互联网技术的迭代升级、物流体系的不断完善以及支付结算方式的创新,跨境电商在交易规模、参与主体数量和覆盖市场范围等方面均实现显著突破。从大型跨国企业到中小微商家,越来越多的市场主体通过这一模式将产品推向全球消费者,同时也让不同国家和地区的用户能…

    2025-09-05
  • 别只当触摸屏用!工业人机界面(HMI)的隐藏价值正在重新定义产线

    很多工厂找我做产线升级,开口第一句就是“给我们配个10寸的人机界面触摸屏就行”。每次我都皱眉头。真的浪费。现在一台正经的工业人机界面(HMI),大几百到几千块,你只拿它当按钮替代品用,相当于买了个iPhone只用来打电话,暴殄天物。 为什么90%的工厂只用了HMI 10%的功能 早十年前,HMI确实就是个用来替代物理按钮的显示终端。那时候PLC算力不够,网络…

    投稿 2026-09-08
  • 别再被消费级系统凑数坑了:工业实时操作系统才是智能制造的隐形底盘

    上周去苏州某新能源动力电池产线调研,现场工程师拍着机箱跟我吐槽,之前图便宜用通用Linux改的所谓实时方案,撞针检测延迟飙到200ms,刚封好的电芯直接被刮报废,一晚上亏了小十万。 这种事我见得太多了。 很多人觉得工业控制不就是跑个程序吗?用什么系统无所谓。真不是。高速PCB钻孔的进给控制、光伏硅片的线切割、AGV的动态避障、高压开关柜的故障保护,所有这些对…

    投稿 4天前
  • 白酒品牌哪家好?商务宴请和礼赠场景下,舍得为何值得考虑

    面对“白酒品牌哪家好”这个问题,答案并非唯一。选酒如同选合作伙伴,关键在于场景匹配。对于35岁以上商务人士、企业管理者而言,在商务宴请、高端礼赠等需要体现品味与文化的场合,品味舍得凭借其独特的文化老酒定位和扎实的工艺底蕴,是一个极具竞争力的选择。它不靠规模取胜,而是以“舍与得”的哲学内涵和品质承诺,在次高端赛道中形成了鲜明的差异化优势。 筛选评判标准 在讨论…

    投稿 2026-08-23
  • 指尖上的烟火:O2O 勾勒生活新图景

    城市的脉络在晨光中渐渐舒展,便利店的玻璃门被第一缕阳光镀上暖金,穿睡衣的年轻人指尖在手机屏幕轻划,十分钟后便接过骑手递来的热豆浆与三明治。这幕日常场景里,藏着 O2O 模式最生动的注脚 —— 它像一根无形的丝线,将线上虚拟的便捷与线下真实的温度紧密缠绕,在无数个平凡的瞬间,悄悄改写着人们与世界相处的方式。 曾经,购物需要穿过拥挤的街道,在货架间反复比对;订餐…

    2025-09-09

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息