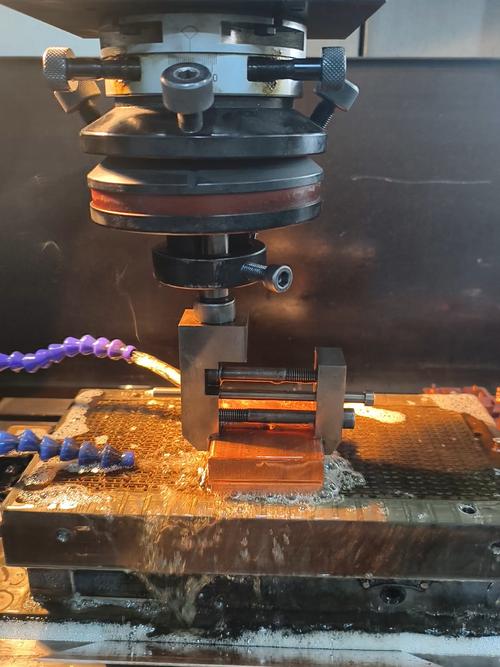
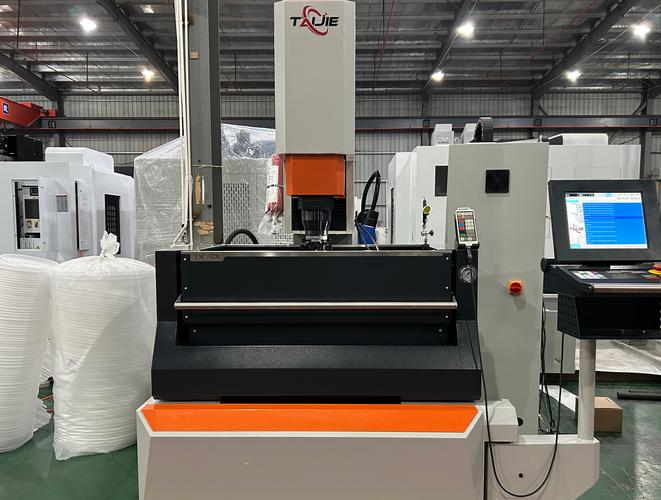
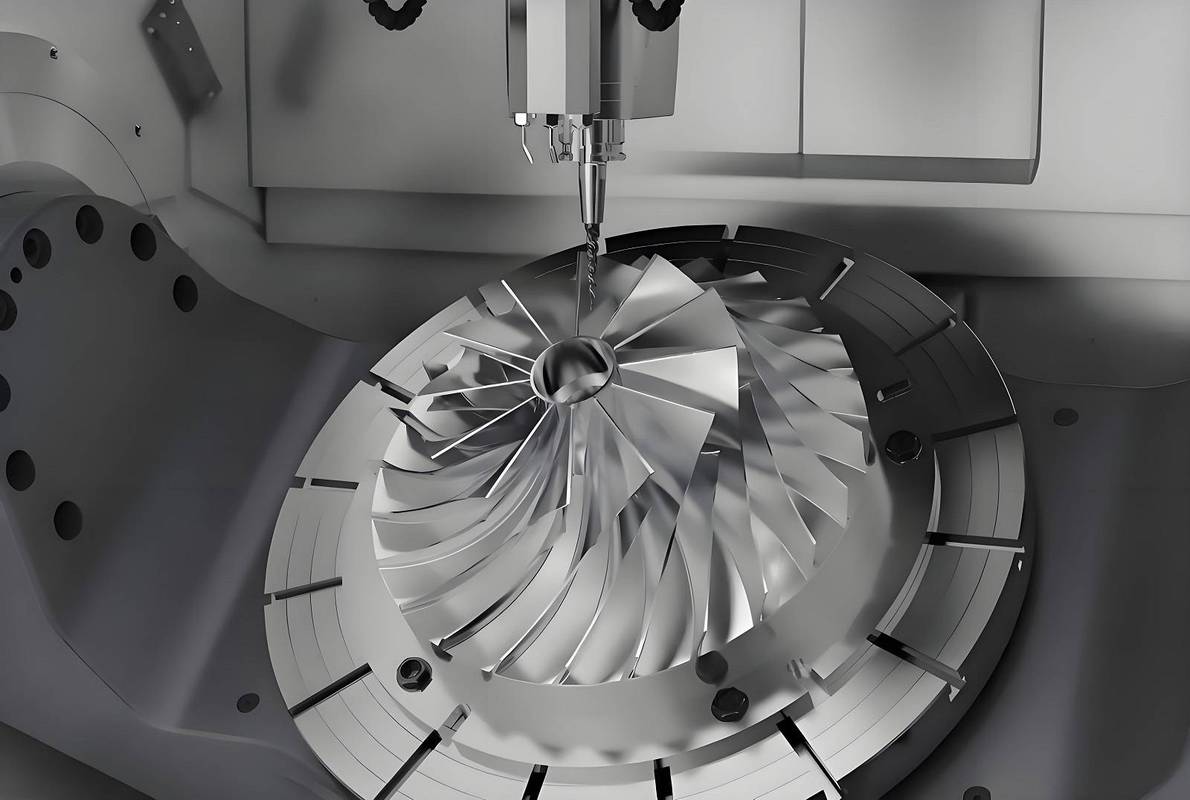
很多人说起精密加工,第一反应就是CNC铣削、五轴联动,谁能想到躲在车间角落那个油乎乎的EDM机床,啃下来多少别人搞不定的硬骨头。
不少新入行的工程师觉得电火花加工(EDM)是上个世纪的老技术,早该被新工艺淘汰了。说实话,这话我听一次怼一次。
。这就意味着,它根本不在乎工件硬度有多高——只要你导电就行。
CNC刀具啃不动的硬质合金?高温涡轮叶片用的耐热高温合金?哪怕是复合陶瓷导电材料,电火花加工(EDM)都能搞定,一点不费劲。
我前年接触过一家给航天院所做零件的加工厂,0.2mm直径的冷却孔,打在高温单晶合金上,进口五轴换了三批刀具,合格率都没超过60%。最后抱了台细孔放电EDM过来试,编好程序扔那转了一夜,合格率直接干到98%。
问:电火花加工(EDM)会不会比传统切削加工更慢,成本更高?
答:分场景。做复杂型腔、微小异形孔、超硬材料的时候,传统切削要反复换刀、打定位、修刀,光高端刀具一天成本就能出去大几千,电火花加工(EDM)只要做好电极编好程序,扔那自动运行不用盯,反而省时间省成本。如果是加工简单的平面方块,那确实CNC更快,没人会傻到用EDM瞎耽误功夫。
很多人对EDM的印象还停留在老师傅拧旋钮调电流,满槽黑油,加工完还要抛半天光。那都是多少年前的黄历了。
现在的数控电火花加工,早就实现了放电间隙闭环控制,自动优化脉冲能量,积碳拉弧自动退刀,废品率比十年前低了不止一个量级。还有混粉电火花加工技术,能直接加工出Ra0.1μm以下的镜面粗糙度,很多光学模具、注塑模具做完直接用,省掉了大半后续手工抛光的成本。
至于微细线切割EDM,更是现在消费电子、半导体行业离不开的工艺——你手里智能手机的摄像头模组边框、芯片封装的引脚模具,哪一个不是线切割EDM做出来的?
问:电火花加工会损伤工件表面,影响零件强度吗?
答:合格的工艺参数下,EDM加工产生的热影响层只有几微米到十几微米厚,大部分场景下这点厚度根本不影响性能,要求高的做个简单喷丸或者研磨就能完全去掉。反而有些特殊结构的零件,EDM加工后表层的残余压应力还能小幅提升疲劳强度,这你上哪说理去?
❗ 不是所有导电材料都能随便干,高导热材料比如紫铜、银,放电能量散得太快,加工效率会比普通钢低一半还多,一定要专门调整脉冲宽度和间隔参数,不然干一天都出不了几个活。
✅ 做盲槽、深型腔加工一定要留够排气排屑空间,不然积碳拉弧,直接把工件烧废。我刚入行当工艺员的时候就踩过这个坑,一套几十万的模具型腔烧废了小一半,扣了我半年奖金,至今想起来都懊恼!
💡 别贪便宜用劣质工作油,闪点不够太容易出火灾隐患,老机床没有自动灭火系统的,一定要每天下班检查电源。现在新出的水基EDM工作液环保还便宜,就是加工完容易生锈,工件一定要两小时内做防锈处理。
不过话说回来,现在很多人吹3D打印要取代EDM,吹五轴全能加工,真下了车间才知道,越是高端复杂的零件,死角越多,内腔清根、异形小孔这些活,绕来绕去还是得交给电火花加工(EDM)。
去年我去长三角看了十多家头部模具厂,家家都上了五轴、3D打印,结果EDM的开机率反而比五年前还高。
说白了,老技术从来不会死,只是蹲在自己擅长的位置,默默干着别人干不了的活。下次去机械厂,别忽略那个泡在工作液里,冒着淡淡青烟的EDM机床,那才是真正镇场子的狠角色。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):复杂精密加工里绕不开的隐形主力 https://www.dachanpin.com/a/tg/70149.html